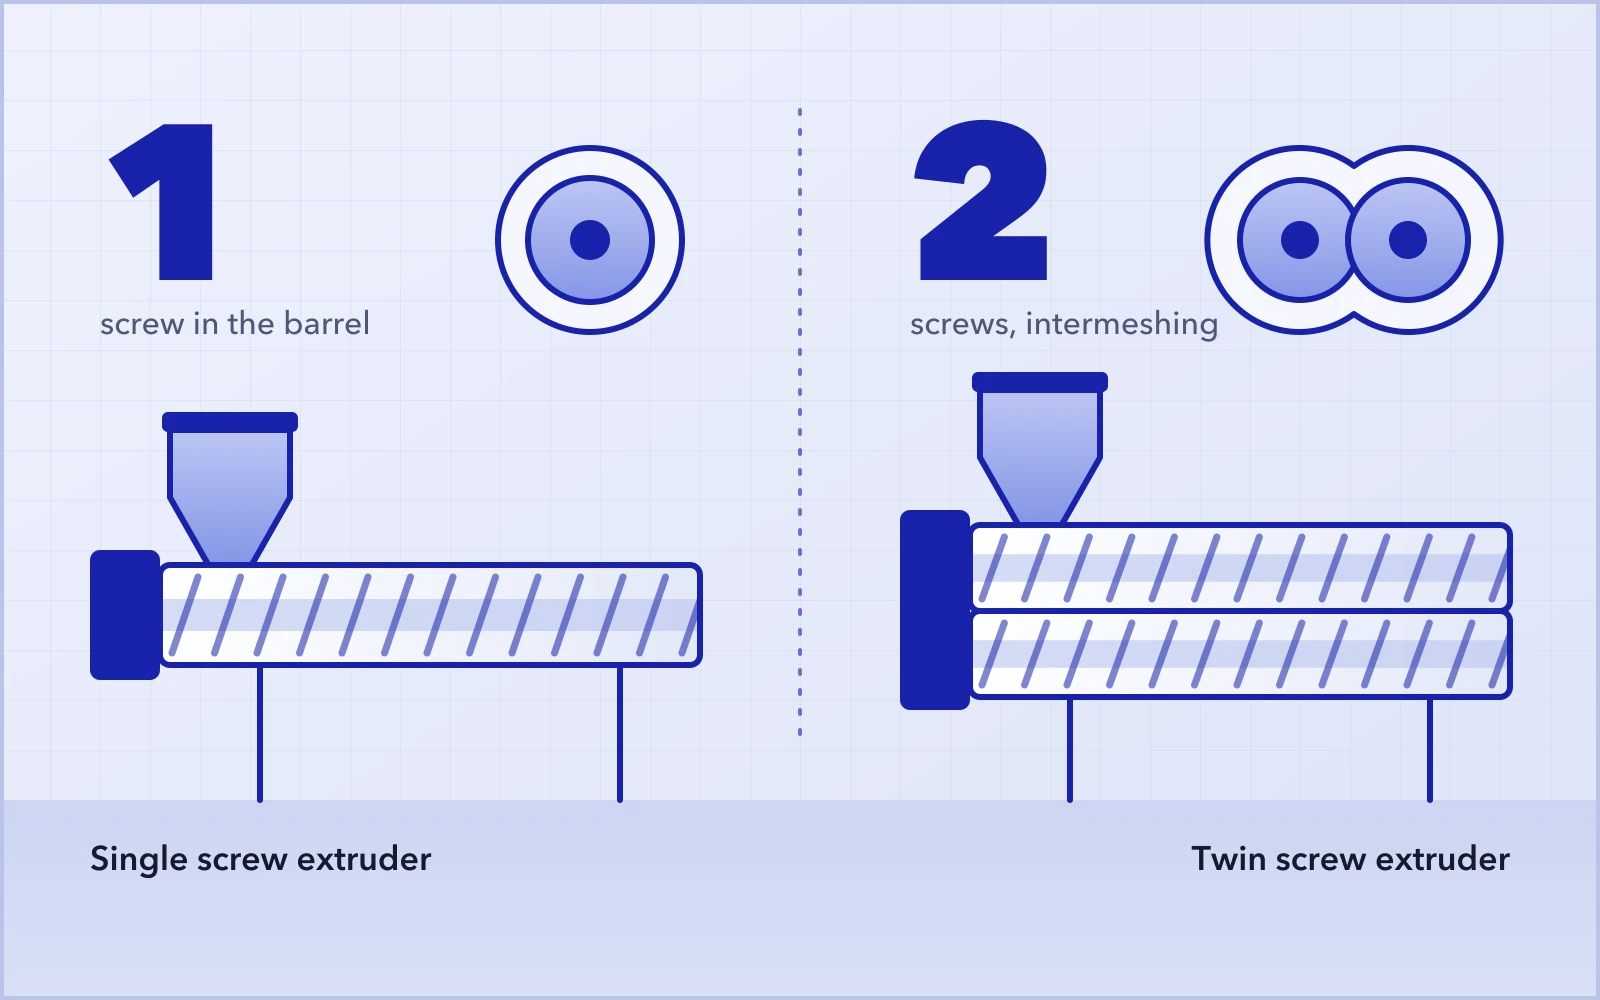
两种设备都是把塑料熔融后从机头挤出,区别在于中间的过程:单螺杆主要负责熔融和建压;两根相互啮合的螺杆还能完成计量、混合、排气和反应。本文以同时生产这两类设备的厂家经验,从各项性能、适用物料和使用成本三方面逐一对比。
单螺杆挤出机和双螺杆挤出机有什么区别?
单螺杆挤出机采用满料喂料,靠摩擦输送物料,最擅长熔融单一物料并以稳定的压力输送。双螺杆挤出机由计量喂料机饥饿喂料,螺杆由积木式螺纹元件组成,混合、排气和反应能力强得多。
| 单螺杆挤出机 | 双螺杆挤出机 | |
|---|---|---|
| 螺杆与机筒 | 一根螺杆,圆形机筒 | 两根相互啮合的螺杆,“8”字形机筒,同向或异向旋转 |
| 输送方式 | 拖曳流动:靠物料与机筒壁的摩擦输送;机头压力升高,产量随之下降 | 啮合螺杆的输送更接近正位移;异向螺杆接近完全正位移输送 |
| 喂料 | 料斗满料喂料;产量与螺杆转速绑定 | 失重式喂料机饥饿喂料;产量和螺杆转速可分别设定 |
| 粉料及低堆积密度物料 | 能力有限,需要开槽加料机筒或强制喂料机 | 可直接喂入;蓬松物料配侧喂料机和强制喂料机 |
| 最高填充量 | 一般为30%~40%,且只能用预混料 | PP中碳酸钙最高85%;SAT-T三螺杆可达82% |
| 混合 | 以分布混合为主,依靠螺杆头部的混炼段 | 分散混合和分布混合兼备;捏合块和ZME/TME元件按配方组合 |
| 停留时间 | 分布较宽,靠近机筒壁的物料停留更久 | 分布较窄,自清洁螺杆几乎不留存料 |
| 排气 | 通常一个排气口,采用双阶螺杆 | 沿机筒设多个排气口和多级高真空排气区 |
| 典型长径比(越升) | 8~32(TDD系列) | 32~64(SAT系列);特殊实验线长径比74 + 58 |
| 螺杆转速(越升) | 最高约150 r/min(TDD系列) | 300~1200 r/min(同向系列) |
| 比机械能 | 熔融并输送单一树脂约0.15~0.25 kWh/kg | 约0.15~0.35 kWh/kg,取决于填充量和混合强度 |
| 自清洁与换色 | 无自清洁;换色通常需清机1~2小时 | 同向螺杆相互自清洁;换色通常只需15~30分钟 |
| 易损件 | 螺杆和机筒整体修复或更换 | 螺纹元件和机筒衬套可单独更换 |
| 同等产量的投资 | 较低 | 较高 |
| 产量范围(越升) | 5~7000 kg/h,20~500 mm | 5 kg/h~60 t/h,22~360 mm |
| 典型用途 | 管材、片材、薄膜和型材;洁净物料造粒;串联机组的第二阶 | 共混改性、母粒、反应挤出、脱挥、PET回收、片材直接挤出 |
两种设备的结构
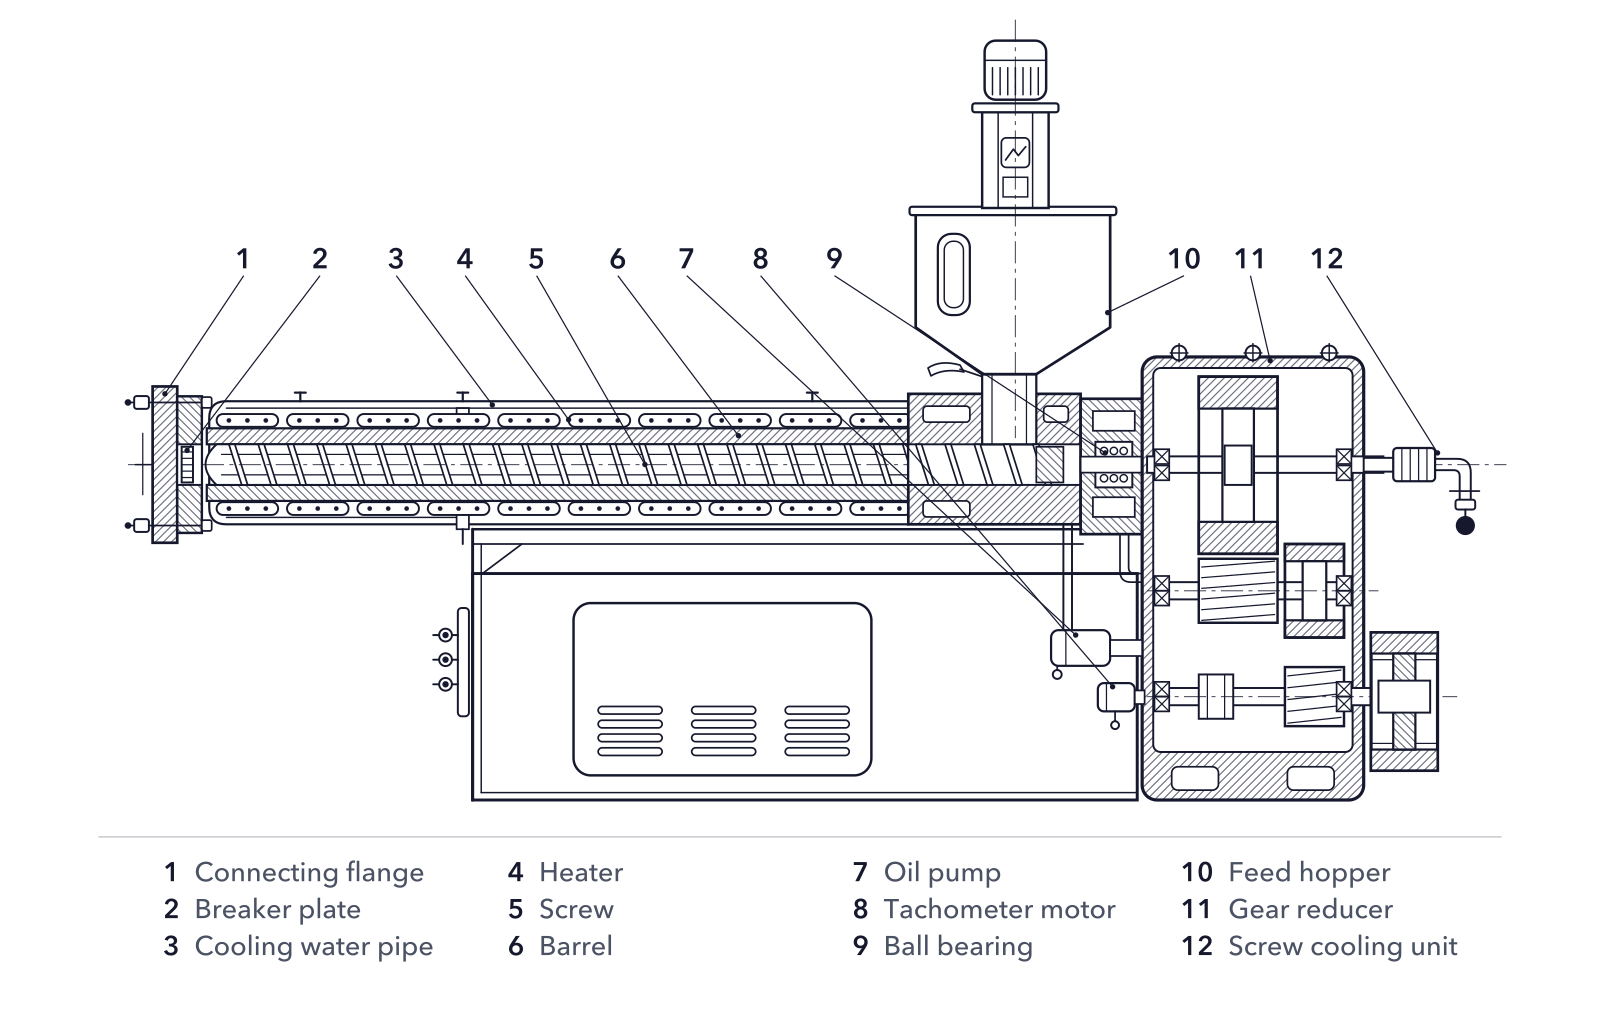
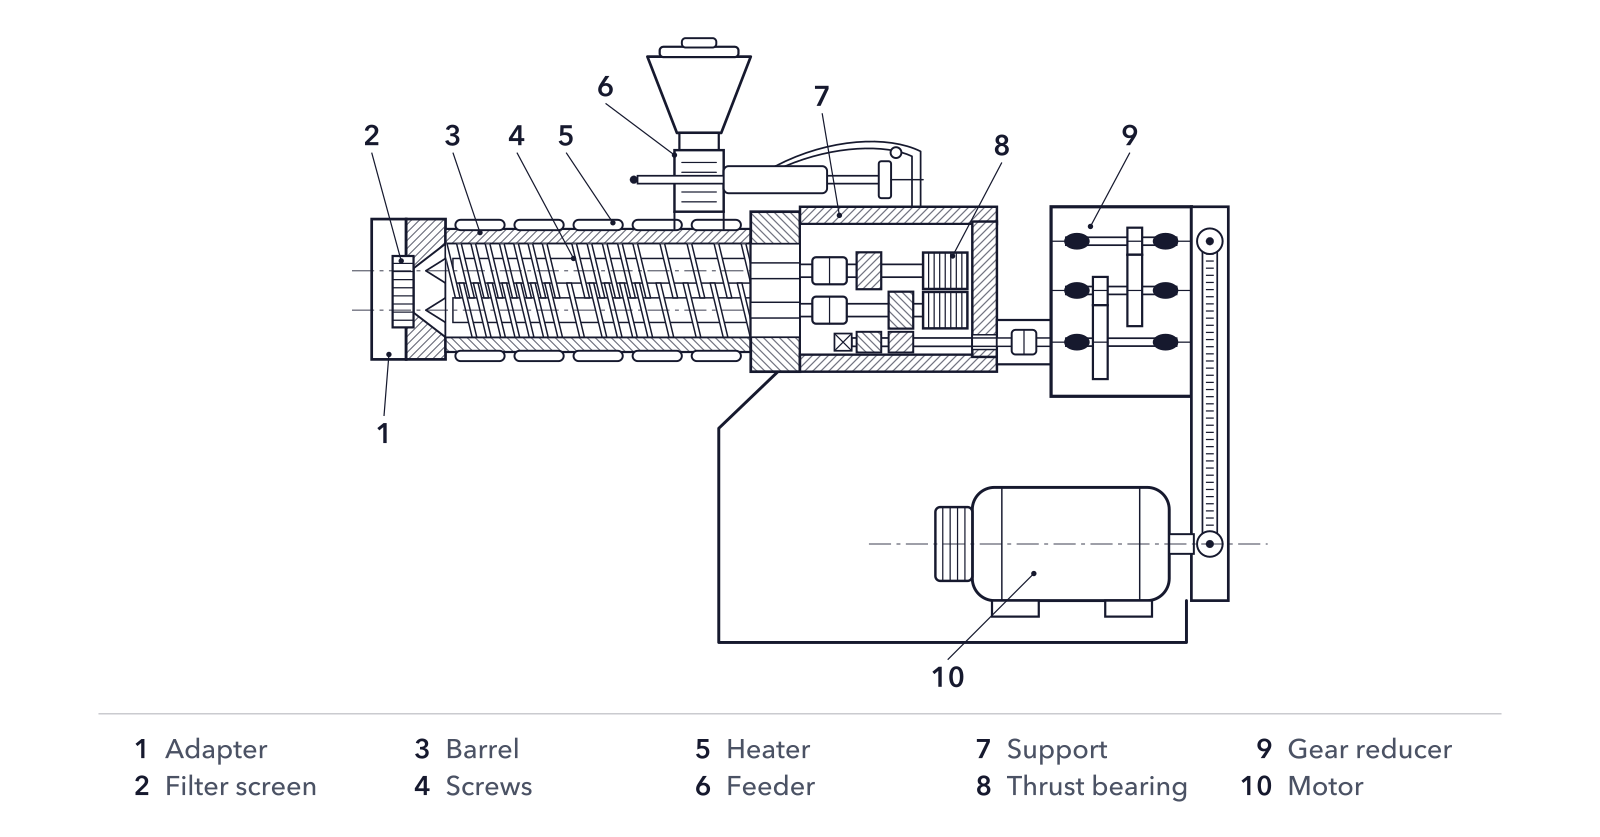
不同物料该选哪种挤出机?
由配方决定:只要涉及粉料、填料、纤维、挥发分或化学反应,双螺杆挤出机就是标准配置;单一洁净树脂直接挤出制品,单螺杆就够了。
| 工况 | 选型 | 原因 | 越升案例 |
|---|---|---|---|
| PP + 70%~85%碳酸钙填充母粒 | 同向双螺杆 | 粉料下料、分段侧喂料、排气 | SAT110,2500~4000 kg/h |
| 色母粒 | 同向双螺杆 | 颜料分散;自清洁螺杆换色快 | SAT65,400 kg/h,英国 |
| PE或PP管材、片材和型材 | 单螺杆 | 以稳定压力熔融并输送单一洁净树脂 | 单螺杆挤出机 |
| 硬质PVC干混料直接挤出管材和型材 | 异向双螺杆(锥形或平行) | 对粉状干混料输送温和、正位移 | PVC改性料见TDY系列 |
| 硬质PVC改性料(造粒) | 串联:双螺杆 + 单螺杆 | 高速混炼,建压时不过热 | SAT95-TDD220,1200~1500 kg/h |
| PET瓶片 | 同向双螺杆 | 多级真空脱除水分,无需预干燥 | SAT110,1100 kg/h,美国 |
| 洁净的PE/PP薄膜废料 | 单螺杆通常够用;需添加填料或改性剂,或废料有印刷、含水时选双螺杆 | 单螺杆用于熔融;双螺杆用于改性升级和脱气 | 塑料回收生产线 |
| BOPET薄膜、纤维和泡沫废料(低堆积密度) | 锥形双螺杆 | 加料端宽大,可由强制喂料机喂入蓬松废料 | TDZ180,800~1000 kg/h |
| PP或PA + 玻纤 | 高扭矩同向双螺杆 | 纤维侧喂料,保留纤维长度 | U6,700~800 kg/h |
| HFFR电缆料 | 串联:双螺杆 + 单螺杆 | 氢氧化铝等阻燃剂对温度敏感 | SAT75-TDD180,500 kg/h |
| XLPE电缆料 | 同向双螺杆或串联机组 | 过氧化物或硅烷不能提前反应,温度须严格控制 | SAT95,800 kg/h |
什么时候两者并用?串联挤出机组
物料需要强力混炼、但在向机头建压时又不能过热,就用串联机组。双螺杆以最高600 r/min的转速混炼;单螺杆长径比8、转速最高90 r/min,温和建压,并在造粒前给熔体降温。
串联机组的典型应用:电缆、软管和管件用PVC改性料;HFFR电缆料;木塑改性料;含发泡剂或交联剂的EVA;电缆或PEX管用XLPE;高浓度黑色母粒。
| 串联机组型号 | 产量 |
|---|---|
| SAT52-TDD150 | 200~400 kg/h |
| SAT65-TDD180 | 400~800 kg/h |
| SAT75-TDD200 | 600~1200 kg/h |
| SAT95-TDD240 | 1500~2500 kg/h |
螺杆直径、转速和电机功率见串联式双阶挤出机组。
两者的使用成本差多少?
双螺杆挤出机的购置价更高。使用成本是否更高则要看工况:如果它省掉了一道预混、预干燥或二次造粒工序,每吨成本通常反而更低。
比较四项:设备投资、每千克能耗、易损件,以及每次换色或换配方损失的时间和物料。下面以同一产品、产量500 kg/h为例。
| 500 kg/h,同一配方 | 单螺杆生产线 | 双螺杆生产线 |
|---|---|---|
| 挤出机及整线投资 | 较低 | 较高 |
| 能耗(kWh/kg) | 挤出机约0.2,另加单独的预混或预造粒工序 | 约0.2~0.3,无需单独预混 |
| 易损件 | 螺杆和机筒整体修复,加工磨蚀性填料时每1~3年一次 | 磨损的捏合元件和机筒衬套单独更换,加工磨蚀性填料时一般每1~2年一次 |
| 换色或换配方 | 1~2小时,清机料数百千克 | 15~30分钟,清机料几十千克 |
| 是否需要预混或干燥 | 通常需要(共混改性须用预混料或预造粒料) | 通常不需要(各组分由喂料机分别计量;PET瓶片用真空排气代替干燥) |
您需要哪一种?五个问题
回答下面五个问题。两个或以上回答“是”:选双螺杆挤出机;只有一个:请与工程师沟通;一个都没有:单螺杆挤出机通常就够了。
- 配方中是否含有粉料或填料?
- 填料或纤维含量是否超过30%?
- 是否需要脱除水分、单体或溶剂?
- 是否有化学反应,如接枝、交联或扩链?
- 是否经常换色或换配方?
如果物料同时是热敏性的(PVC、HFFR、XLPE),请咨询串联机组。
如何选择供应商?
先明确应用和预算,再比较供应商在您这类物料上的业绩案例、工艺经验和售后服务,不要只比价格。请供应商用您自己的物料在其试验中心试机。国际知名品牌有Coperion、KraussMaffei、JSW、CPM等;越升已累计交付双螺杆挤出机2500台以上。
常见问题
单螺杆挤出机能做共混改性吗?
简单的可以:在单一聚合物中加入色母或少量助剂,螺杆上带混炼段即可。填料超过30%、加纤维、多种粉料或需要排气时,双螺杆挤出机是标准配置。
双螺杆挤出机一定更好吗?
不是。只是把单一洁净聚合物熔融后挤成管材、片材或薄膜,单螺杆挤出机压力稳定、成本更低、螺杆转速也更低。
双螺杆挤出机为什么更贵?
它有两根螺杆,齿轮箱要把很大的扭矩分配到两根中心距很小的输出轴上,再加上积木式螺纹元件和机筒段,通常还要配失重式喂料机。双输出轴齿轮箱往往是其中最大的一项成本。
单螺杆挤出机能加工粉料吗?
部分粉料可以,需配开槽加料机筒或强制喂料机。低堆积密度的细粉和高填充配方,用带侧喂料机的双螺杆挤出机喂料更可靠。
单螺杆生产线能改成双螺杆吗?
挤出机、喂料和控制系统要更换。如果产量和压力匹配,下游设备有时可以继续使用;也可以在现有单螺杆前面加一台双螺杆,组成串联机组。