按产品查找生产线
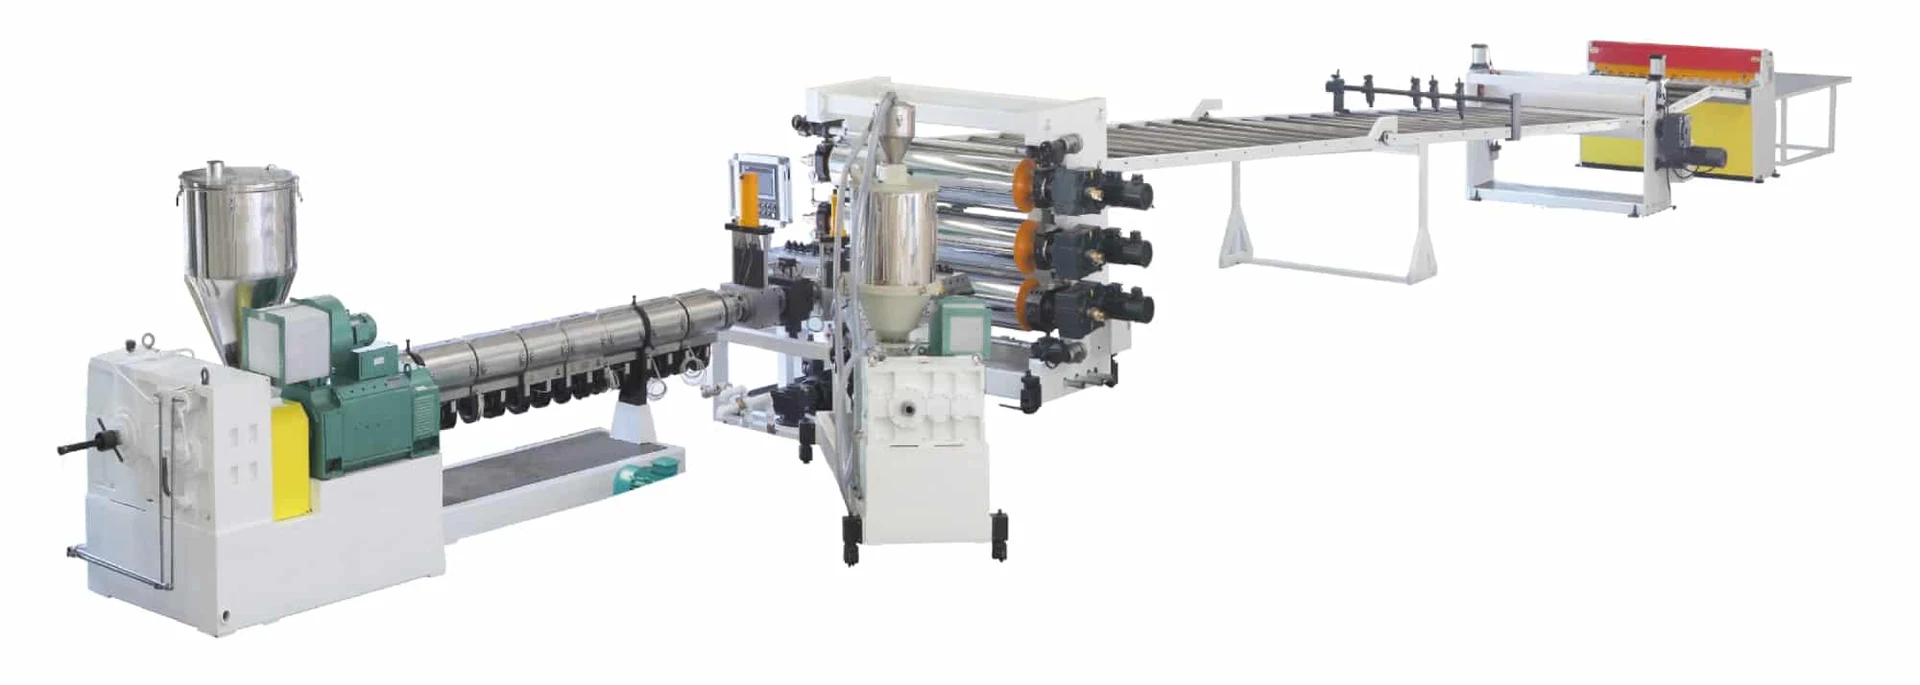
九条生产线,分为三类。每张卡片列出所用聚合物、片材规格以及驱动该生产线的挤出机。
包装片材
成卷供货,用于热成型
 PET片材APETRPETCPETPETG厚度0.15~3 mm产量500~2000 kg/h双螺杆 · 无需预干燥
 PP / PS / PLA / PBAT / PHA片材PPPSHIPSPLA · PBAT · PHA厚度0.15~3 mm产量350~1500 kg/h双螺杆还是单螺杆
 高阻隔片材PPPEPSEVAEVOH厚度0.15~2 mm产量200~600 kg/h单螺杆 · 多层共挤
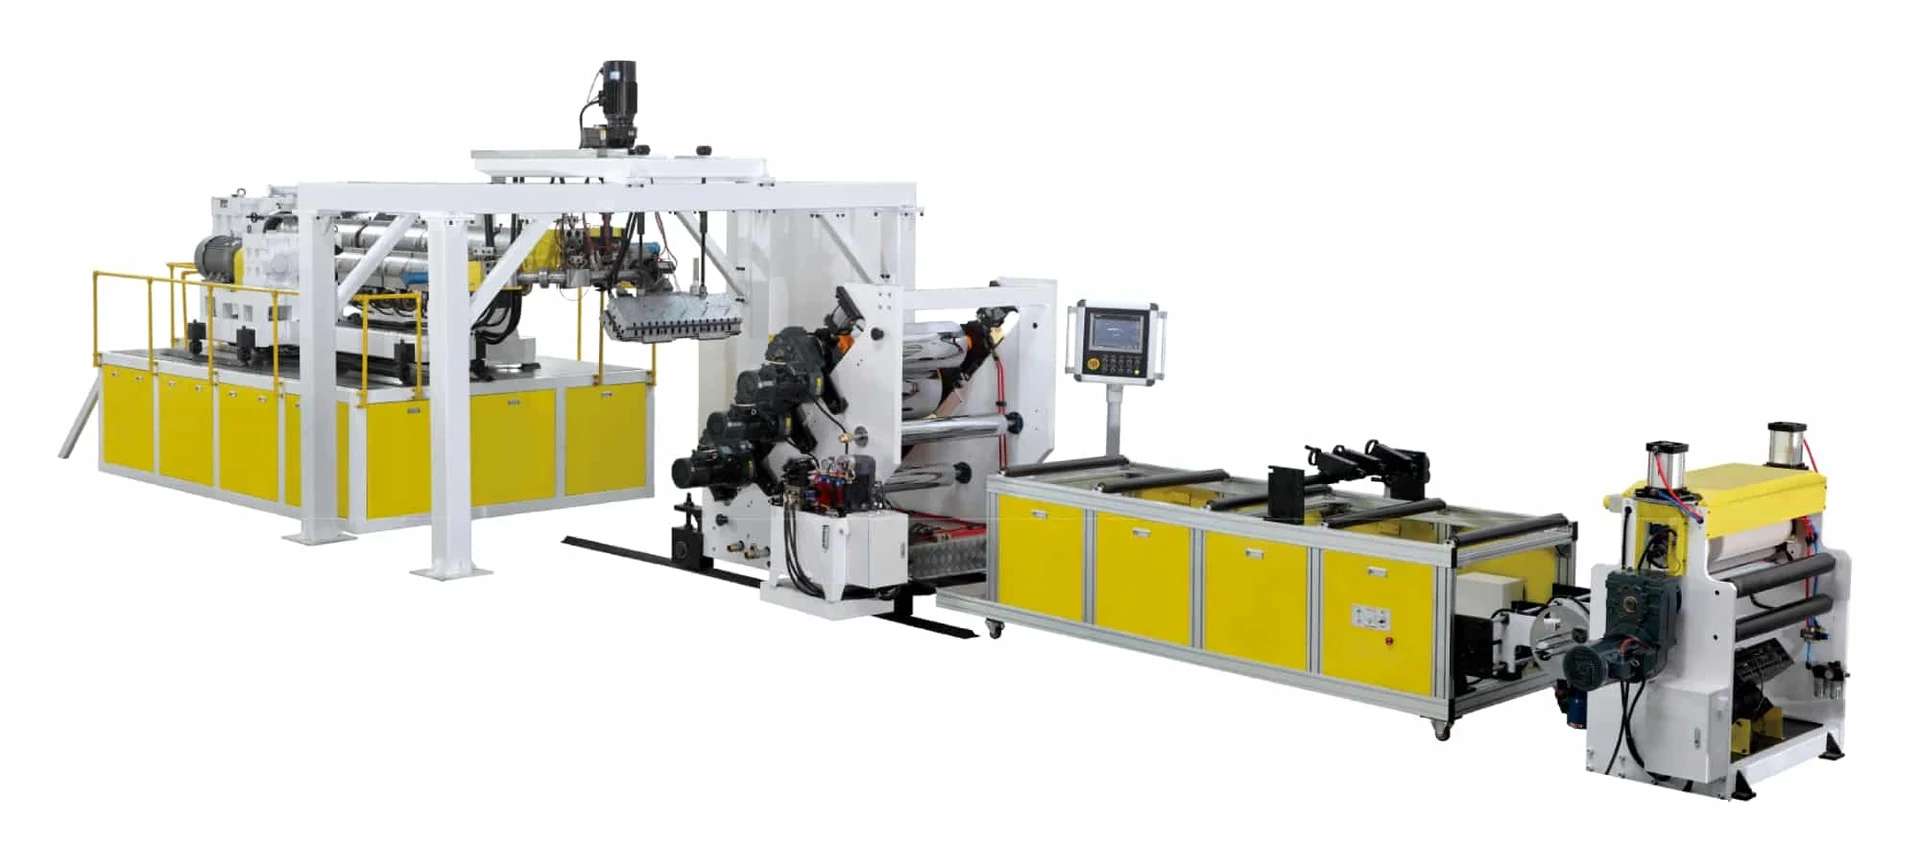
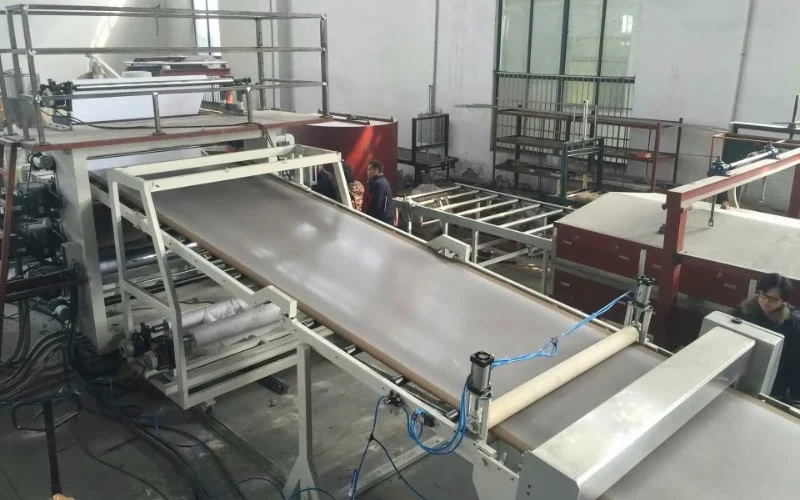
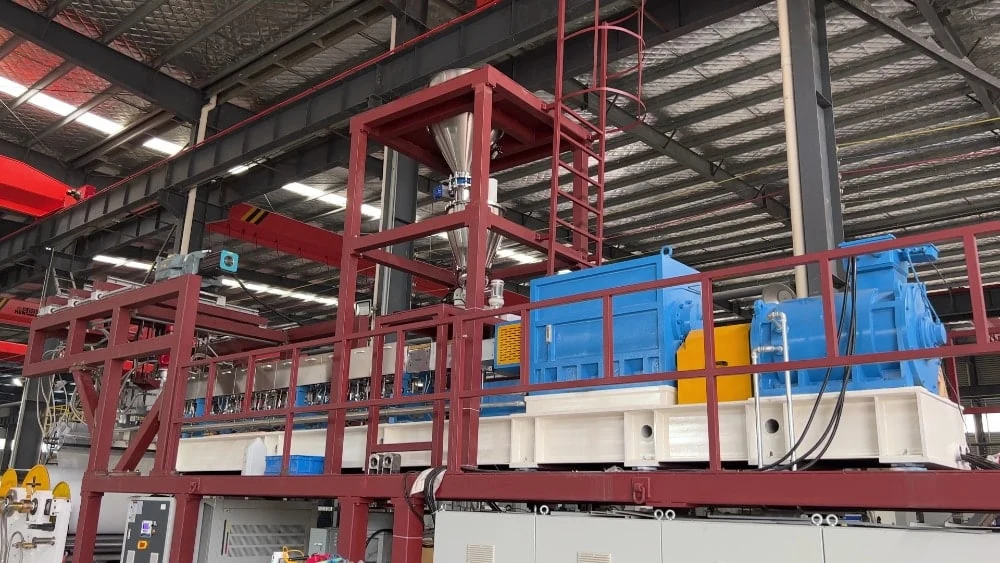
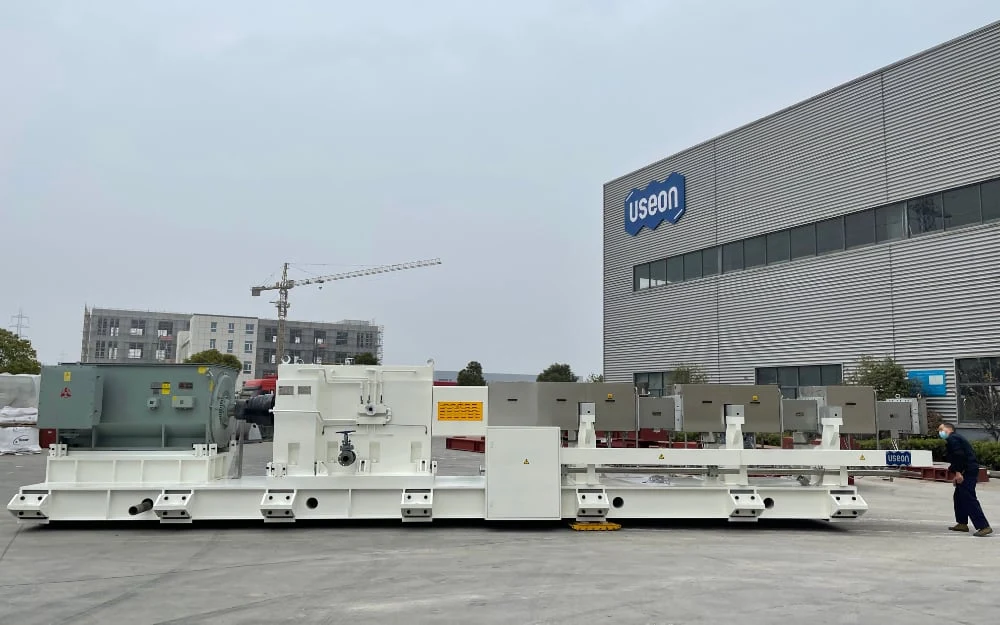
双螺杆:直接挤出,配方在线共混单螺杆:树脂或预混料直接挤出两个系列均可提供
生产线对比
厚度是区分各生产线的关键:从12 μm的拉伸薄膜到8 mm的板材。
包装片材工业片材与板材薄膜
BOPET薄膜12~125 μm
POE / EVA光伏胶膜0.3~0.9 mm
PVB / SGP胶膜0.3~1.5 mm
高阻隔片材0.15~2 mm
PET片材0.15~3 mm
PP / PS / PLA片材0.15~3 mm
木塑片材0.8~1.5 mm
ABS片材1~6 mm
ABS / HIPS / PMMA板材1~8 mm
对数坐标。厚度范围以各生产线页面所列为准。
| 生产线 | 聚合物 | 片材宽度 | 产量 | 挤出机 | 成品形态 |
|---|---|---|---|---|---|
| 包装片材 | |||||
| PET片材 | PET、APET、RPET、CPET、PETG | 600~3000 mm | 500~2000 kg/h | SAT双螺杆 | 卷材 |
| PP / PS / PLA / PBAT / PHA片材 | PP、PS、HIPS、PLA、PBAT、PHA | 600~3000 mm | 350~1500 kg/h | SAT双螺杆或TDD单螺杆 | 卷材 |
| 高阻隔片材 | PP、PE、PS、EVA、EVOH | 600~900 mm | 200~600 kg/h | 单螺杆 | 卷材 |
| 工业片材与板材 | |||||
| ABS片材 | ABS | 600~1200 mm | — | 单螺杆 | 卷材 |
| ABS / HIPS / PMMA板材 | ABS、PS、HIPS、PMMA | 1200~2100 mm | 550~750 kg/h | 三台单螺杆挤出机 | 板材定长裁切、码垛 |
| 木塑片材 | PP + 40%木纤维 | 1400~1600 mm | 最高600 kg/h | SAT双螺杆 | 片材码垛 |
| 薄膜 | |||||
| PVB / SGP胶膜 | PVB、SGP | 最宽 4000 mm | 300~600 kg/h | SAT双螺杆 | 卷材 |
| POE / EVA光伏胶膜新能源 | EVA、POE | 1250 / 2500 mm | 300~500 kg/h | 双螺杆 | 卷材 |
| BOPET薄膜 | PET | 7500 mm | 5000 kg/h | SAT双螺杆 | 为拉伸生产线供应熔体 |
为什么选择直接挤出
传统的片材或薄膜生产方式取决于配方。三类配方中,有两类要在片材挤出机之前多加一道工序。
| 配方 | 传统工艺 | 直接挤出 |
|---|---|---|
| 简单配方如PE加少量母粒或助剂 | 所有组分预混单螺杆挤出机片材或薄膜一步法 | 批次称重喂料双螺杆挤出机片材或薄膜一步。与单螺杆相比,能耗更低、分散更好,换色废料更少。 |
| 复杂配方如PP加40%填料或木纤维 | 双螺杆挤出机共混改性造粒预混单螺杆挤出机片材或薄膜两步 | 分流喂料双螺杆挤出机片材或薄膜一步。聚合物只熔融一次;调整配方只需在喂料机上设定。 |
| 对水分敏感的物料如PET或PA | 预干燥3~5小时单螺杆挤出机片材或薄膜两步 | 未干燥物料带真空排气的双螺杆挤出机片材或薄膜一步。无需结晶器和干燥机。 |
传统工艺的代价
能耗更高
来自预干燥、两步法工艺,或单螺杆挤出机本身。
人工更多
厂房占地和投资也更大。
分散性较差
助剂以及不同熔体流动速率(MFR)的聚合物难以分散均匀。
过热与剪切
天然木纤维易过热、受剪切损伤。
玻纤过度剪切
见于D-LFT工艺。
聚合物降解
见于两步法工艺。
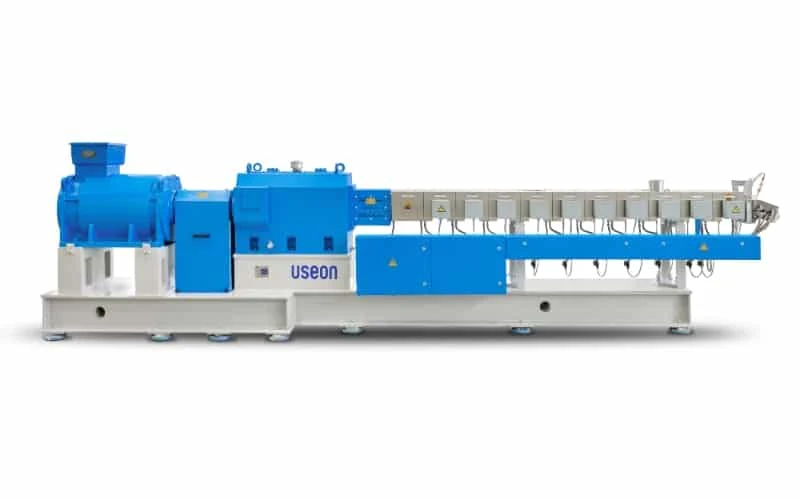
双螺杆与单螺杆:数据对比
最高30%
节能幅度。数据来自HDPE片材生产线和BOPP薄膜生产线,以单螺杆挤出为对比基准。
5500 kg/h
电机同为1200 kW。BOPP薄膜:单螺杆挤出机的产量最高只能达到4200 kg/h。
一台替代两台
传统BOPP生产线需将两台单螺杆挤出机串联,现在一台双螺杆挤出机即可取而代之。
3~5小时
预干燥时间全部省去。PET和PA无需干燥即可直接挤出。
助剂添加比例更低
分散性能更好,助剂添加比例更低。
换色废料更少
得益于双螺杆的自洁作用。
聚合物降解更少
物料在挤出机内的停留时间更短。
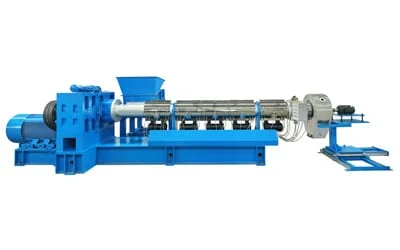
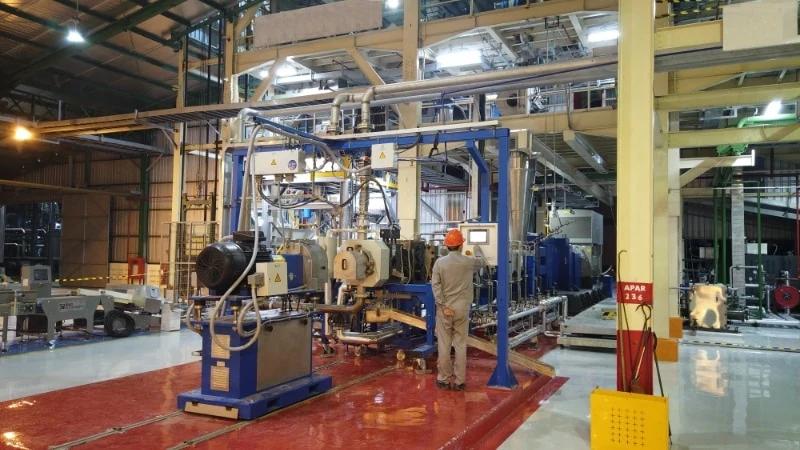
六种已投产的配方
每一种都对应一条已交付的直接挤出生产线:配方是什么、生产什么片材,以及生产线需要解决哪些问题。
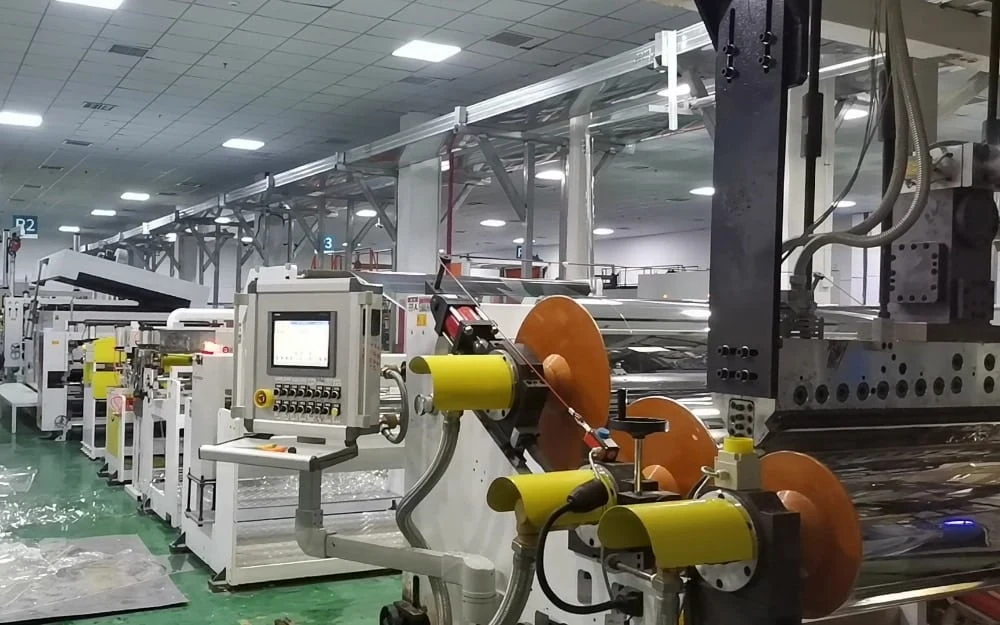 PET片材 · 中国
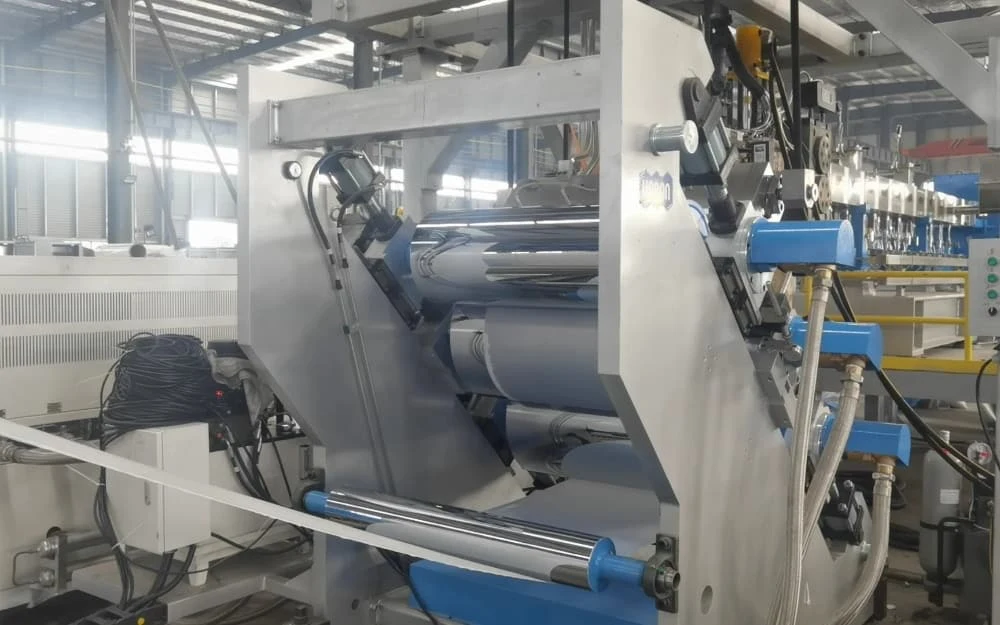 PP片材 · 中国
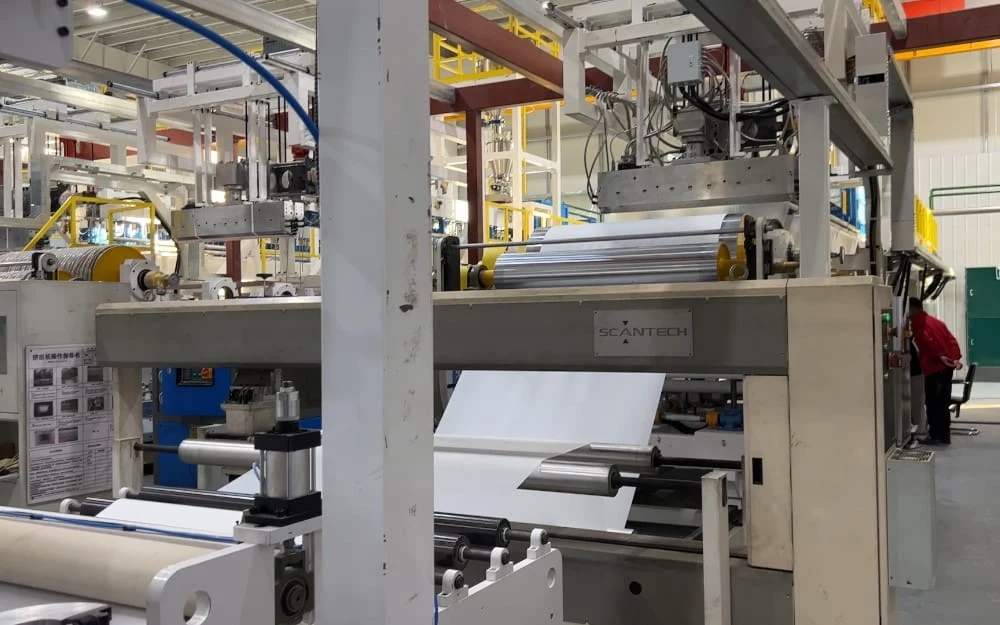 POE胶膜 · 中国
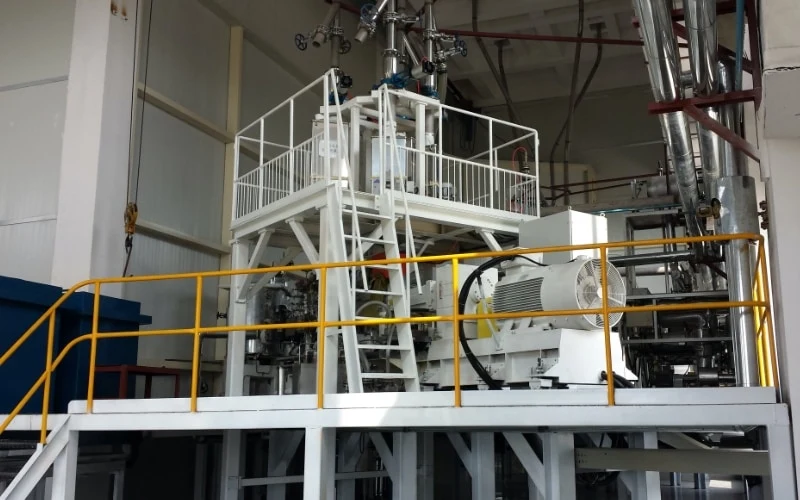 BOPET薄膜
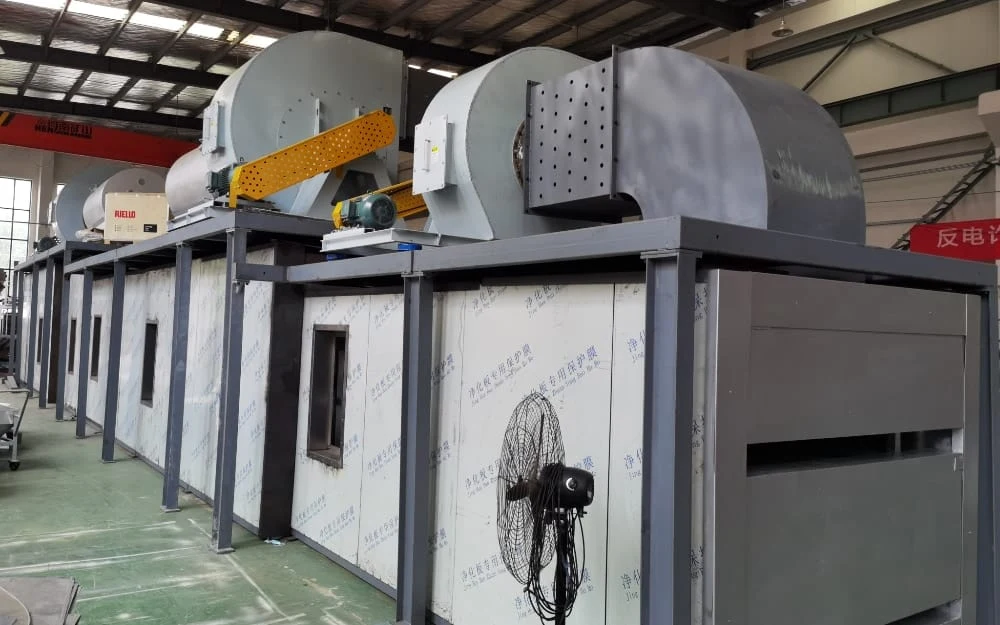
获取报价
请告诉我们您生产的片材、板材或薄膜及其配方,我们会判断能否采用直接挤出,并为整线报价。
- 01聚合物与配方:填料、纤维或助剂及其添加比例
- 02产品:厚度、幅宽、层结构、小时产量
- 03挤出机类型、生产线配置及报价