
生产制造与质量
挤出机运行得好不好,关键在螺纹元件和机筒段。这些核心部件在越升江苏句容的自有车间加工、检测,整机也在自有装配车间完成装配和对中。
- 句容工厂厂区
- 46000+m²
- 单螺杆直径最大可达
- Ø500mm
- 塑料挤出机设计与制造
- ISO 9001
01 / 06
材料与热处理
元件寿命长不长,首先取决于钢材。我们根据您要加工的物料选定钢材牌号,并制定热处理工艺,确定元件硬度。
Next · 机加工- 锻造棒料采购自知名钢厂,在钢厂完成锻造
- 下料在自有车间锯切和线切割
- 粗加工车铣至接近成品形状
- 淬火6542高速钢高温淬火
- 回火 × 3三次高温回火,消除内应力
热处理由专业合作厂按我们的工艺要求完成。
| 钢材牌号 | 类型 | 典型工况 |
|---|---|---|
| W6Mo5Cr4V2 (6542) | 高速钢 | 硬度高、耐磨性好,适用于通用塑料加工 |
| Cr12MoV | 合金工具钢 | 耐磨元件,适用于通用塑料加工 |
| WR5 · WR14 | 粉末冶金高速钢 | 组织均匀,耐磨性和韧性更好,适用于最苛刻的工况 |
02 / 06
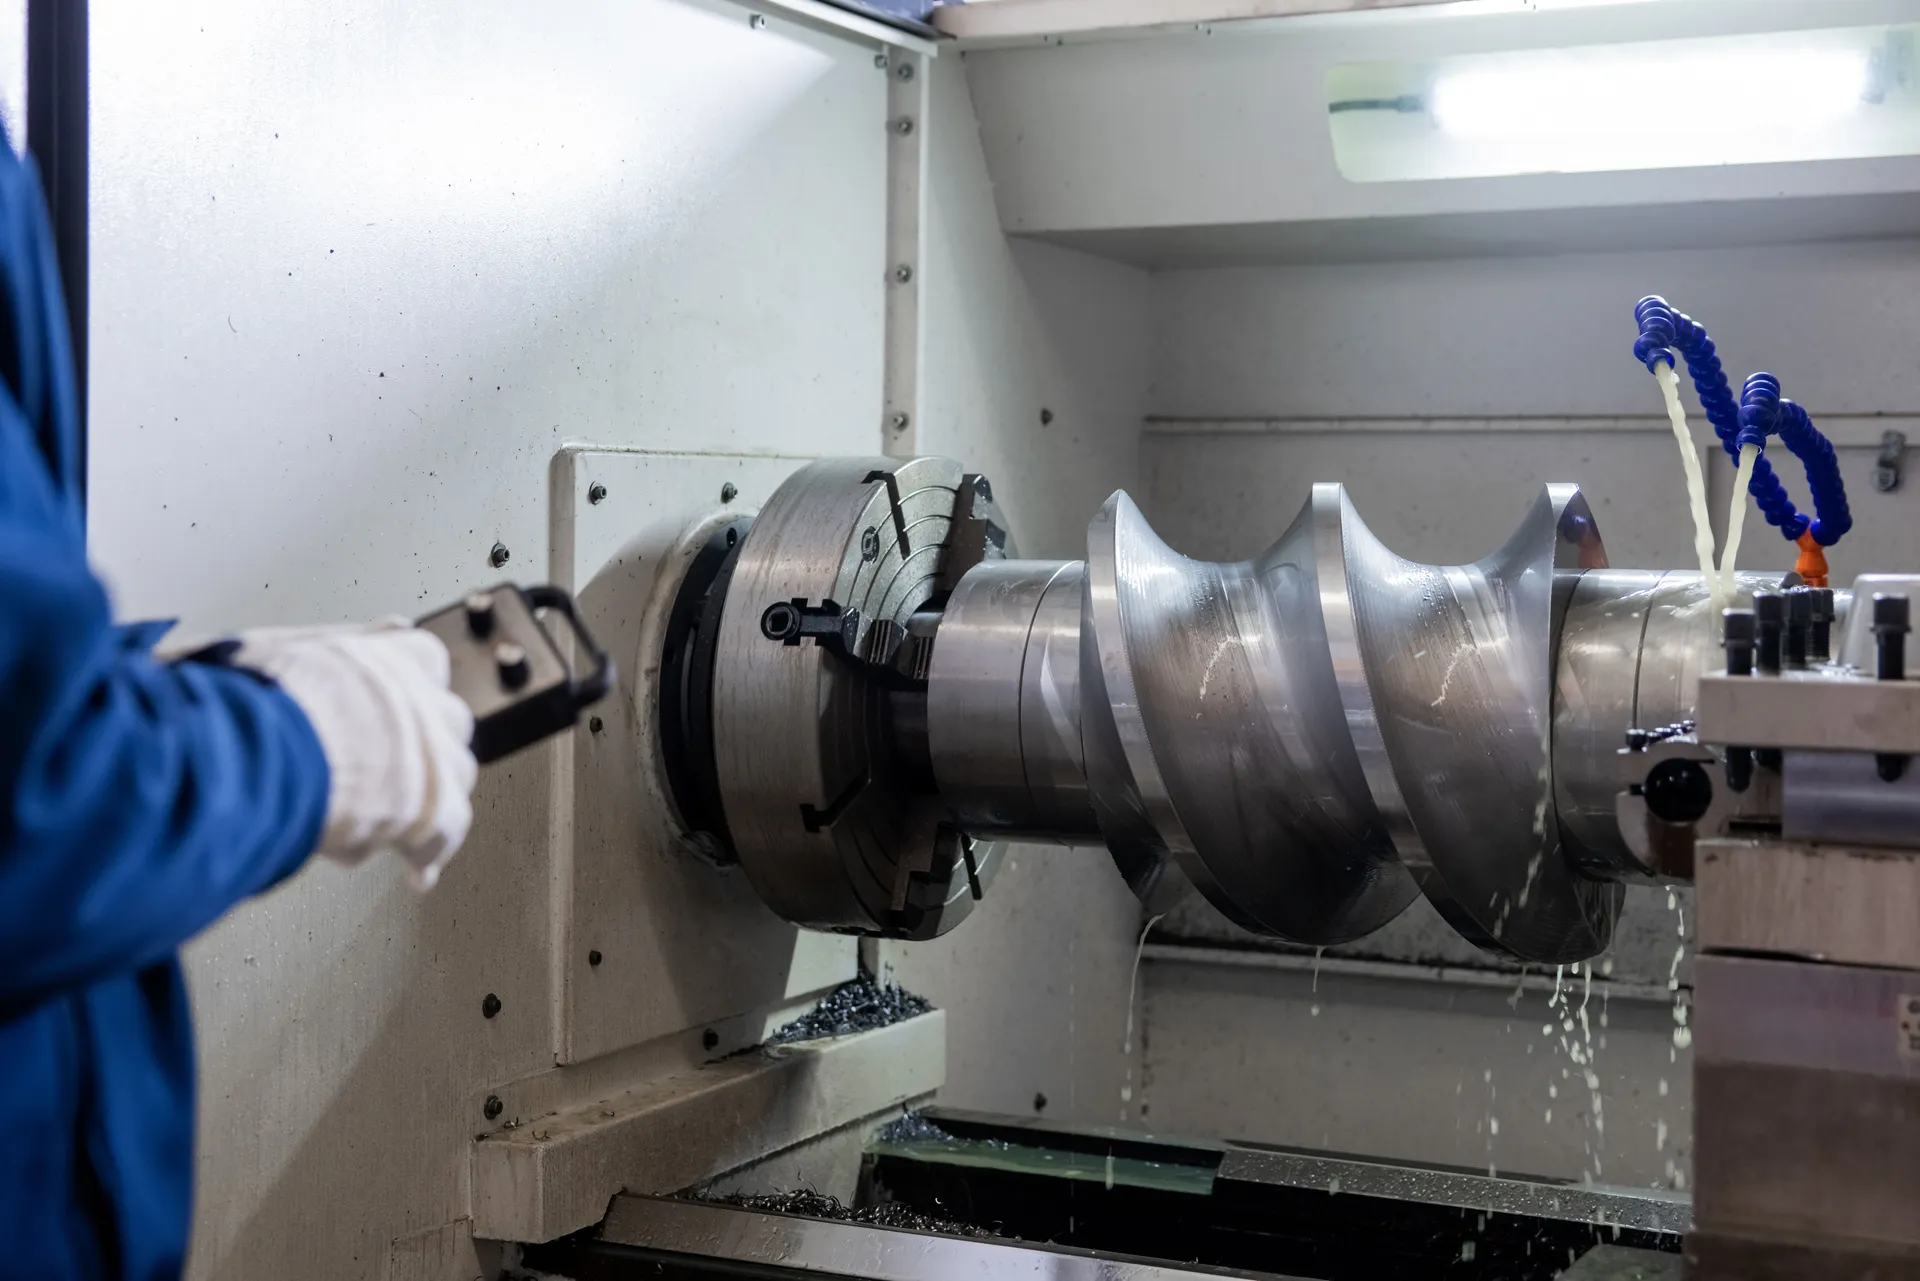
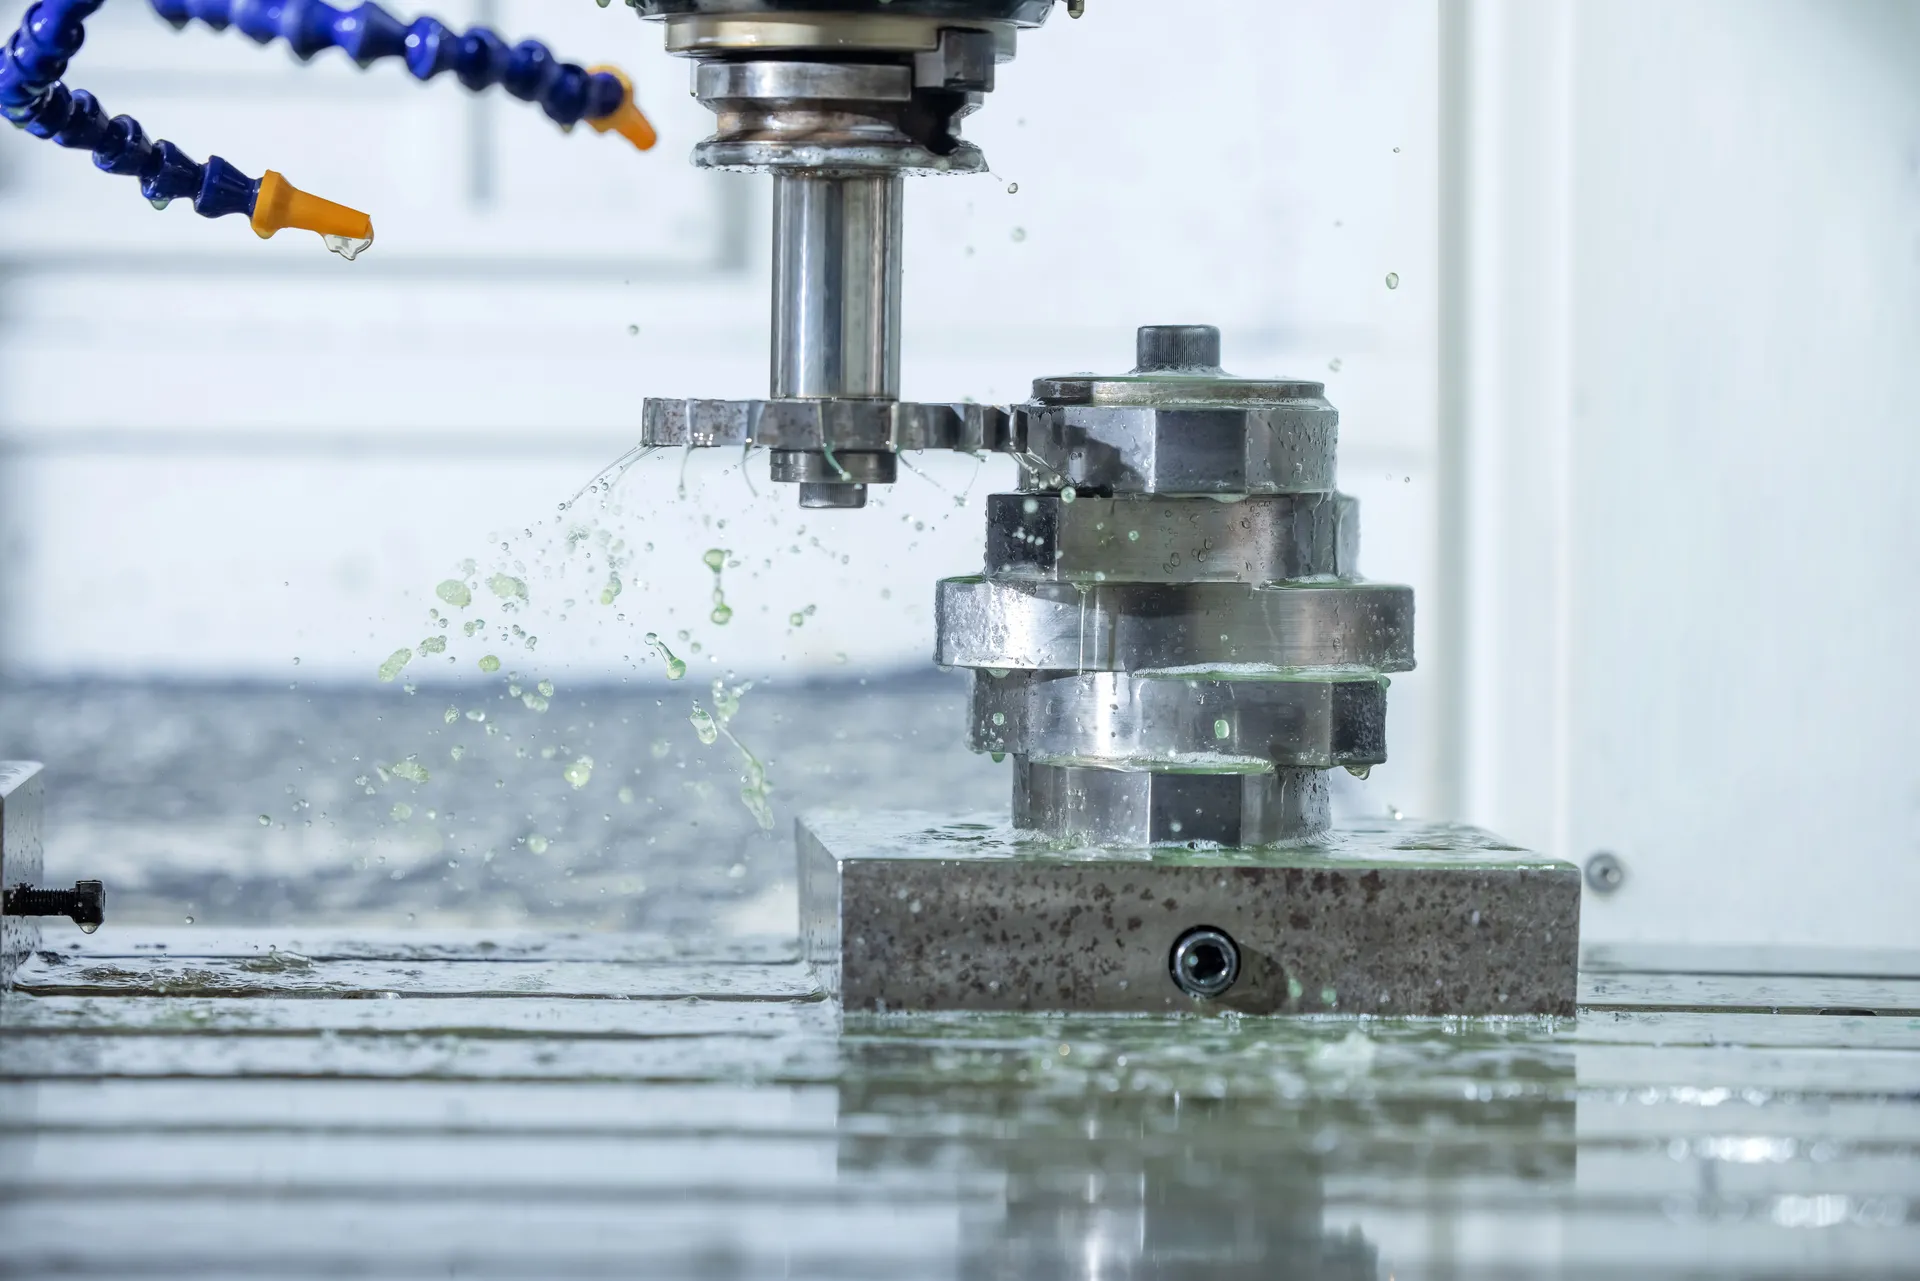
机加工
螺纹元件、捏合块和机筒段均在我们自有的车床和加工中心上完成车削、铣削和镗孔。
Next · 磨削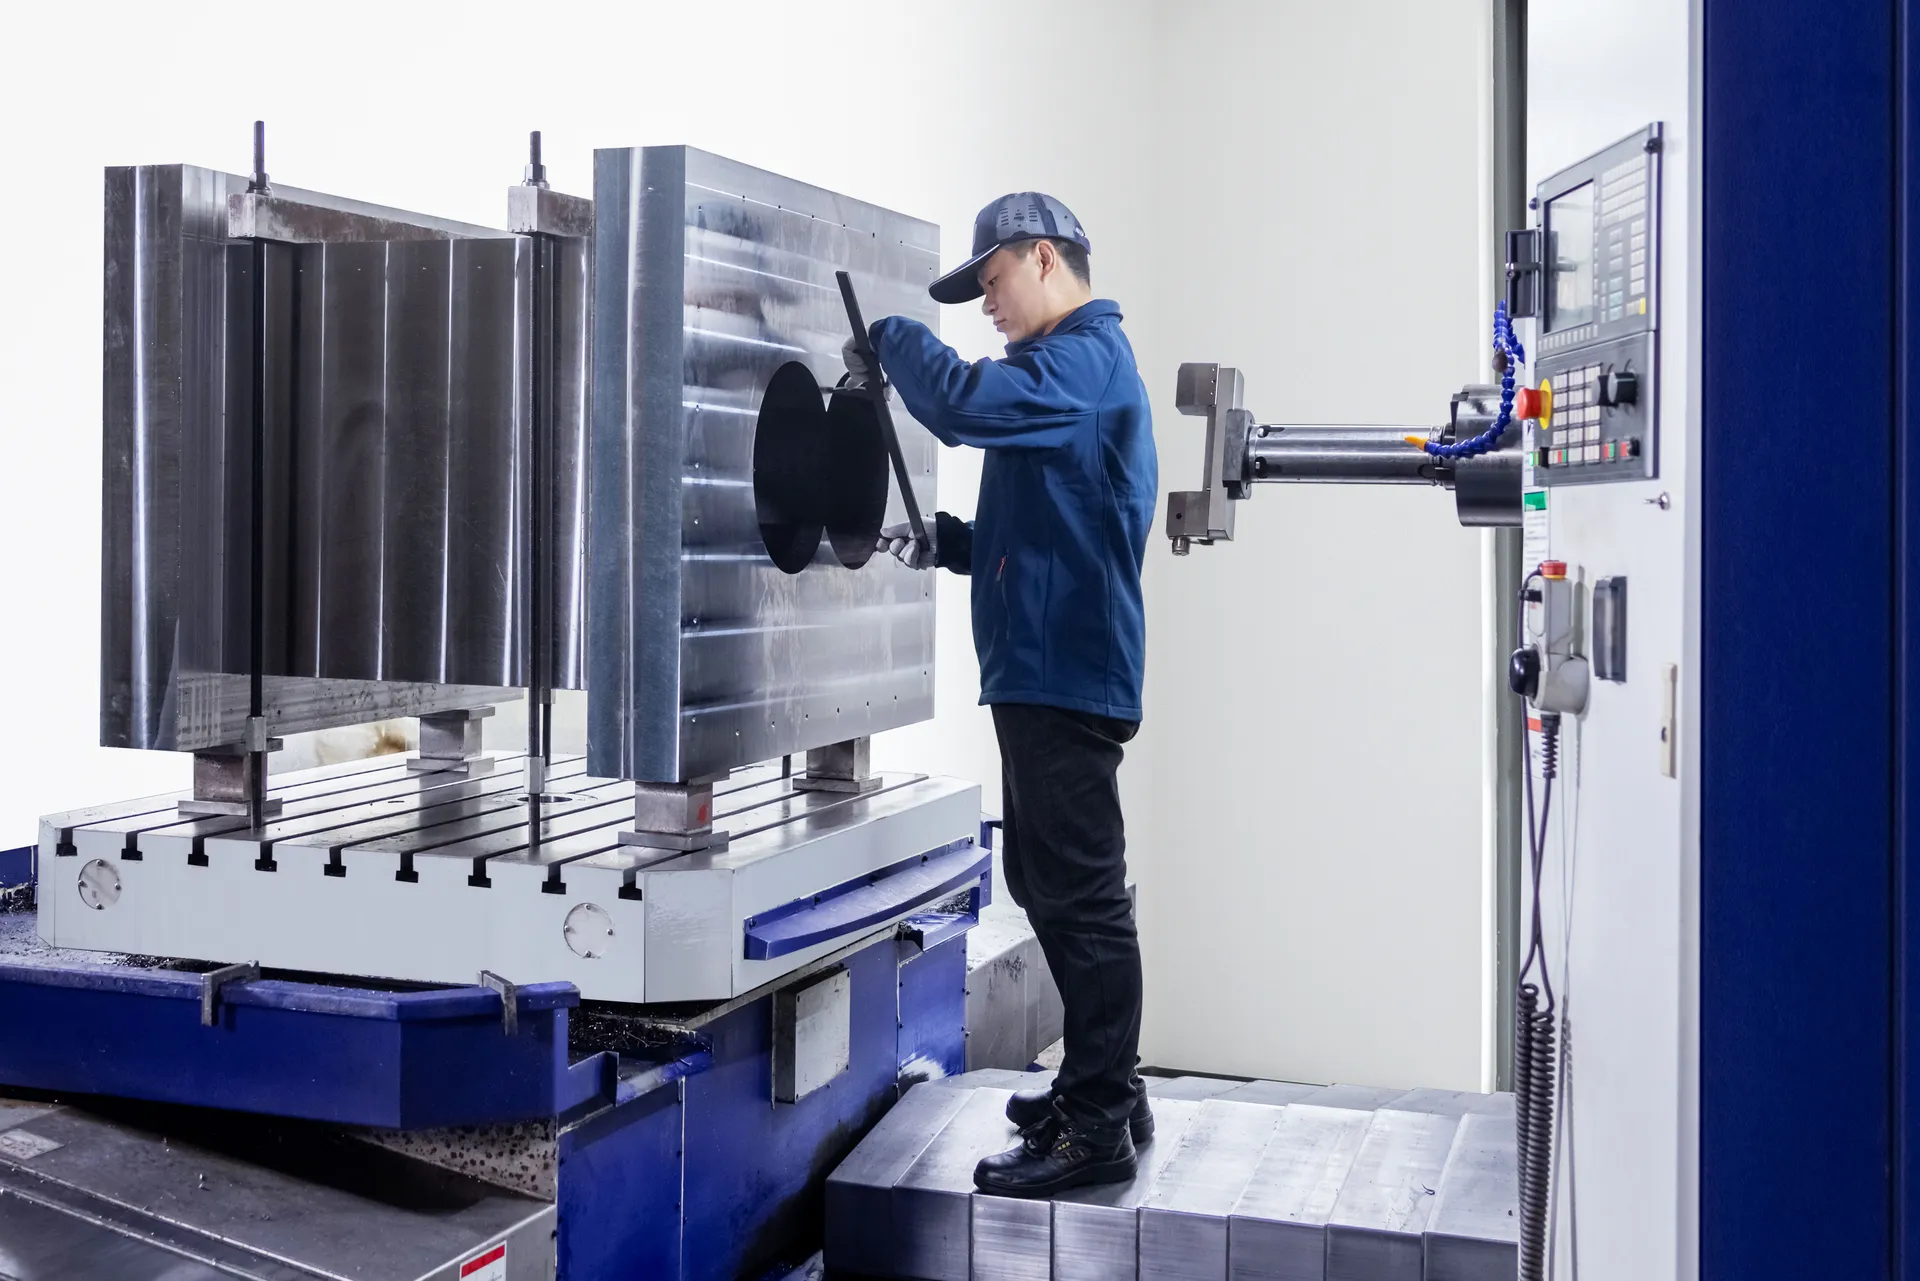
03 / 06
磨削
热处理后,螺棱和配合面磨削至最终尺寸,两根轴上的螺纹元件间隙小而均匀,啮合时相互刮擦、自清洁。
Next · 检测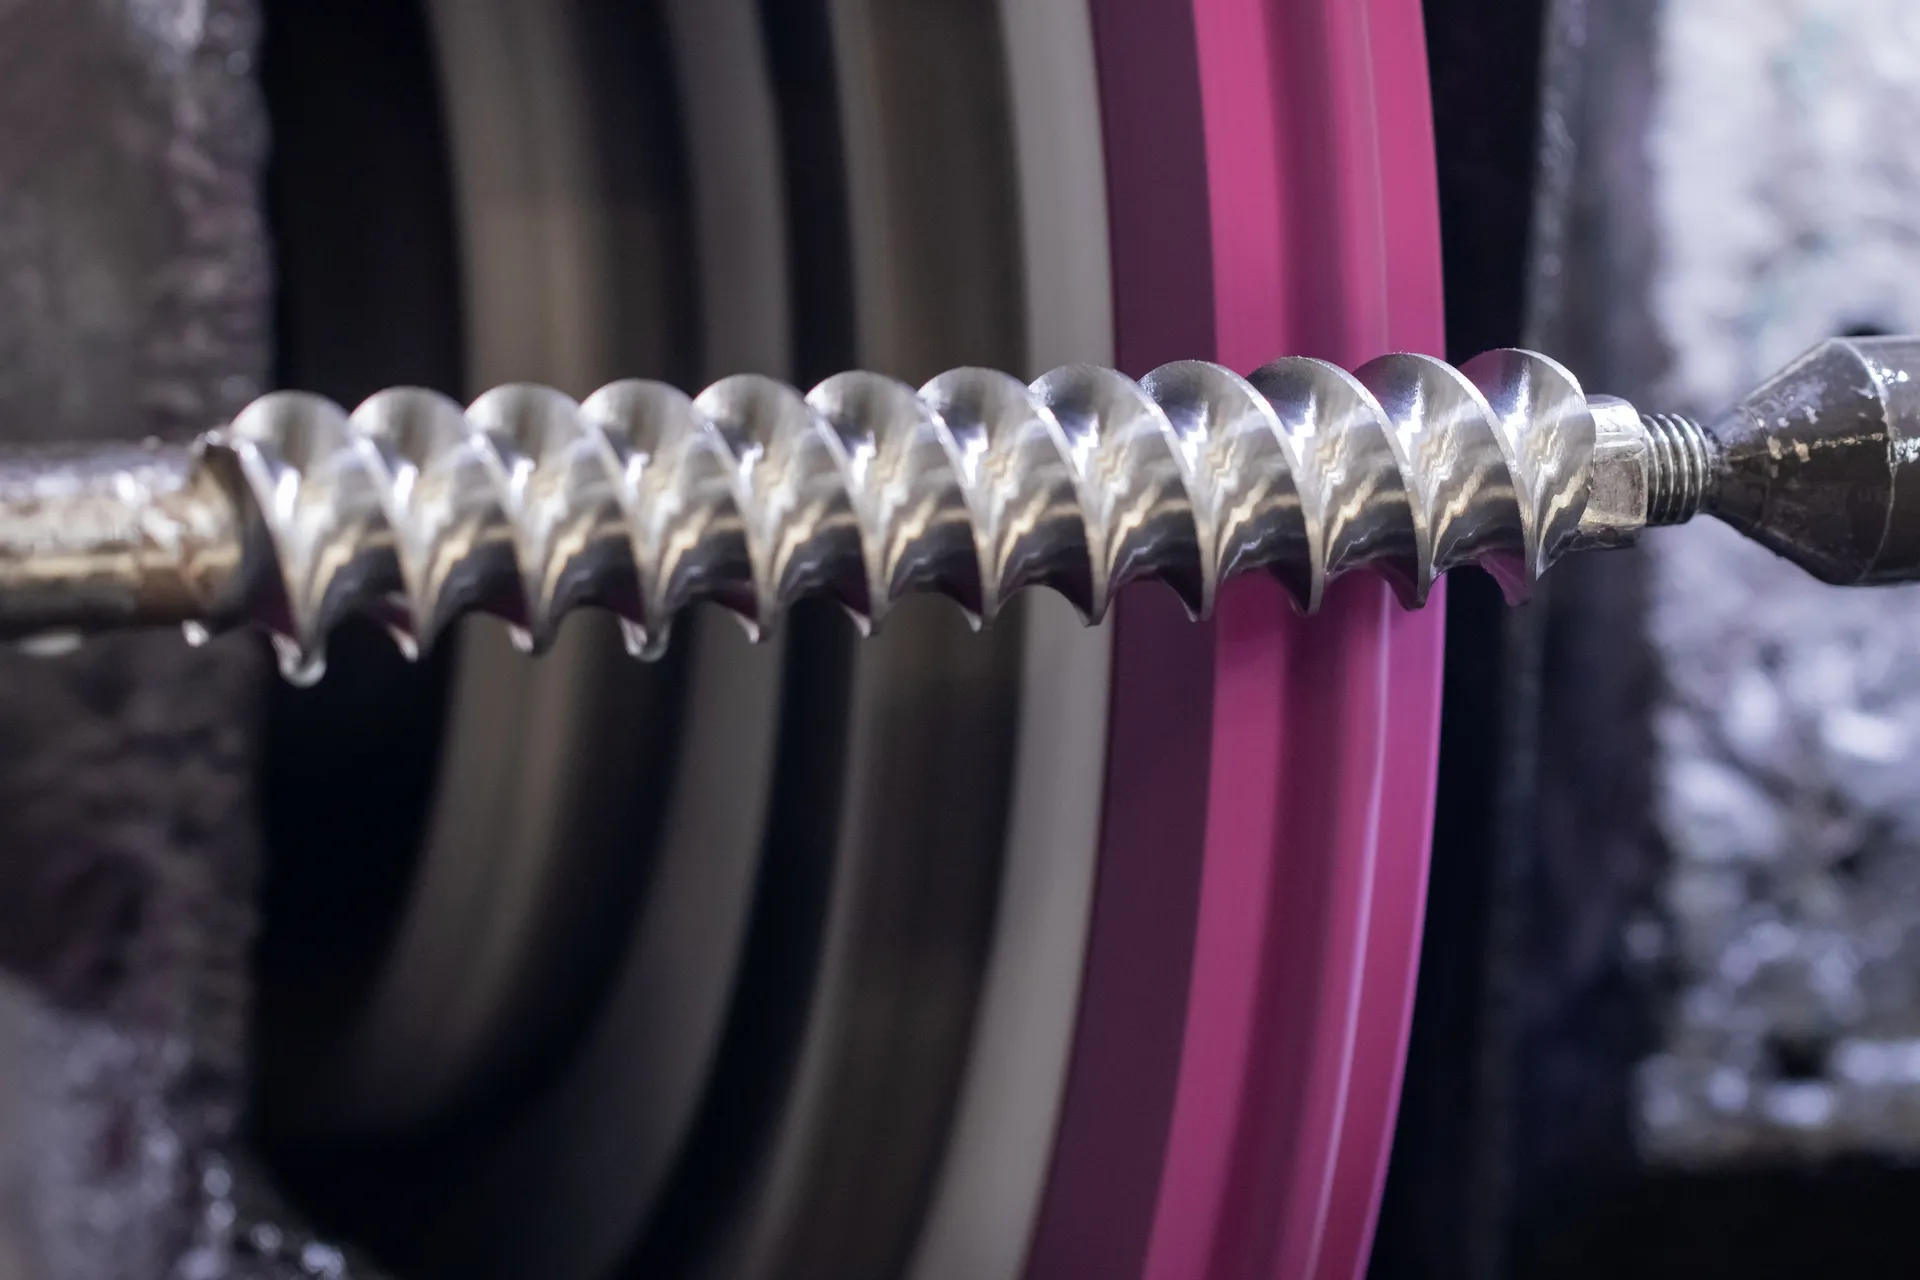
- 最终型面螺棱和配合面在淬火后精磨成形
- 间隙均匀两轴元件相互刮擦,自清洁
- 表面光洁物料不易粘附螺杆
04 / 06
检测
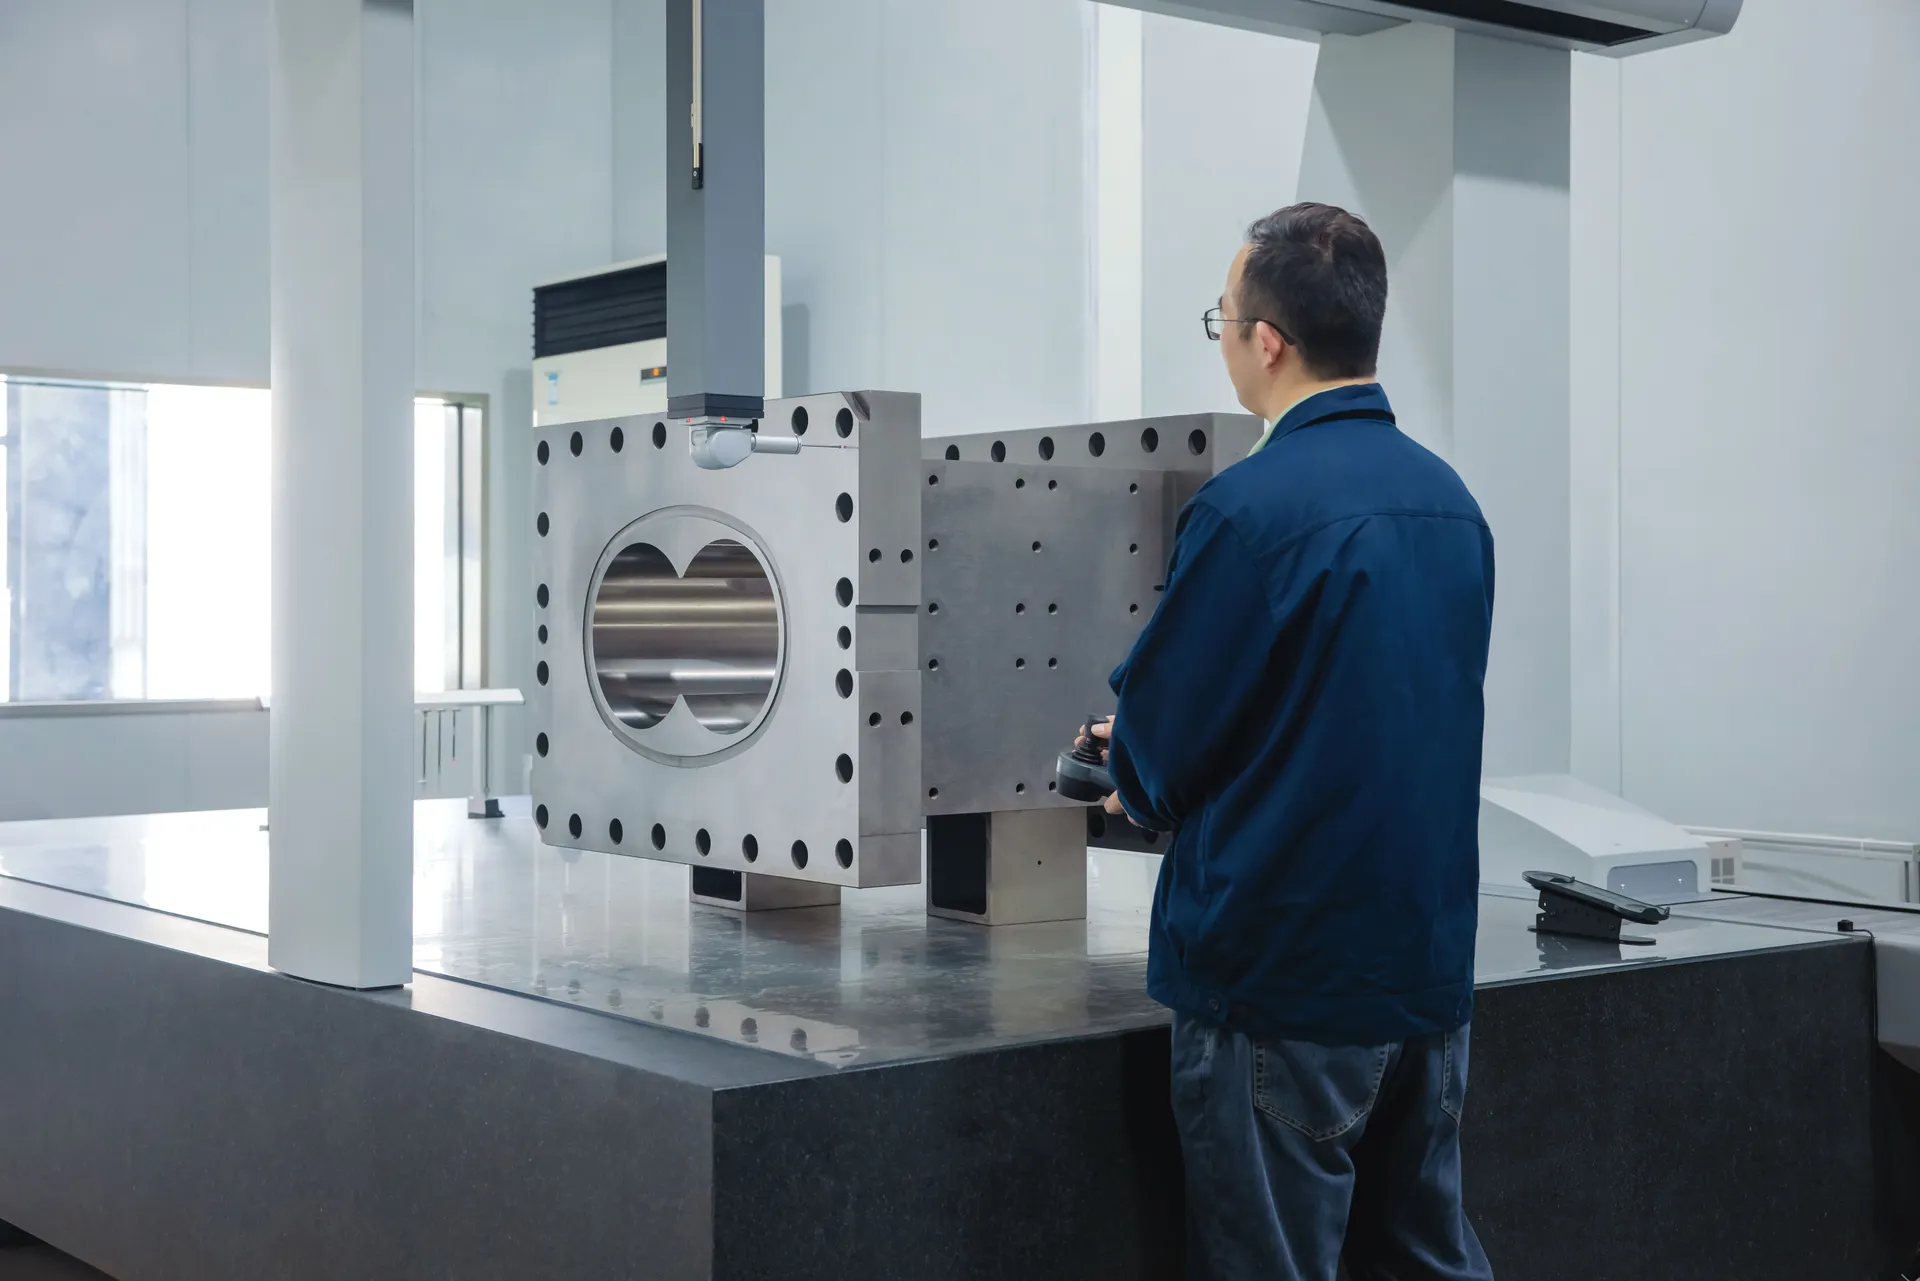
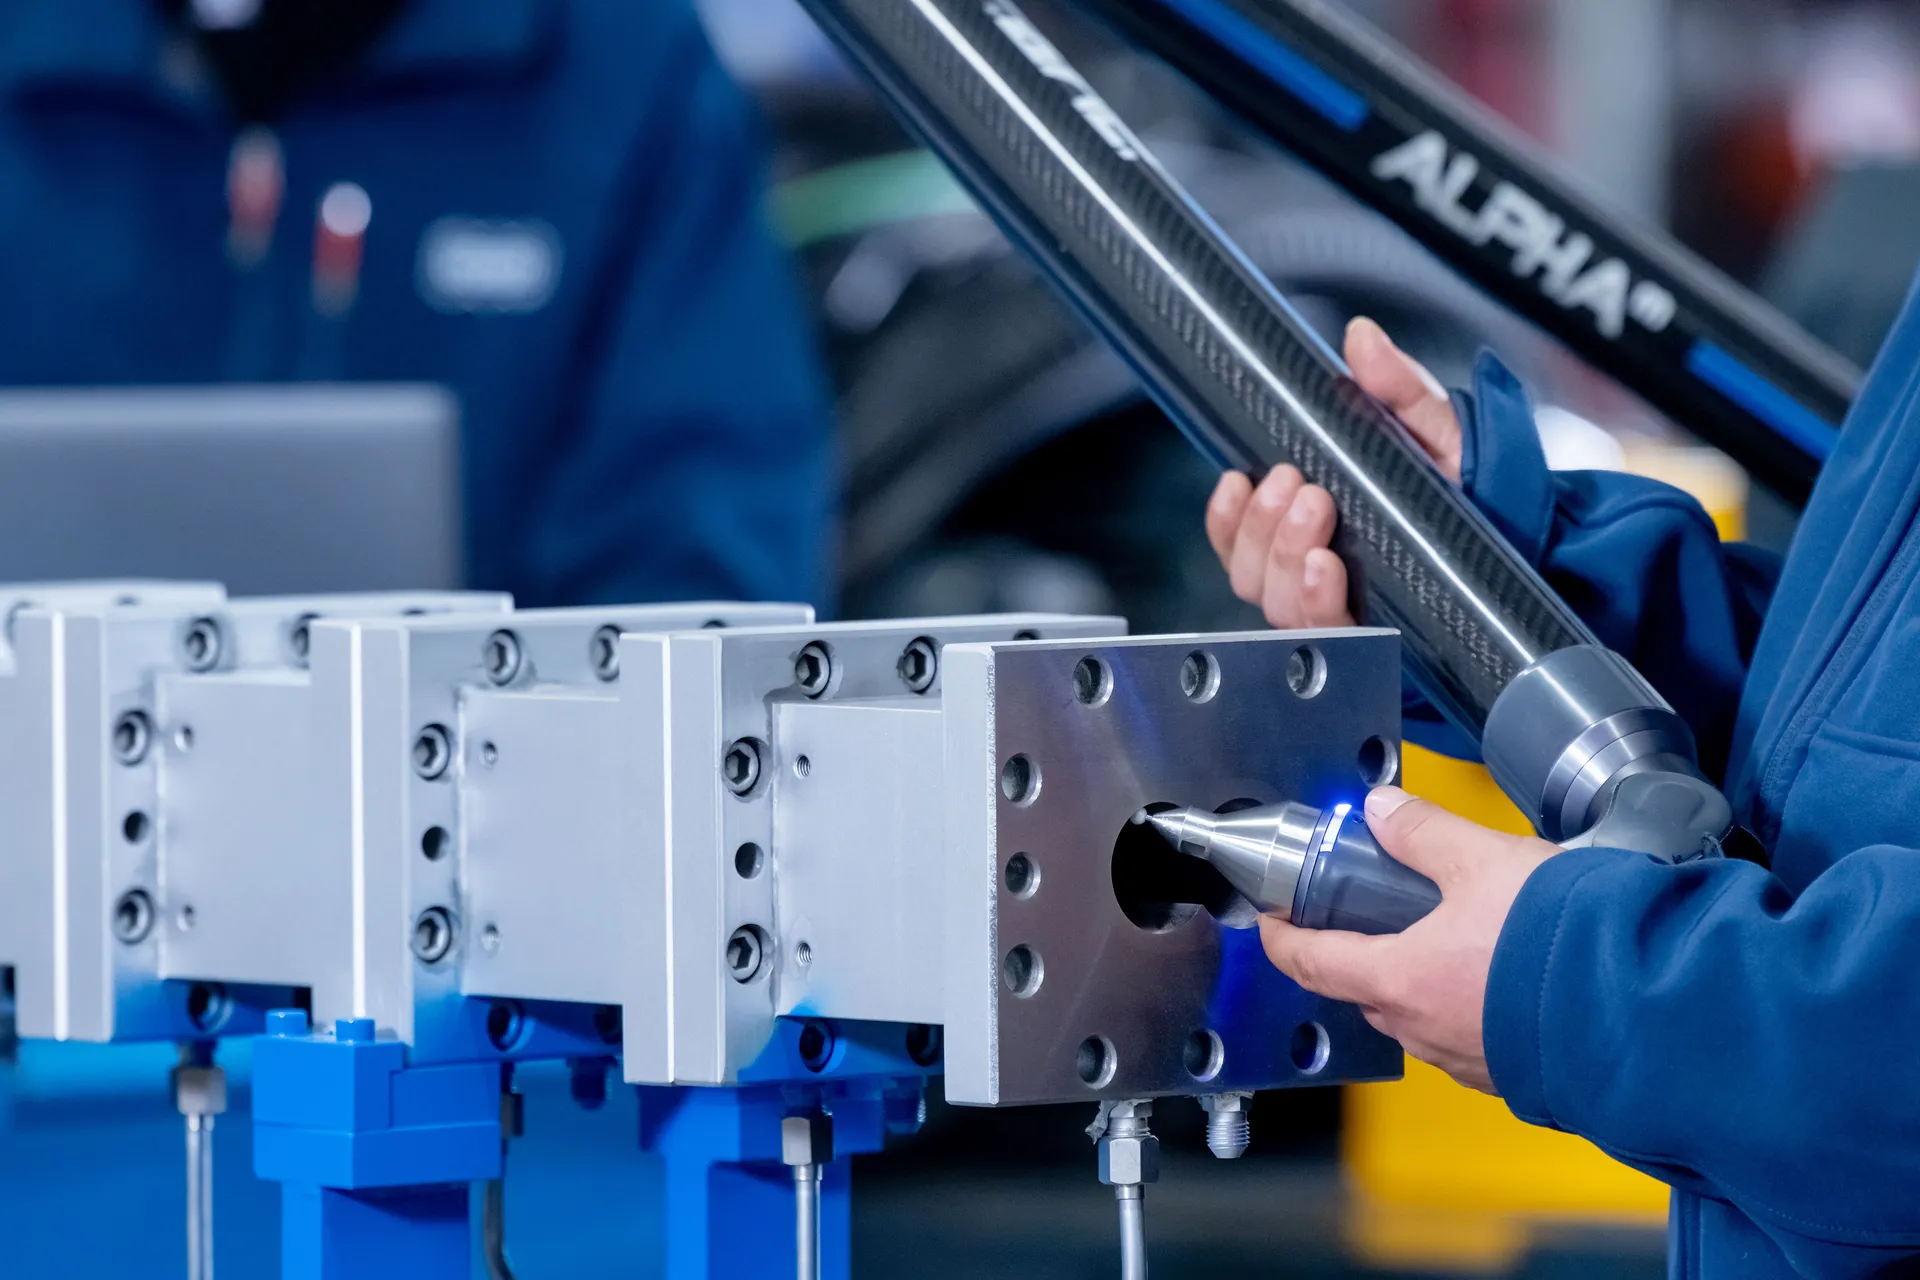
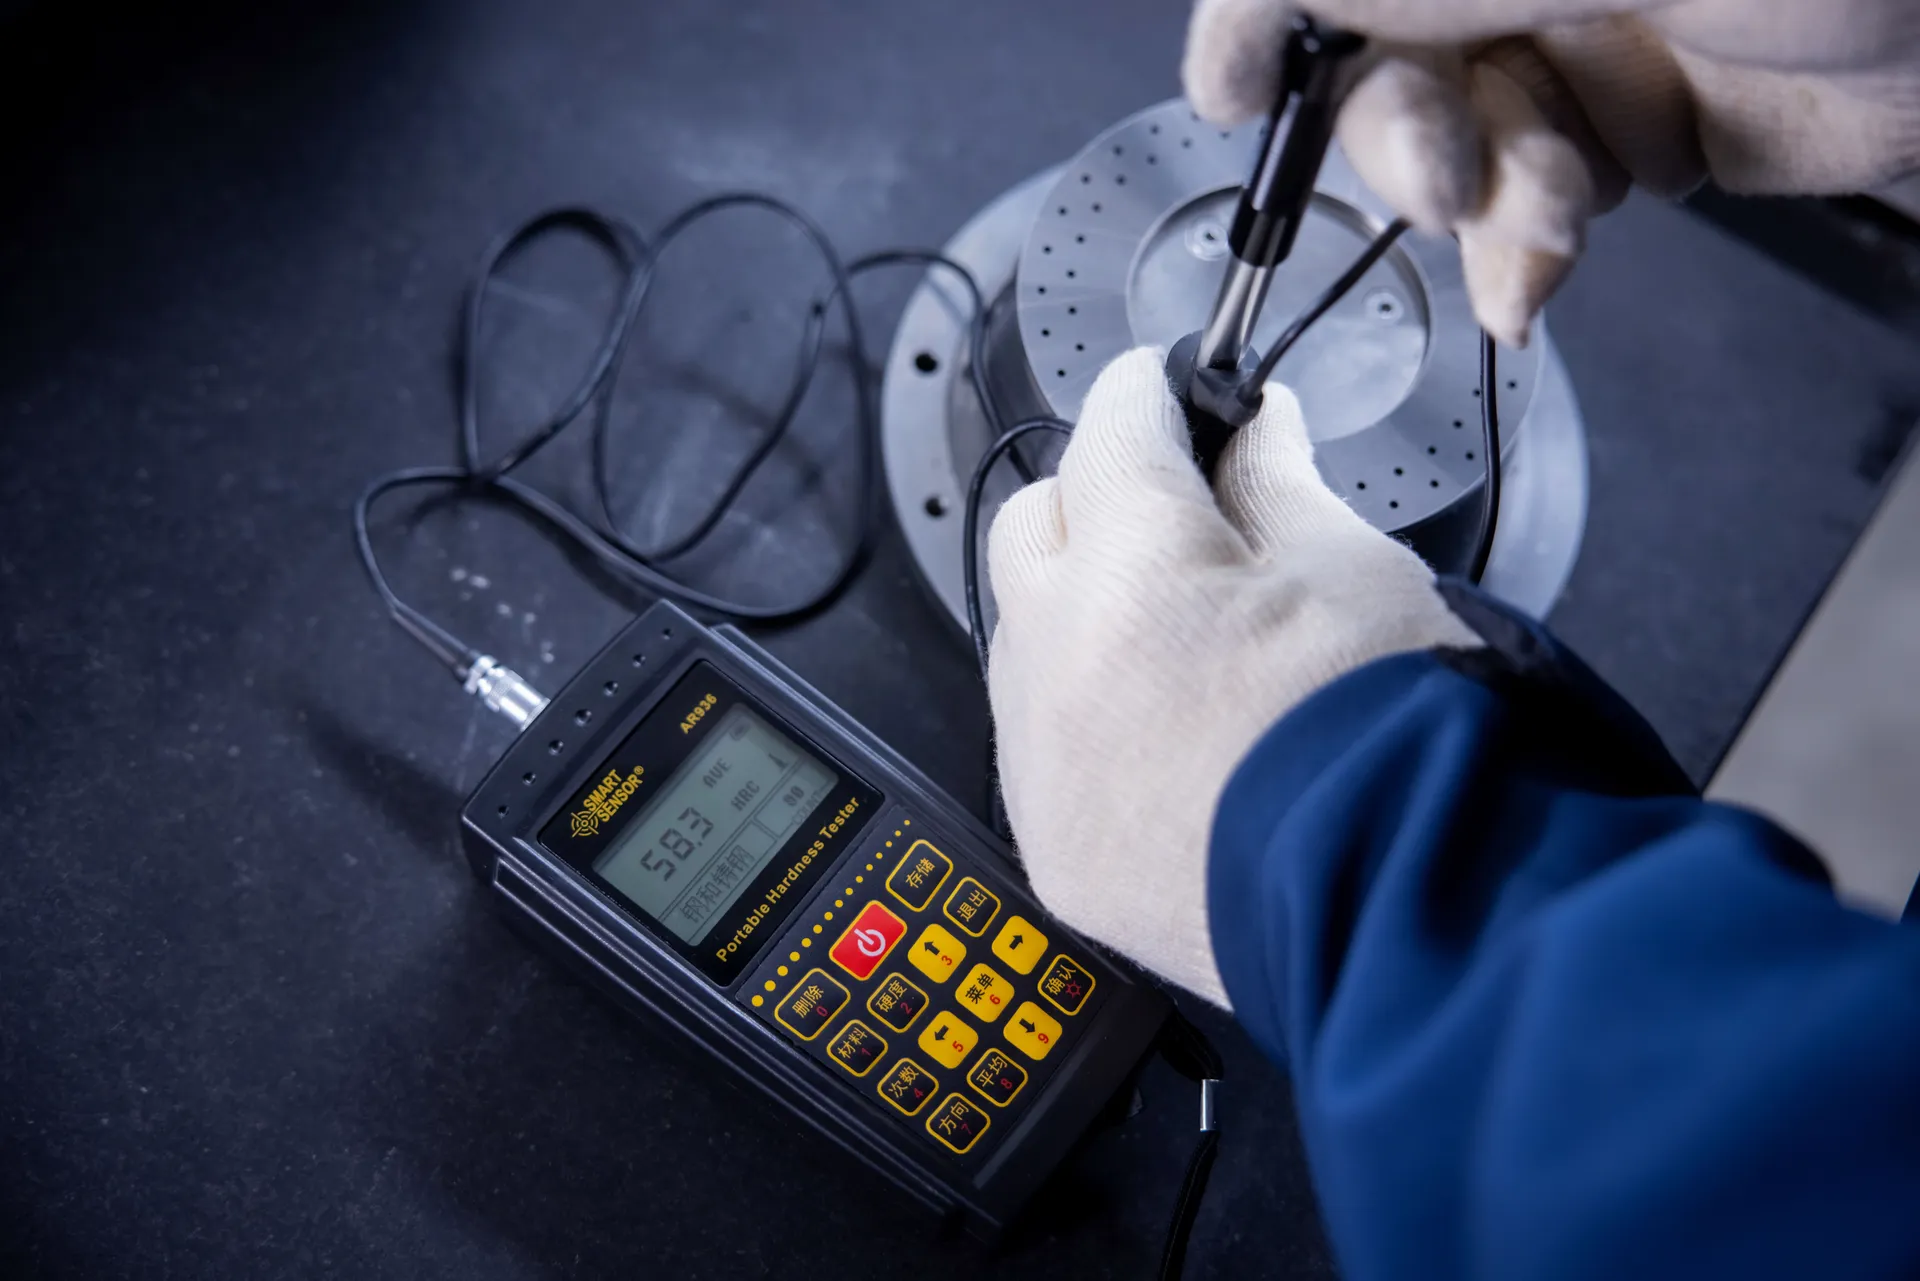
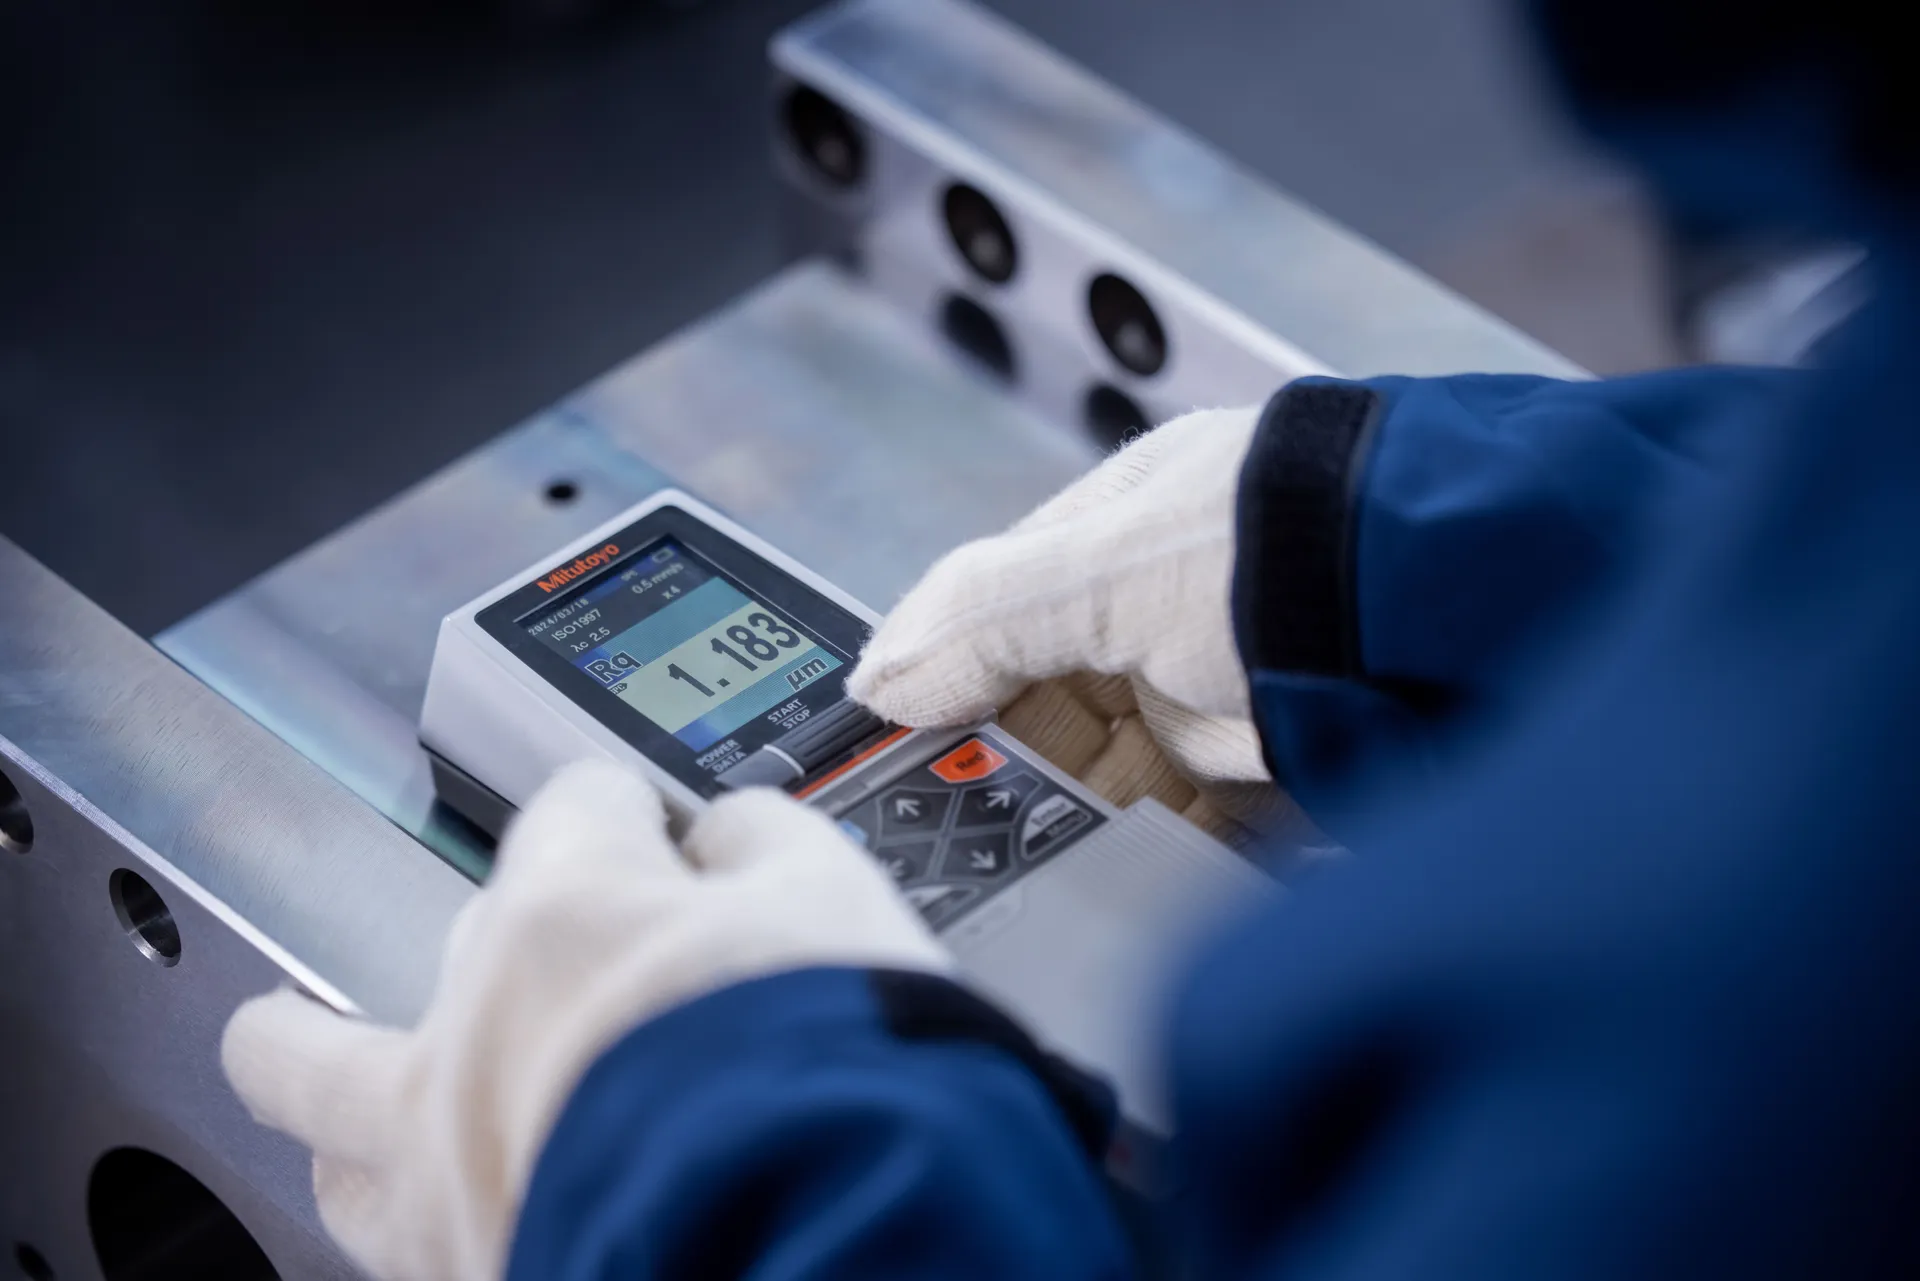
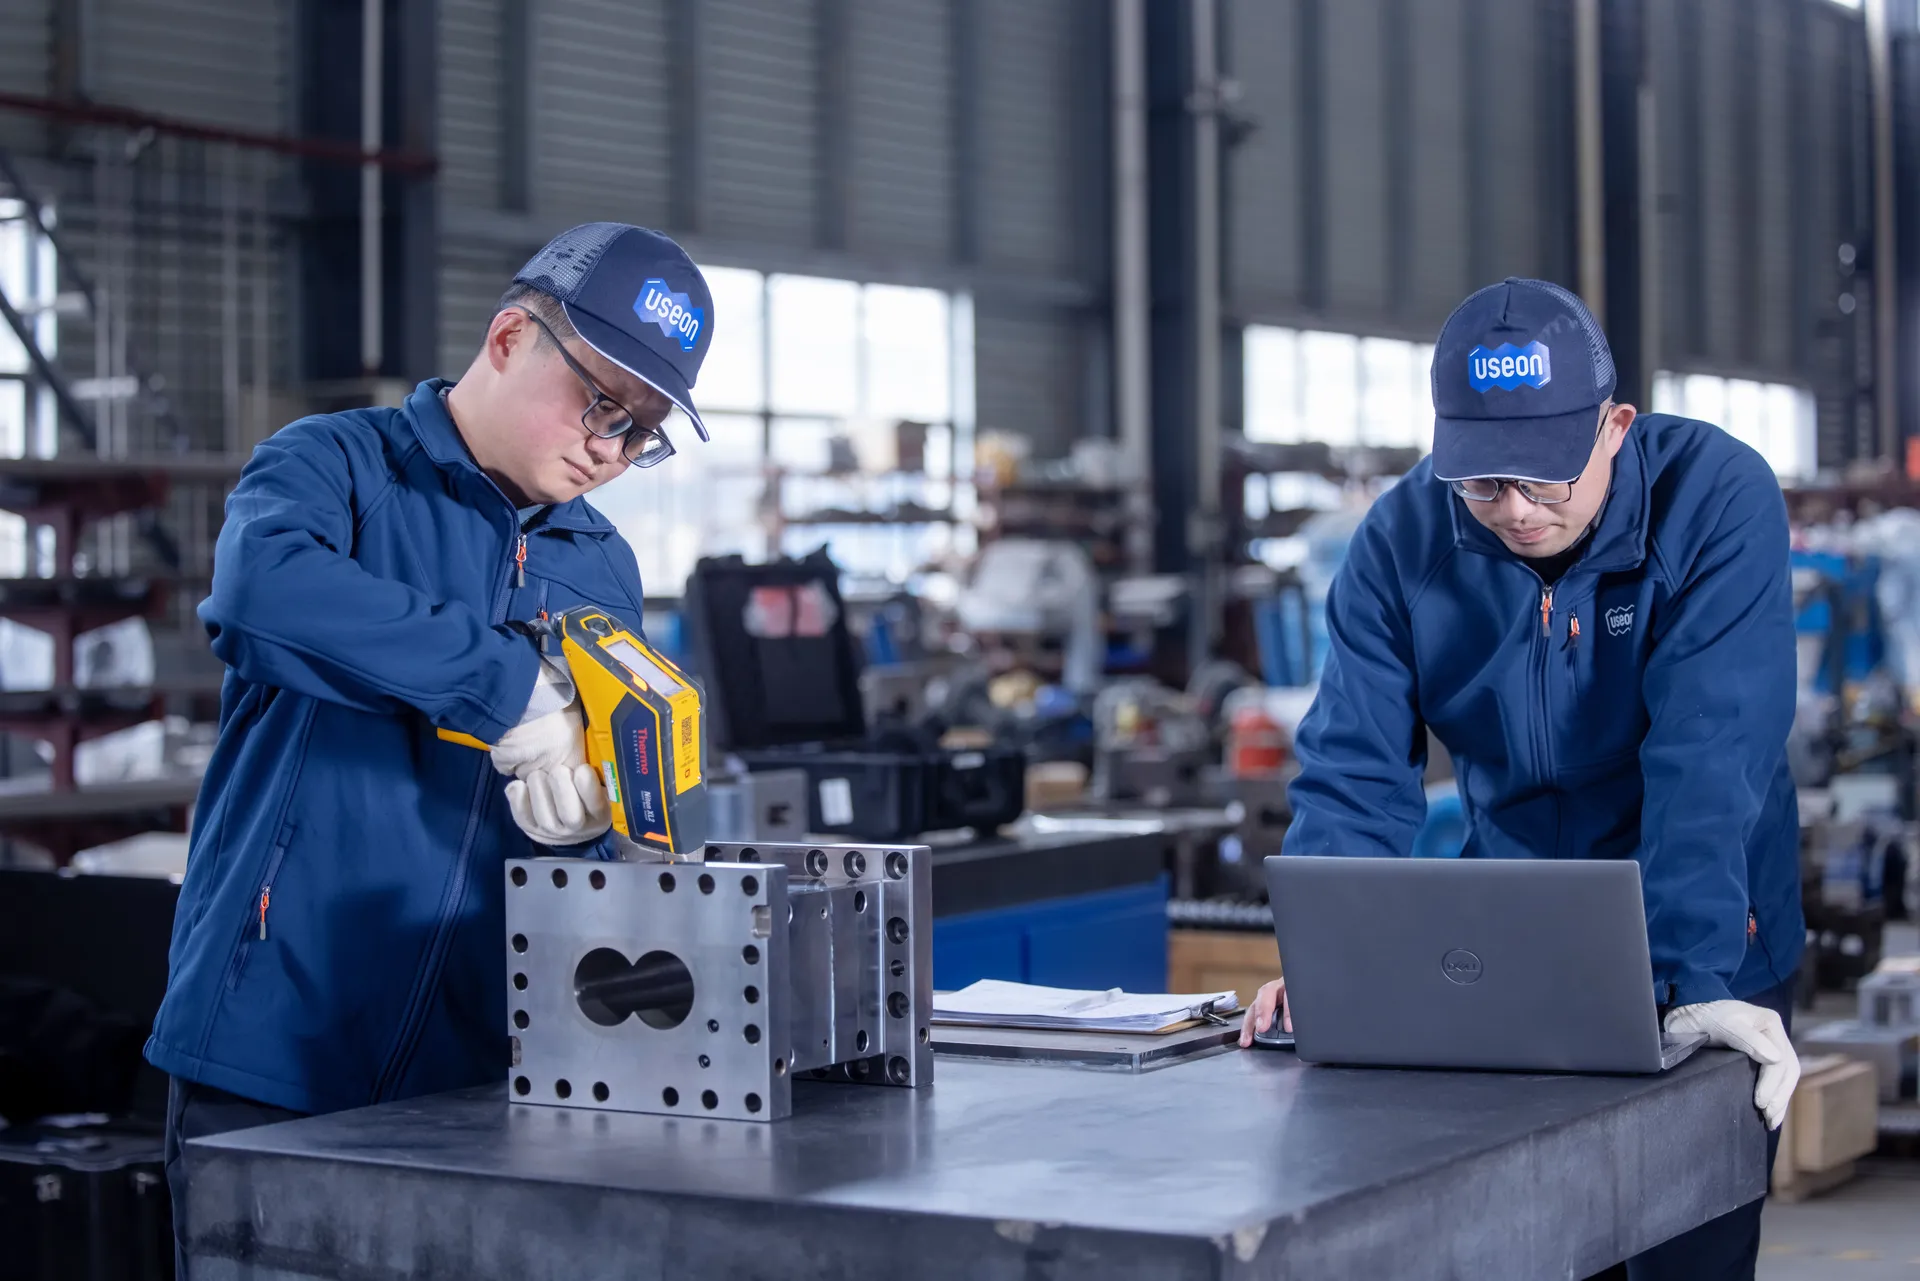
外购件入库前对照图纸检验。机筒、螺纹元件、芯轴和齿轮箱箱体还要由独立的质量部门在自有计量室复测。
Next · 出厂终检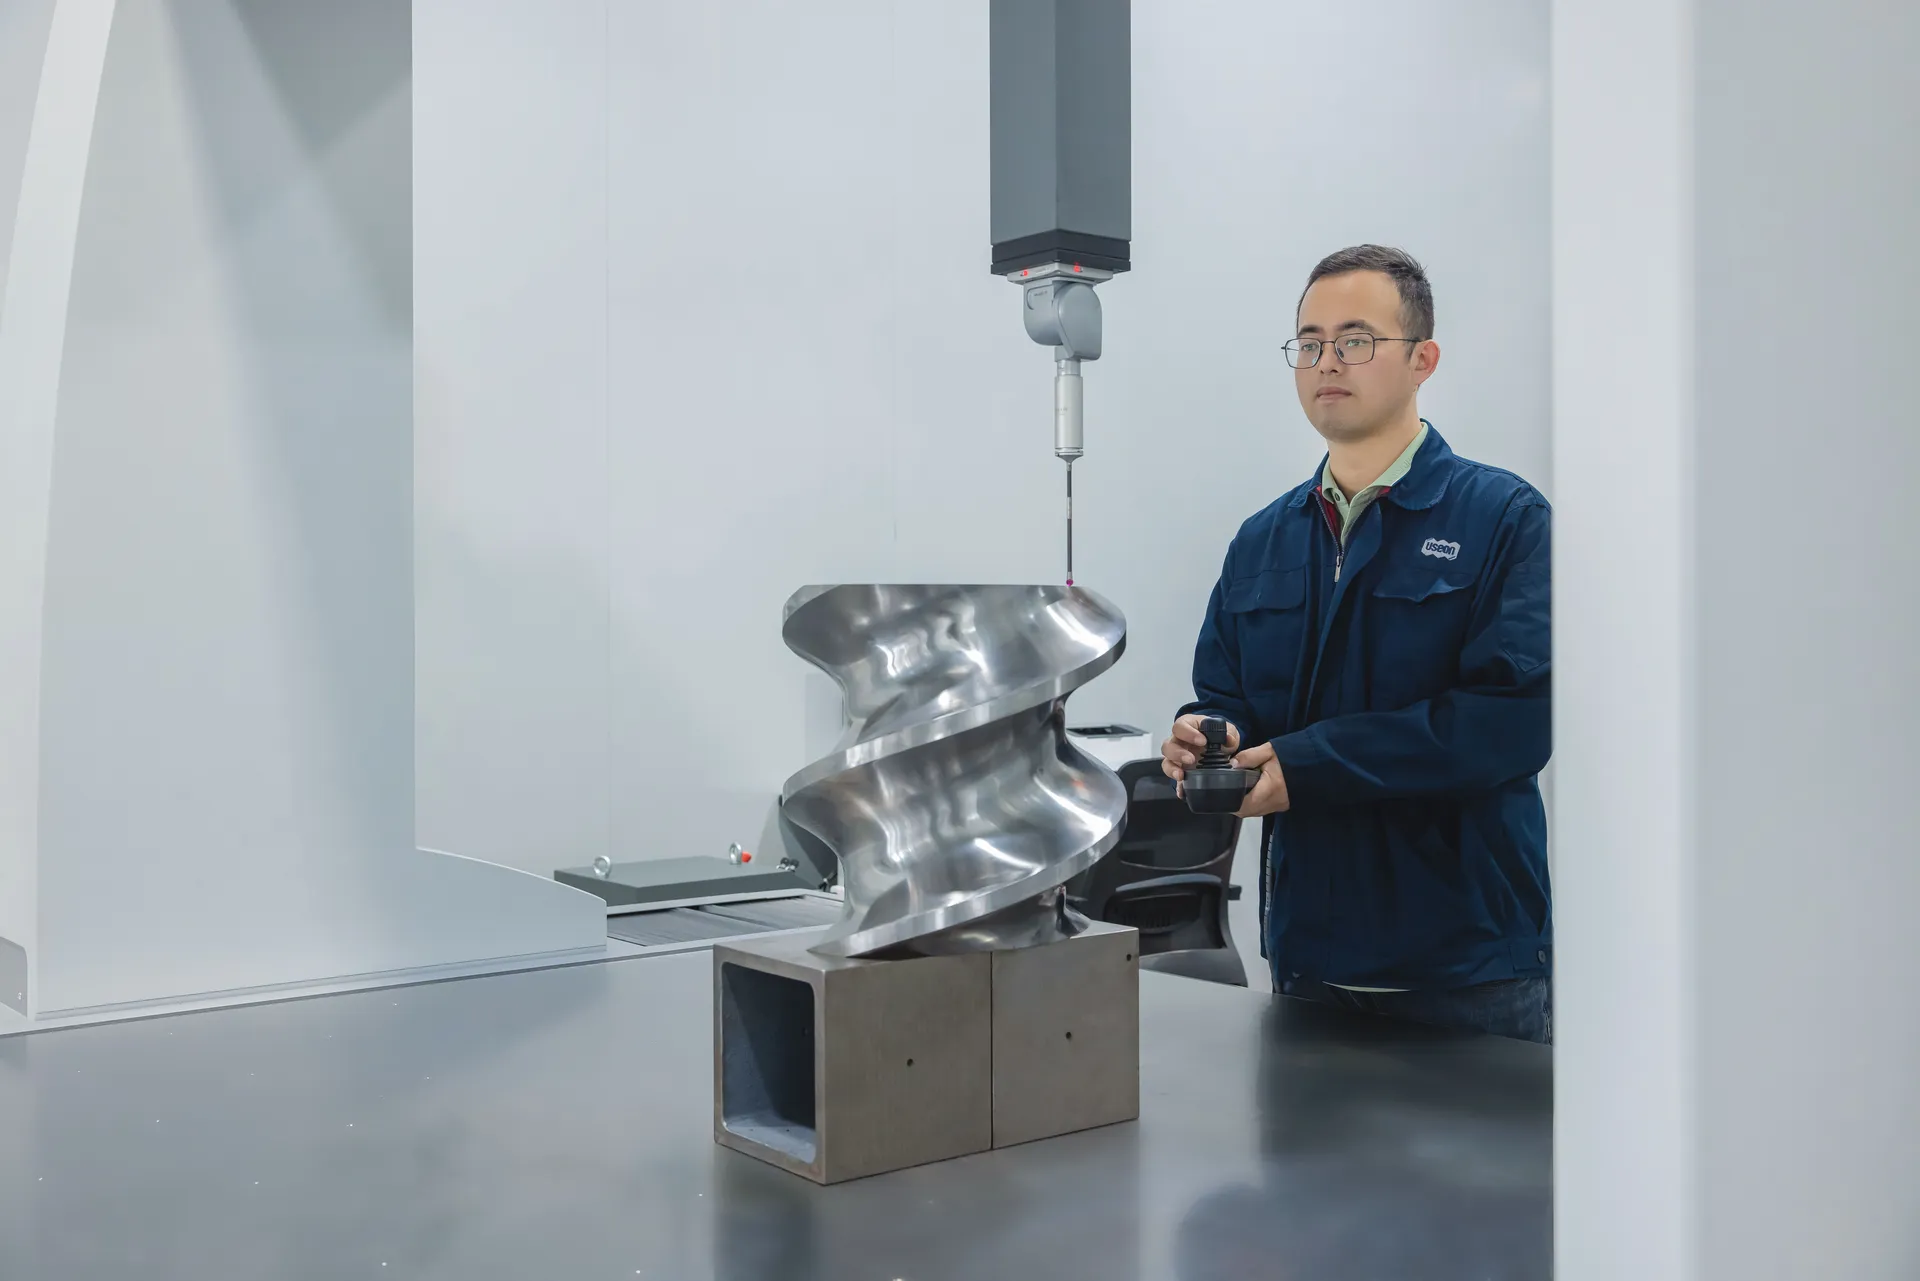
| 检测项目 | 检测方法 | 检测范围 |
|---|---|---|
| 物料 | 手持式XRF金属分析仪;供应商材质报告和热处理报告 | 关键外购件的金属牌号 |
| 尺寸 | 桥式三坐标测量机、千分尺、内径表、花键量规和齿形量规 | 机筒(95及以上机型逐节检测)、螺纹元件、芯轴、齿轮箱箱体 |
| 表面 | 目视检查、粗糙度仪 | 粗糙度;裂纹和夹杂 |
| 硬度 | 便携式硬度计 | 热处理件,包括抽检的氮化螺纹元件 |
| 压力 | 打压试验,不允许泄漏 | 水冷机筒及其他承压部件 |
每台检测仪器都有唯一编号,约每年一次由外部认可实验室校准,量值可溯源至国际单位制(SI)。
05 / 06
装配与出厂终检
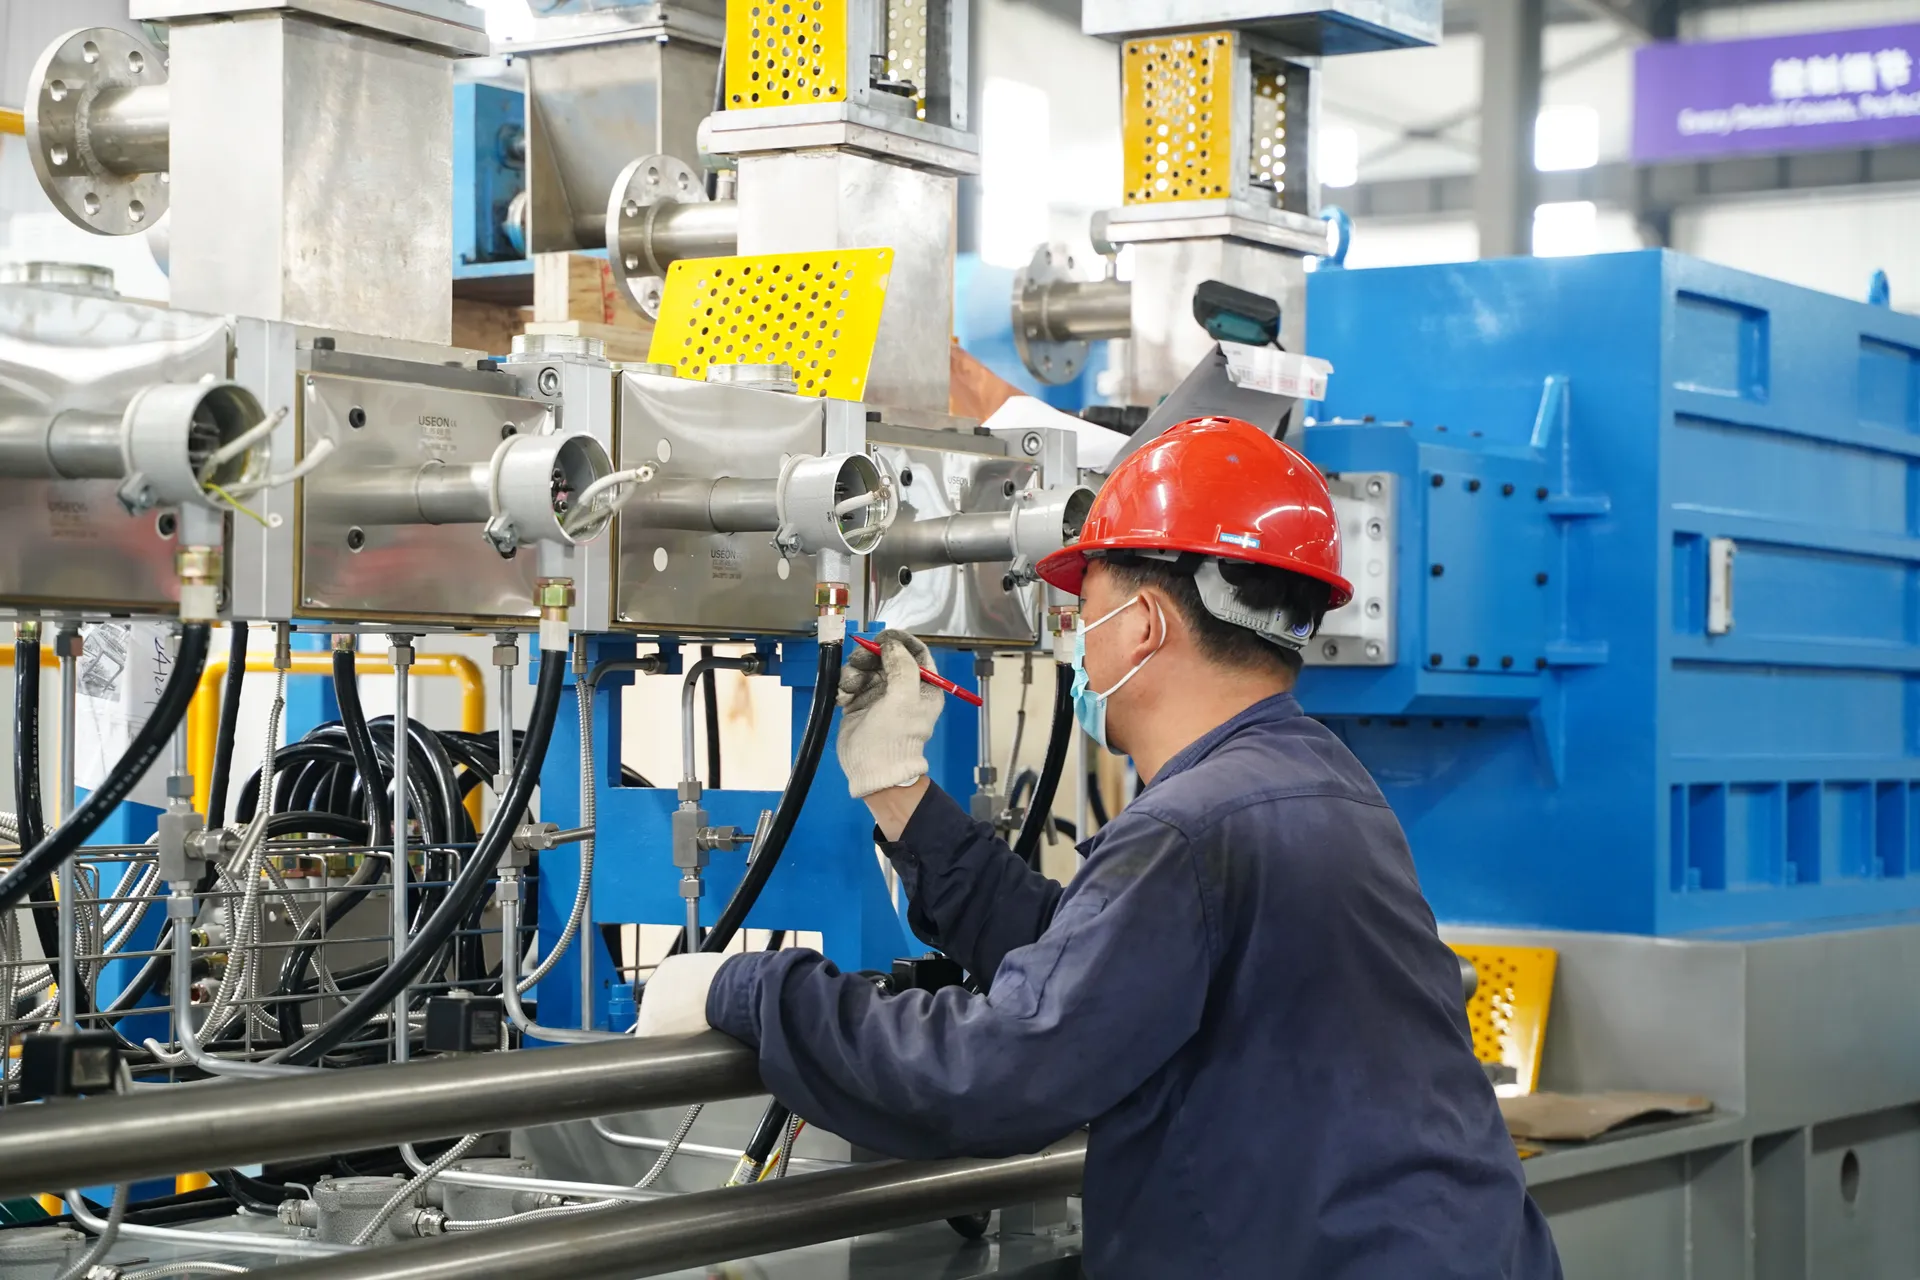
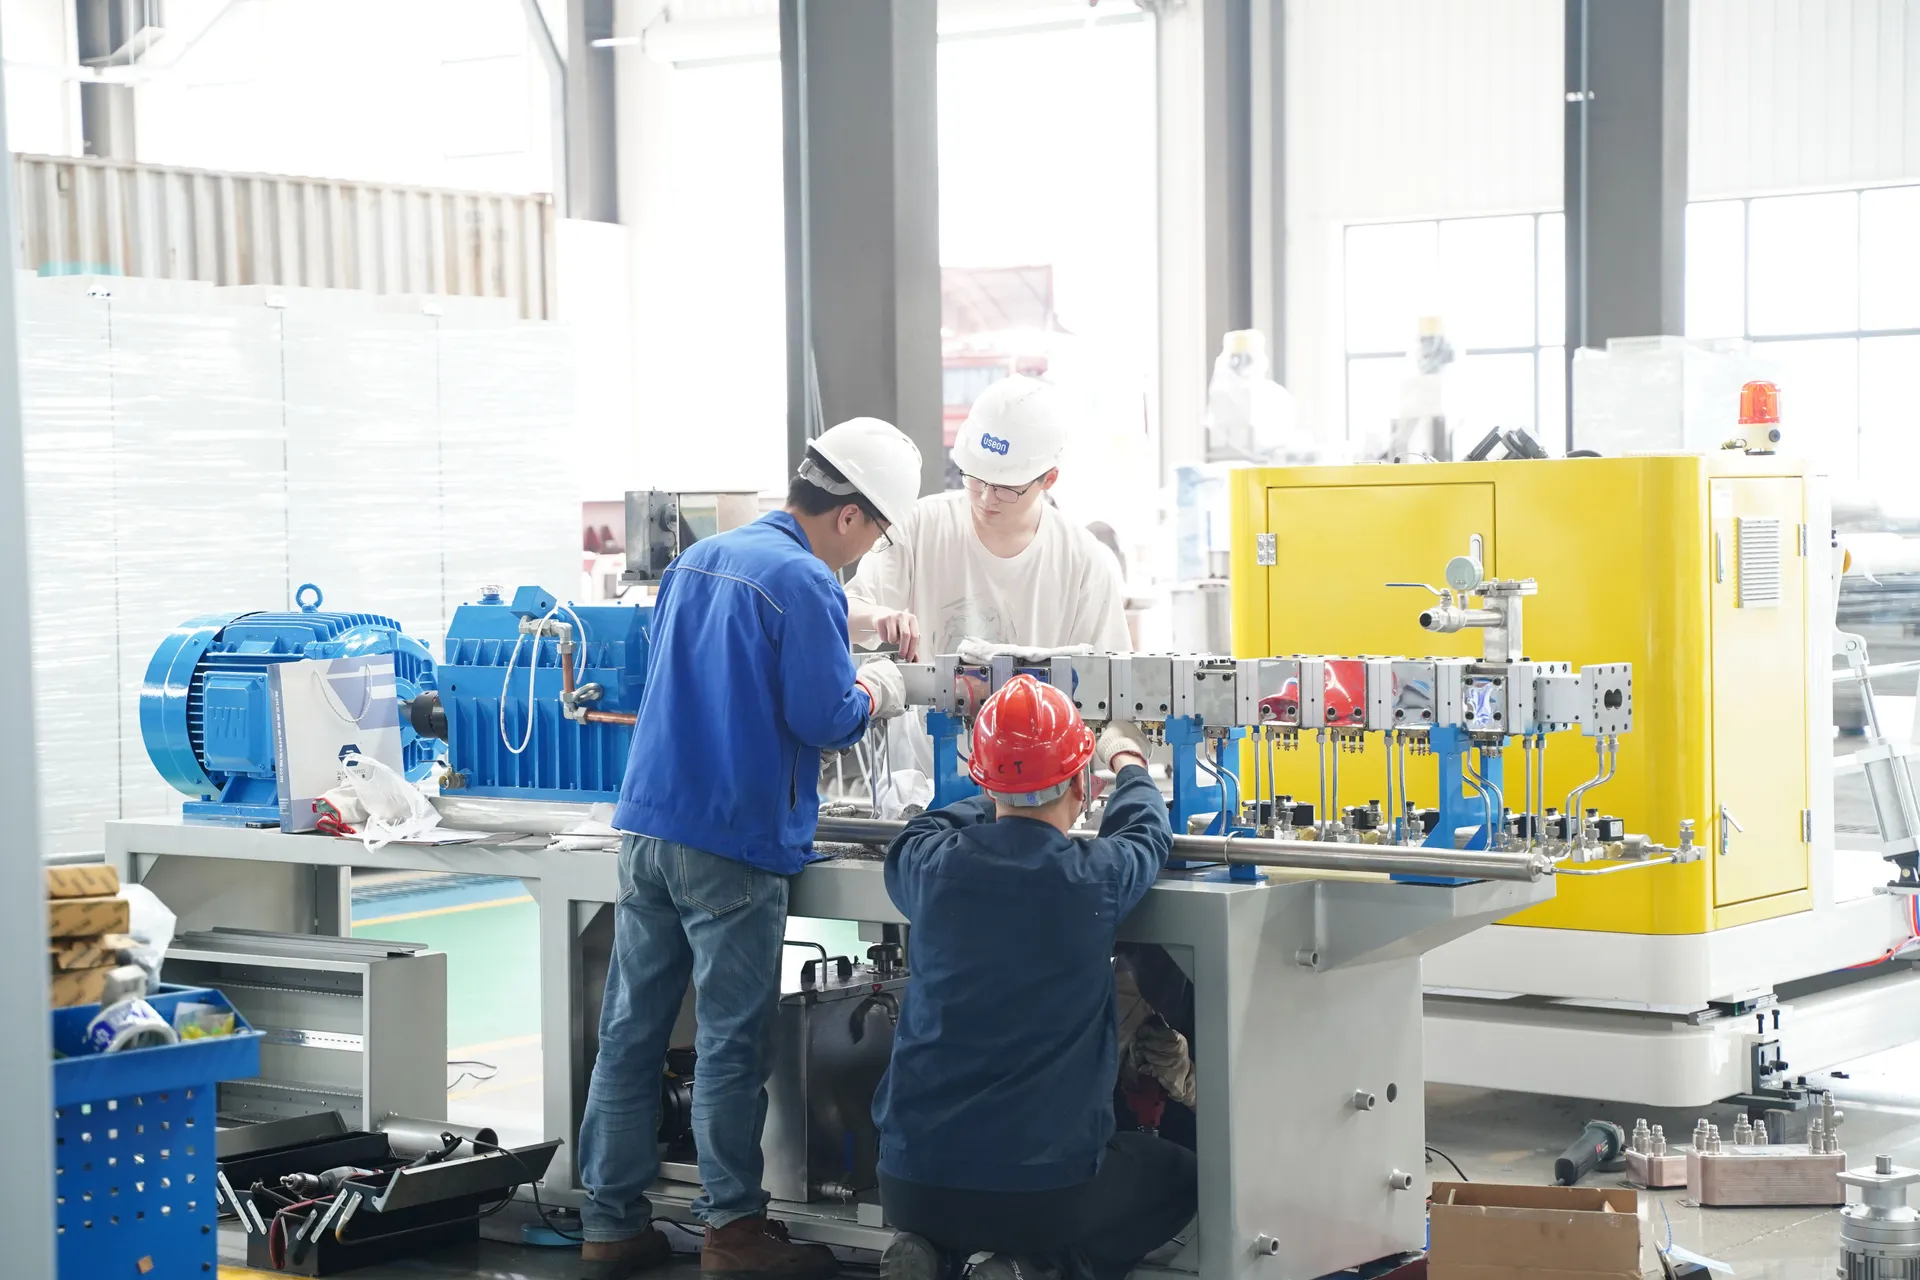
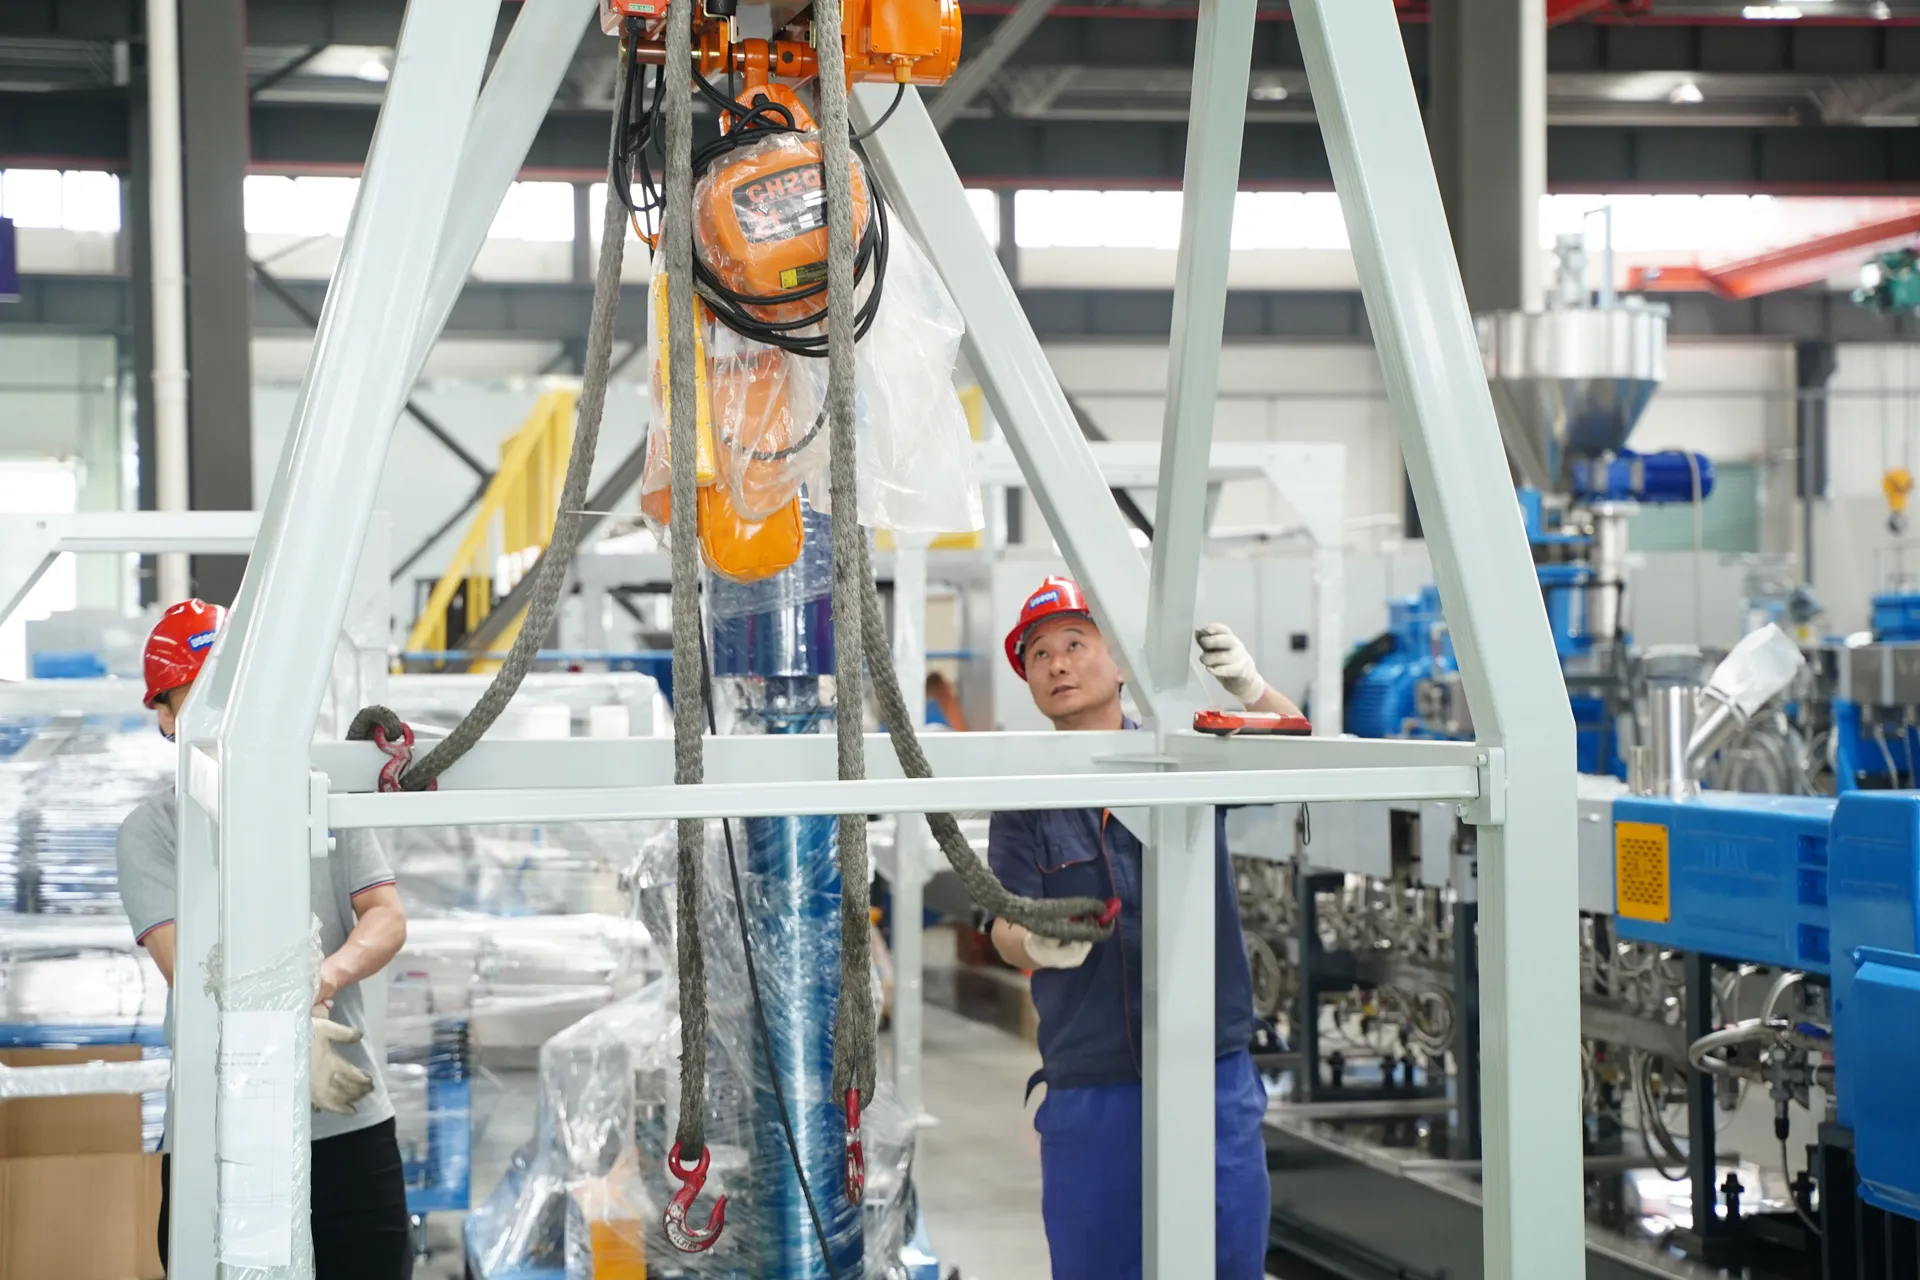
传动系统、齿轮箱和工艺段在我们的装配车间完成总装。每个工位既自检本工位,也检查下一工位;每台设备都要通过出厂终检才能发货。
Next · 辅机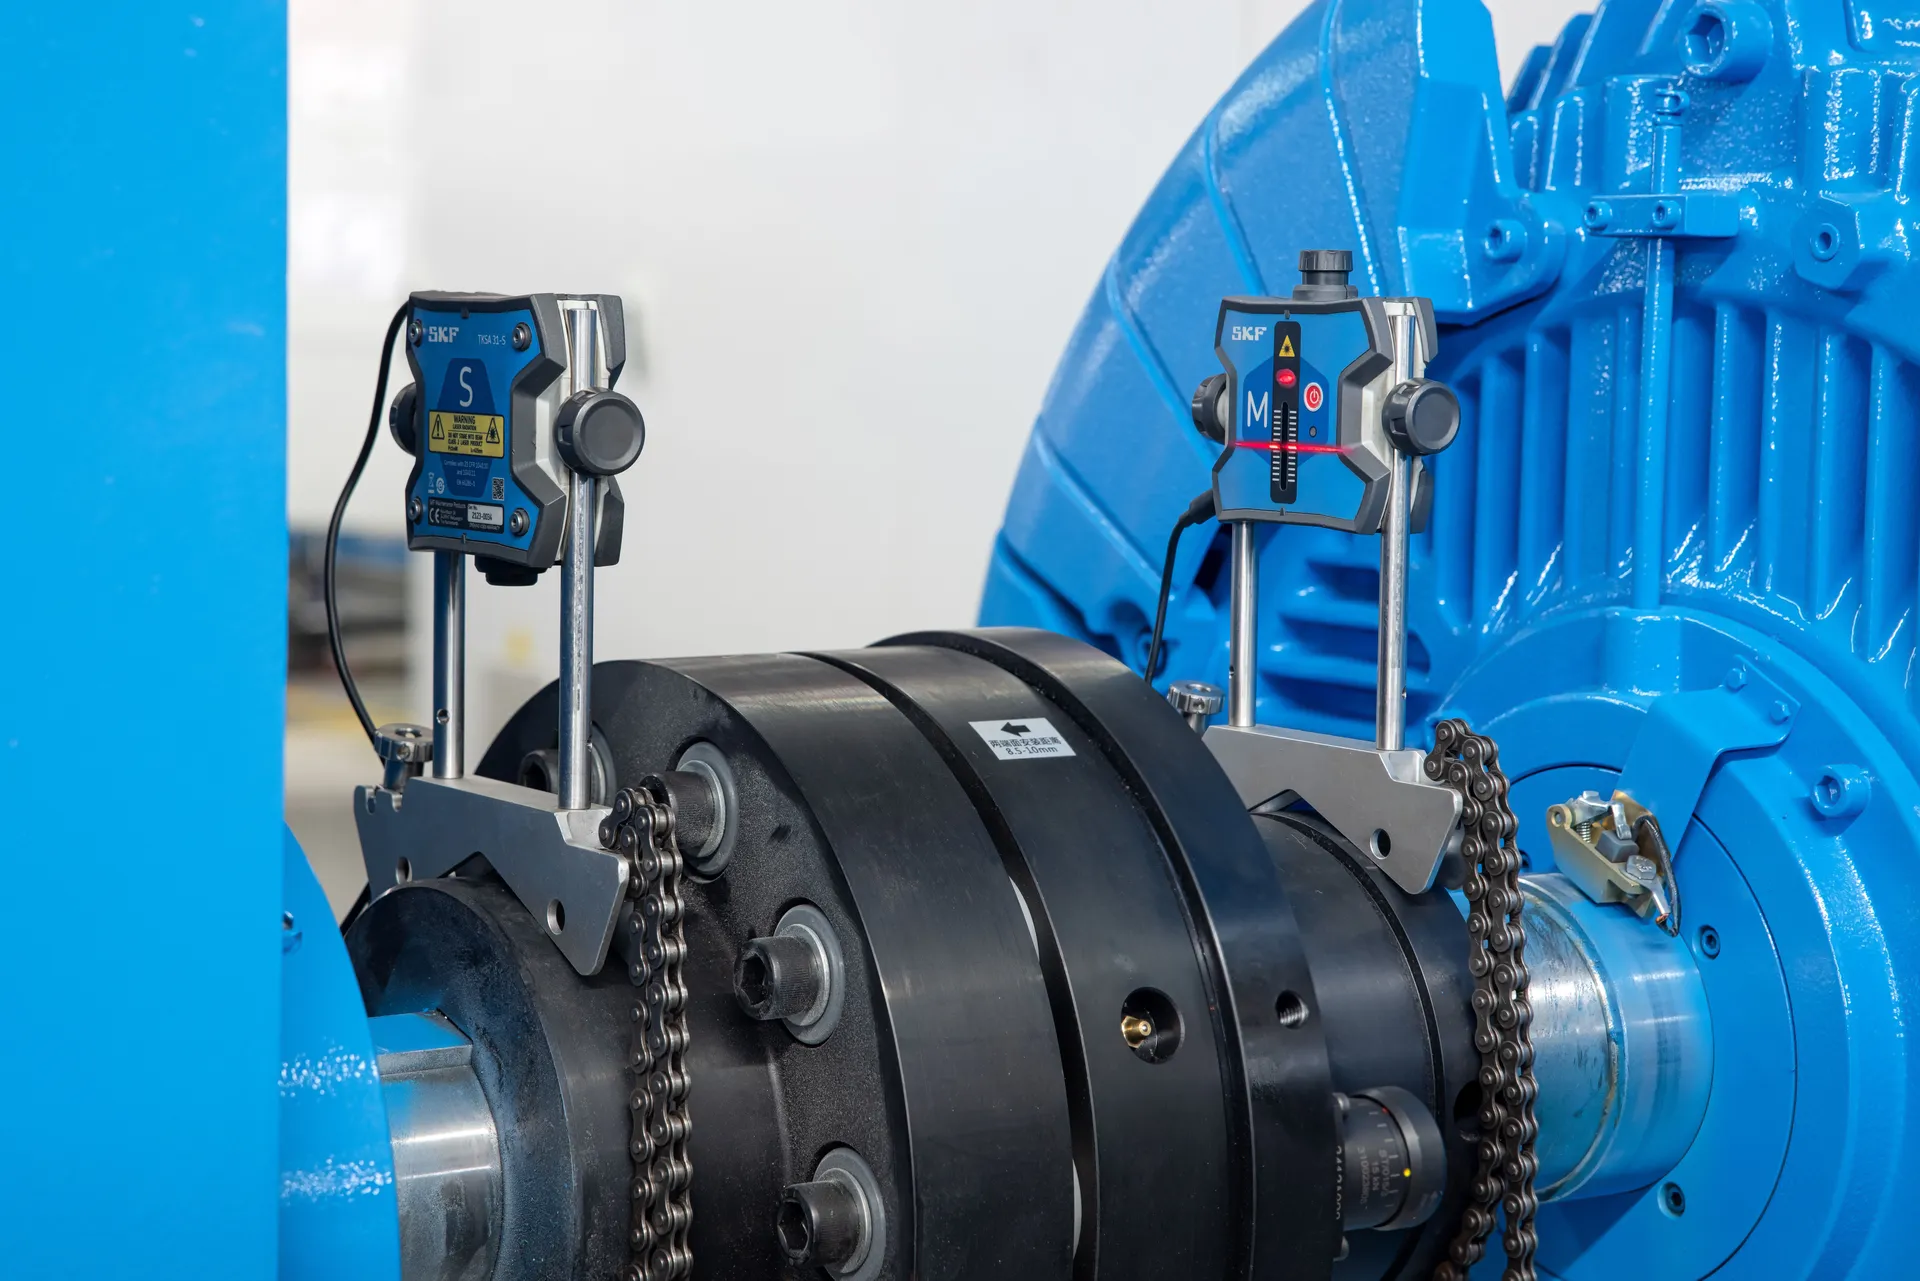
出厂之前
台台必检,无一例外
- 对中测量联轴器跳动及齿轮箱与机筒的同轴度;双螺杆装配使用精密水平仪
- 齿轮箱安装前空运转并全程录像;终检时检查齿面接触
- 电气调试、功能测试和电气安全检查
- 出厂终检对照您的订单逐项检查,合格后才安装铭牌
- 记录存档螺杆和机筒组合、铭牌、测试状态及包装均拍照存档
可按需提供: 空载及负载试车(订单有要求时可用您的物料)· 您的团队或第三方检验机构参与验收 · 含停止点和见证点的检验与试验计划(ITP)。
06 / 06
辅机与系统集成
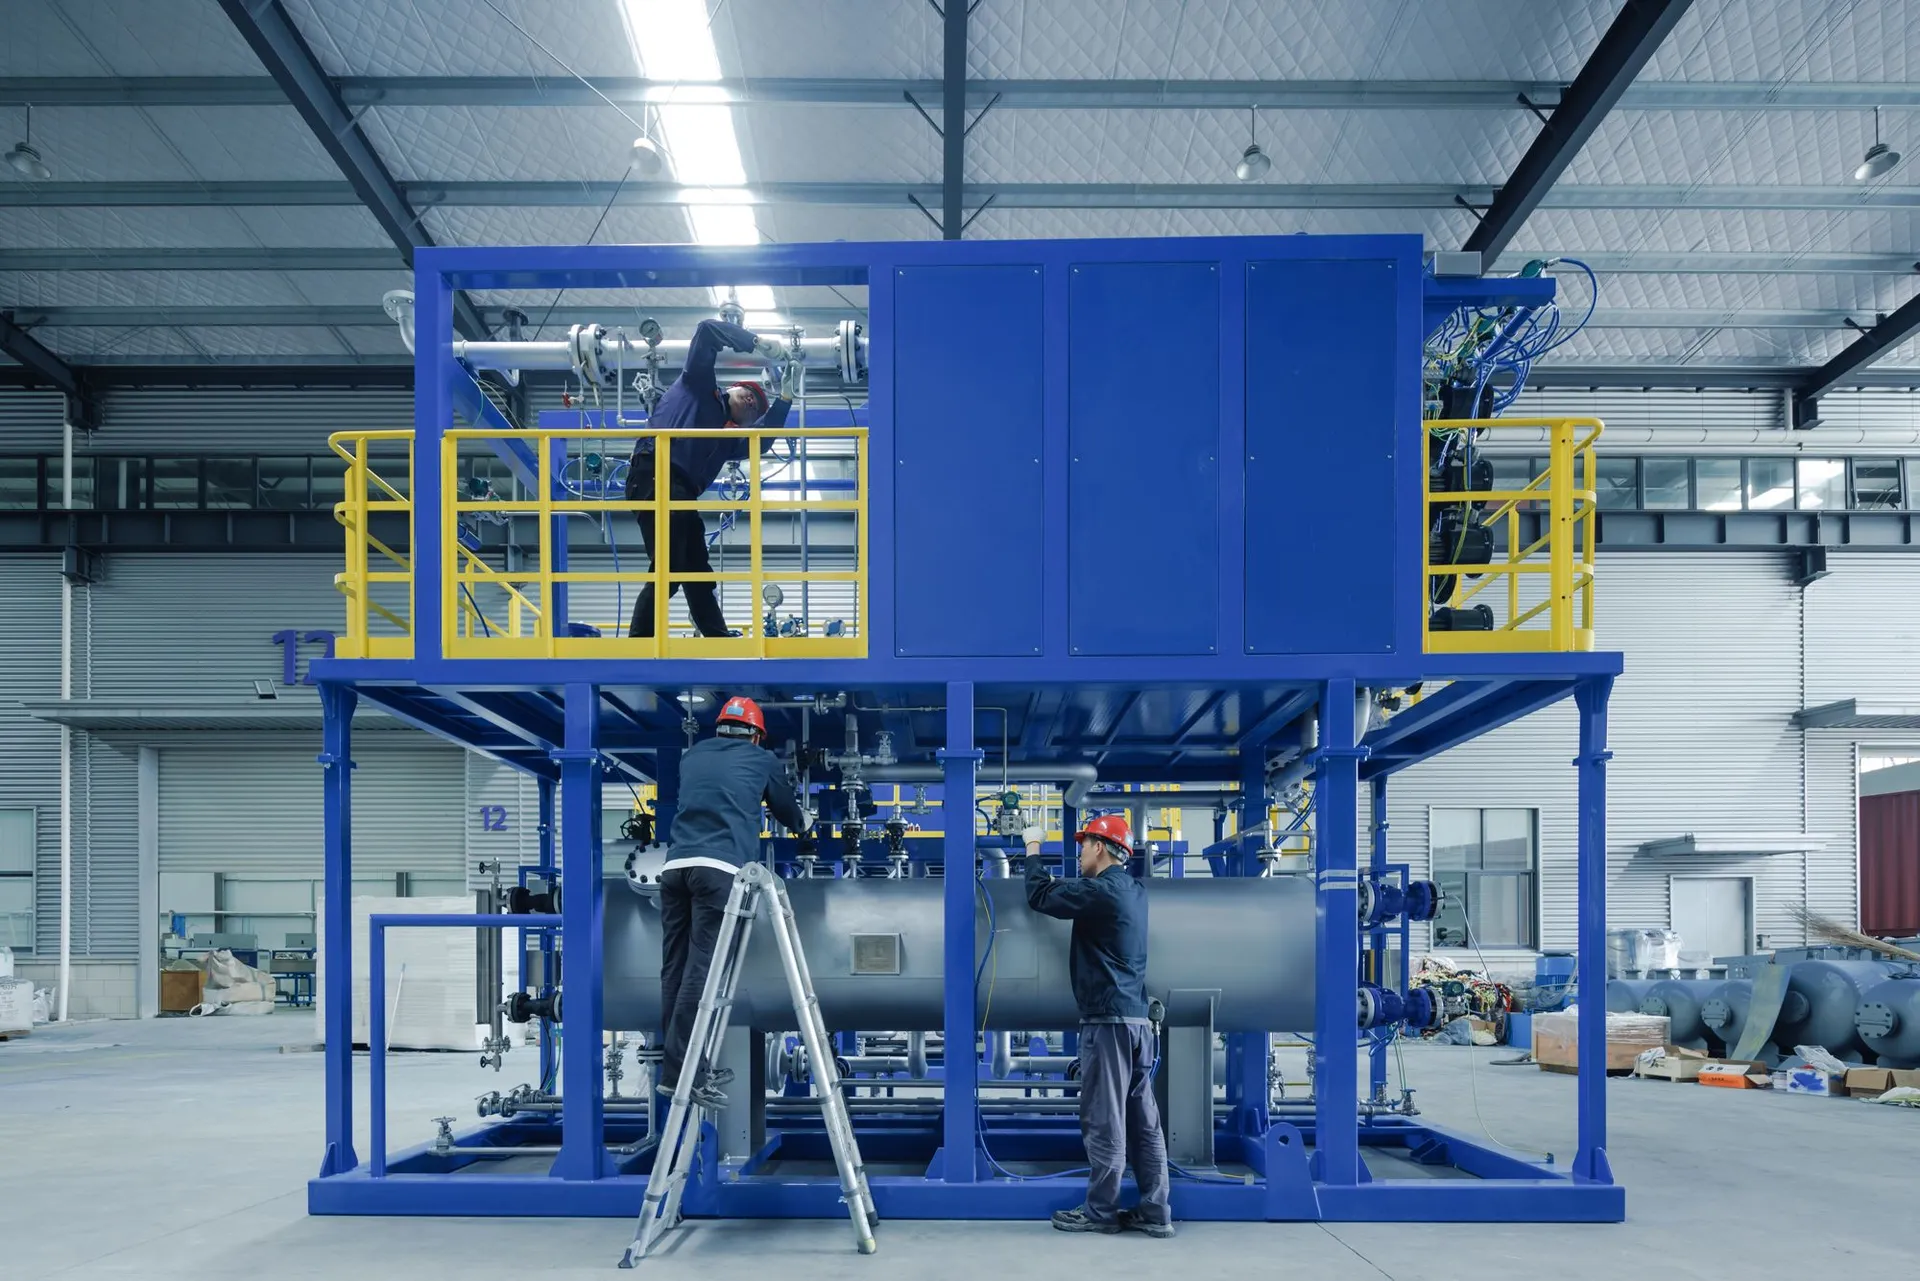
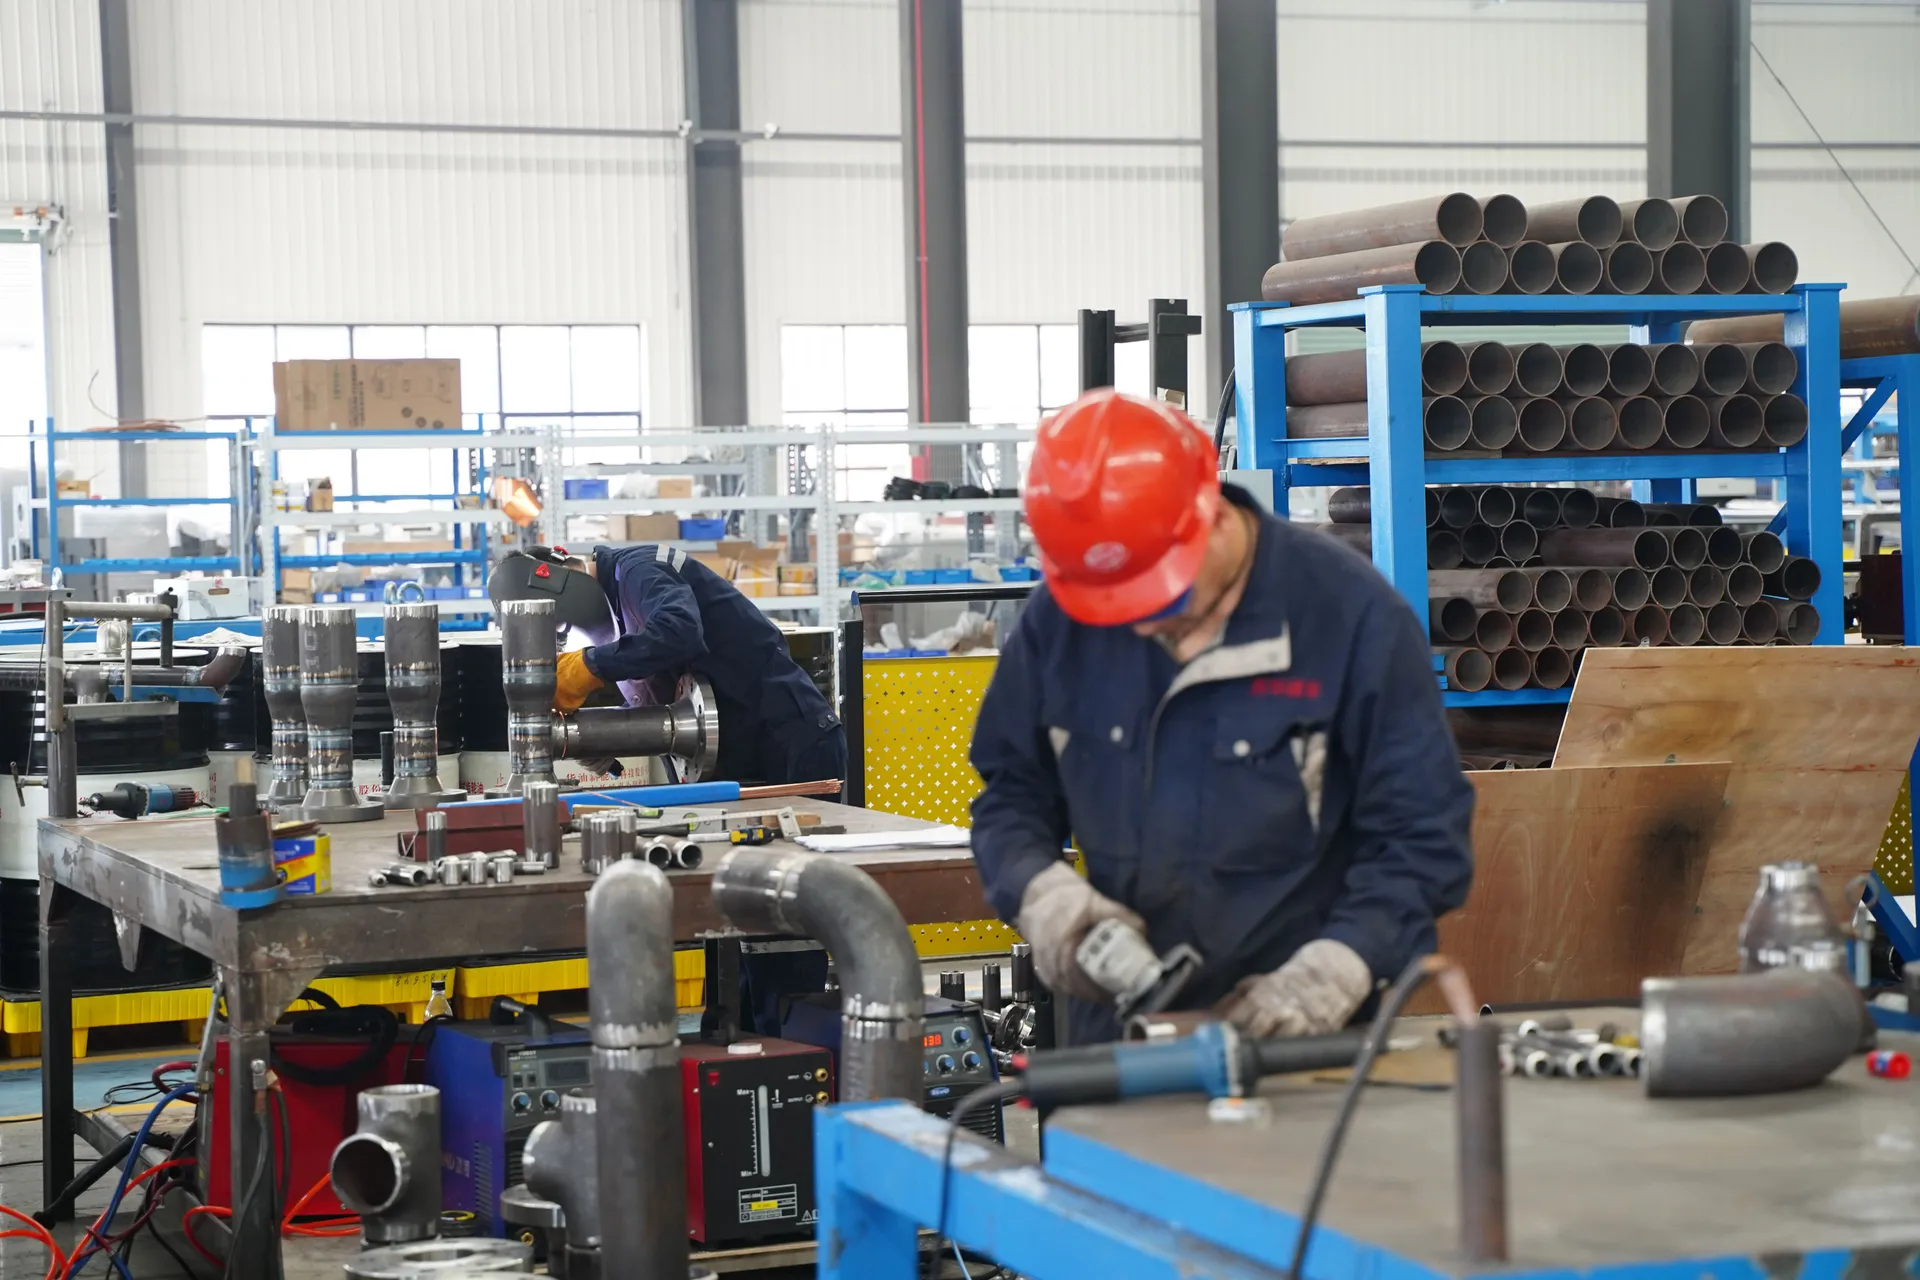
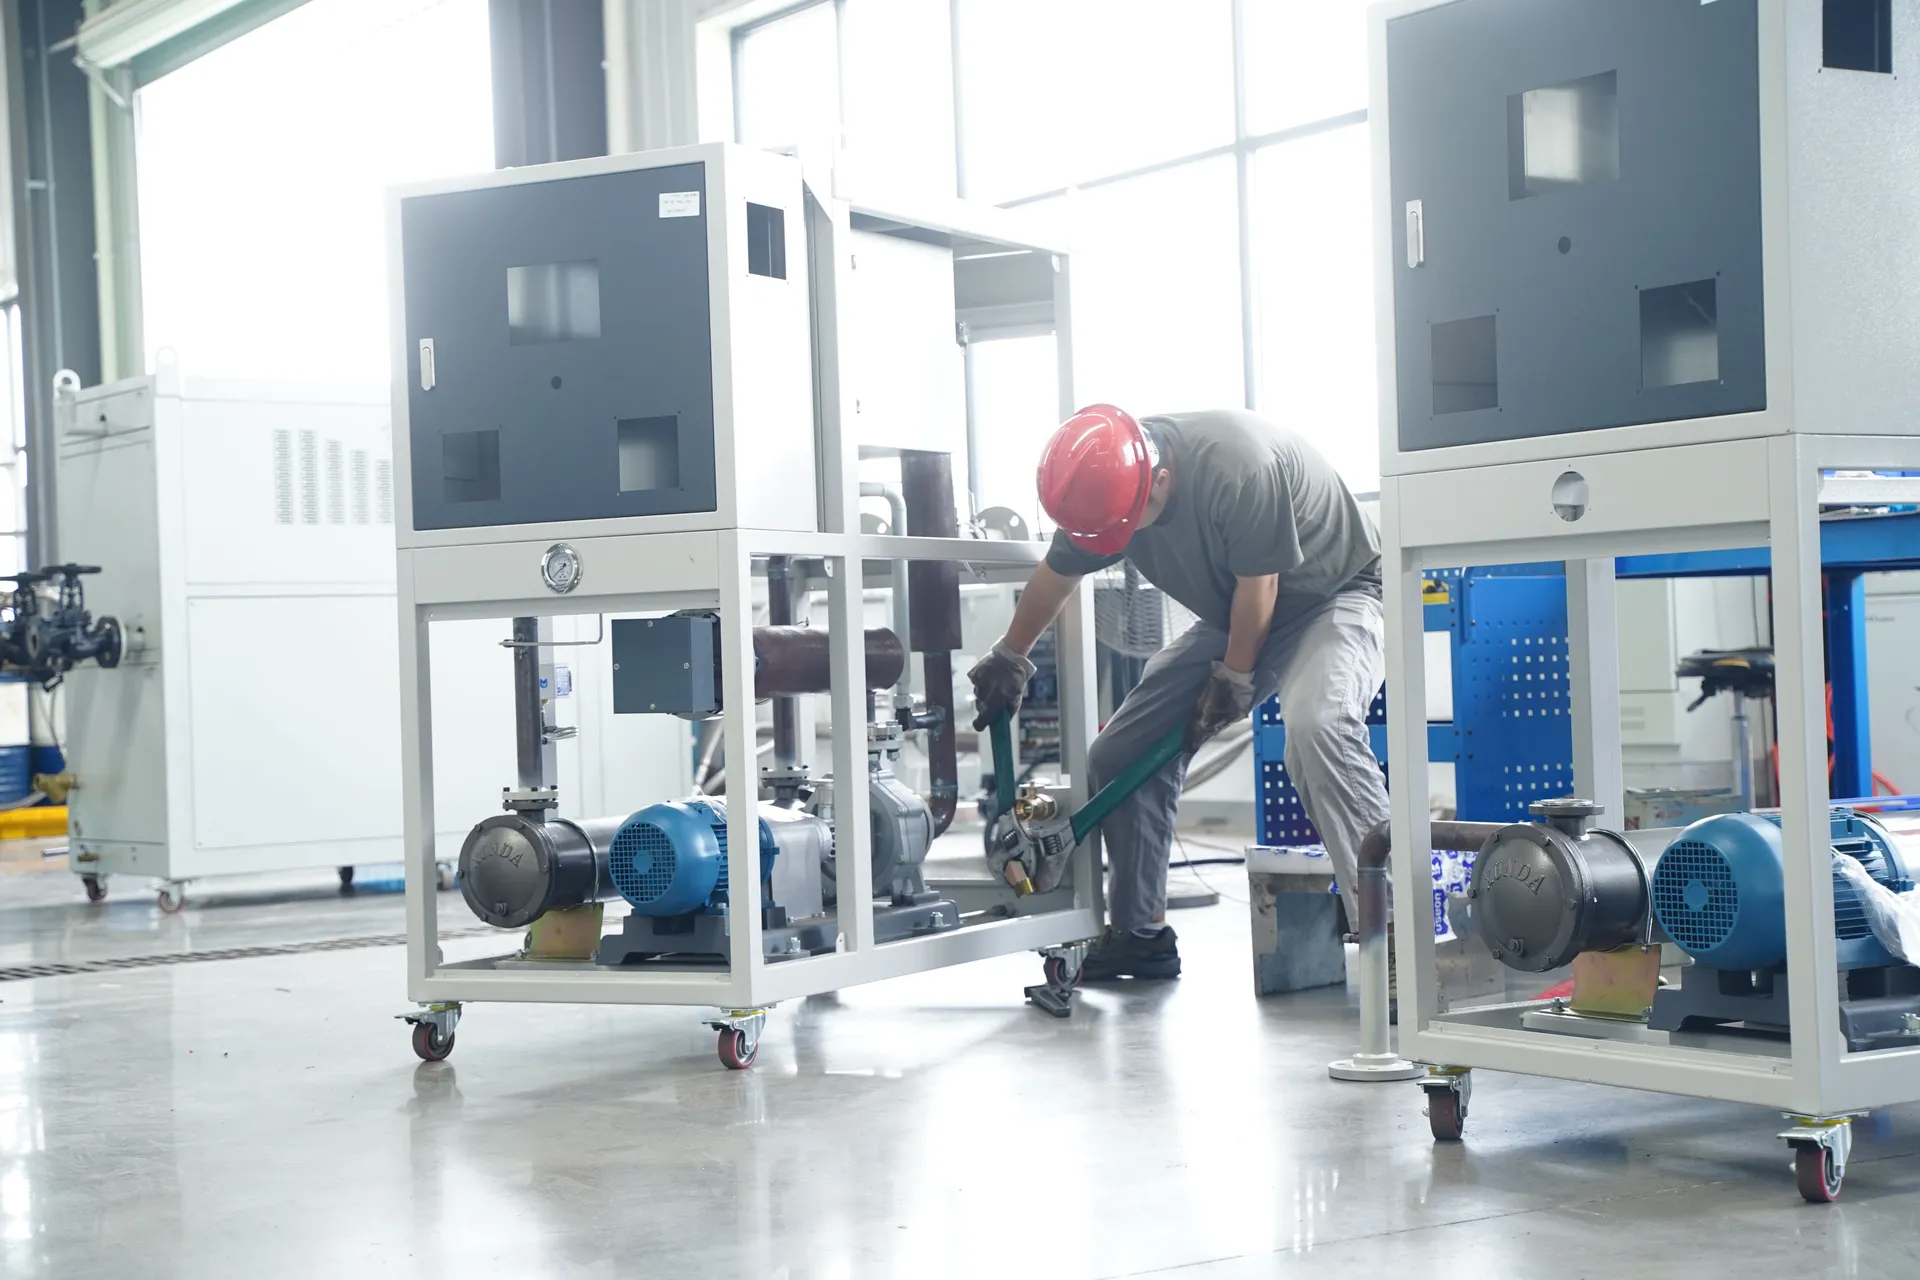
除挤出机主机外,我们还制造温控单元、管路及组成整线的各类辅机。焊接由持证焊工按评定合格的焊接工艺施焊,焊缝射线检测和渗透检测委托外部认可实验室完成。
质量追溯
每个零部件均可追溯
- 机筒逐件编号
- 螺纹元件激光标刻材质和型号
- 齿轮箱检验合格后打钢印
- 电机与驱动器序列号登记并拍照
眼见为实
欢迎到句容参观我们的机加工、检测和装配车间,参加您所订设备的出厂终检;也可以带上物料,在我们的实验线上试机。
- ISO 9001:2015
- ISO 14001:2015
- ISO 45001:2018
- CE · 2006/42/EC
- 高新技术企业