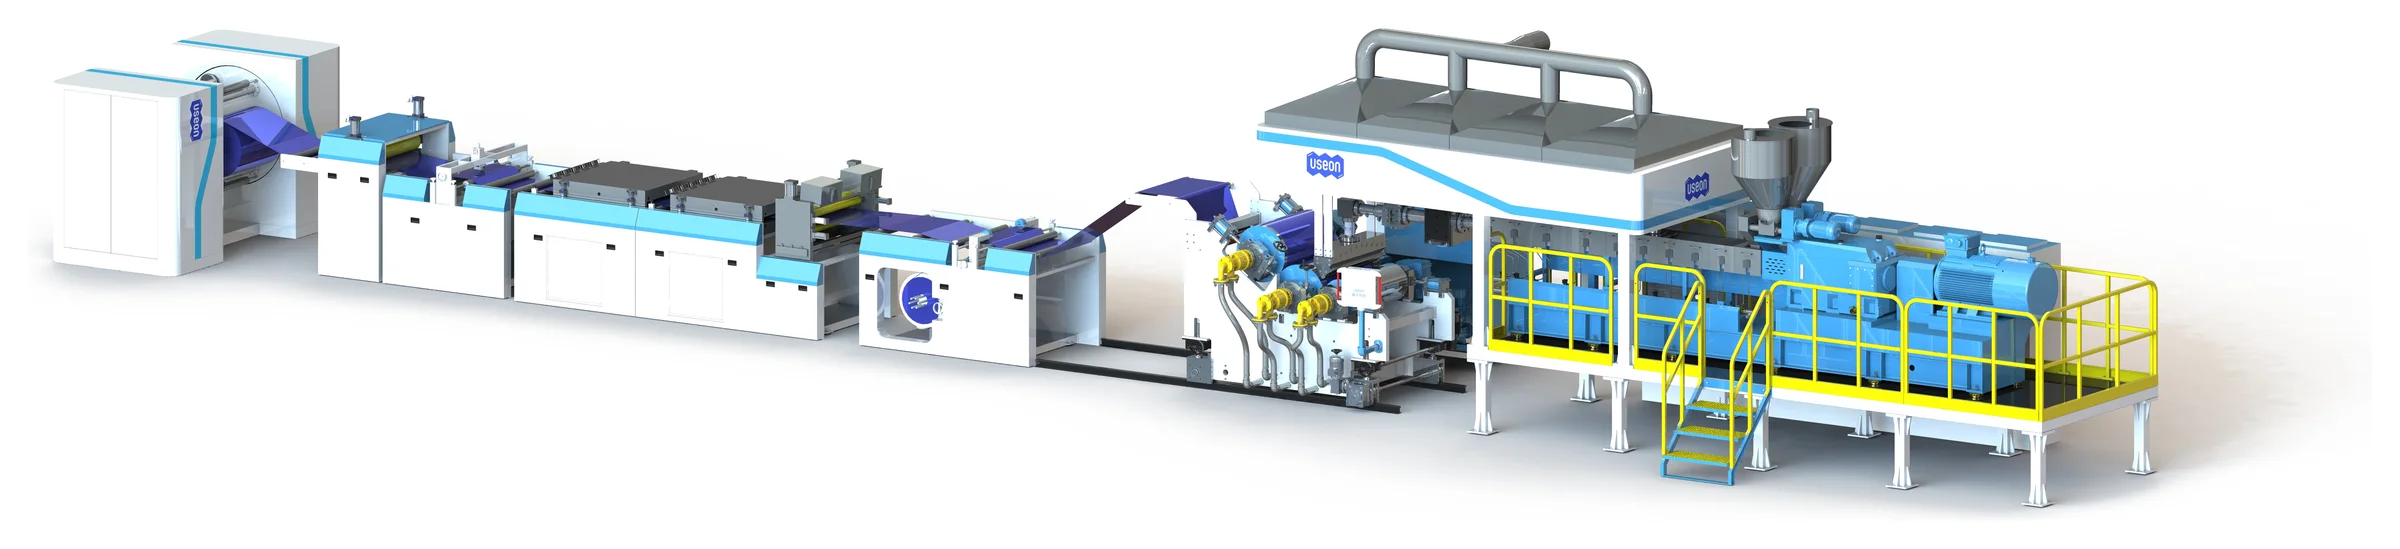
PET片材挤出生产线
双螺杆片材生产线加工PET无需结晶、无需预干燥,可使用100%消费后再生料(PCR)。依托大量现场实践经验,特性粘度降幅可控制在0.03 dl/g以内。
- APET
- RPET
- CPET
- PETG
- 特性粘度降幅
- ≤ 0.03dl/g
- 片材厚度公差
- ± 0.005mm
- 片材厚度(幅宽600~3000 mm)
- 0.15~3mm
- 产量(SAT75~SAT110)
- 500~2000kg/h
挤出机前不设结晶器和干燥机
水分直接从双螺杆挤出机的真空排气口脱除,无需干燥塔。
| 工艺路线 | 工艺流程 | 结果 |
|---|---|---|
| 单螺杆生产线先干燥,后挤出 | 结晶器干燥机,3~5小时单螺杆挤出机模头 | 单螺杆挤出机前必须预干燥。 |
| 越升生产线直接进入挤出机 | PCR瓶片、破碎料或PET新料高真空双螺杆挤出机模头片材 | 无需预处理,无需结晶干燥,可加工100% PCR料。 |
01
高扭矩挤出机
低温、低转速运行。
02
高填充比喂料系统
产量最大化。
03
高真空排气系统
色泽保持好,IV降幅极小,可脱除低分子VOC。
04
高度优化的螺杆组合
塑化强度适宜,分子量分布更优。
05
高效冷却系统
片材透明度极高。
06
全自动收卷系统
操作更省心。
PET在熔融状态下为何会降粘、不同应用各需要多高的IV,详见PET回收页面。
从切片、瓶片到热成型片材
一条生产线,覆盖包装行业常用的各类PET。
| 生产线数据 | 免干燥PET片材生产线 |
|---|---|
| 原料 | PET、APET、RPET、CPET、PETG |
| 再生料比例 | 最高100% PCR |
| 预处理 | 无需 |
| 生产线类型 | 单层挤出及多层共挤 |
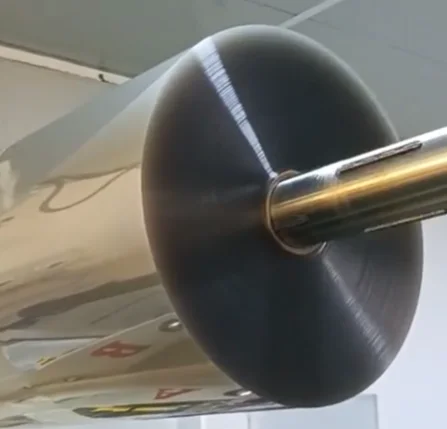
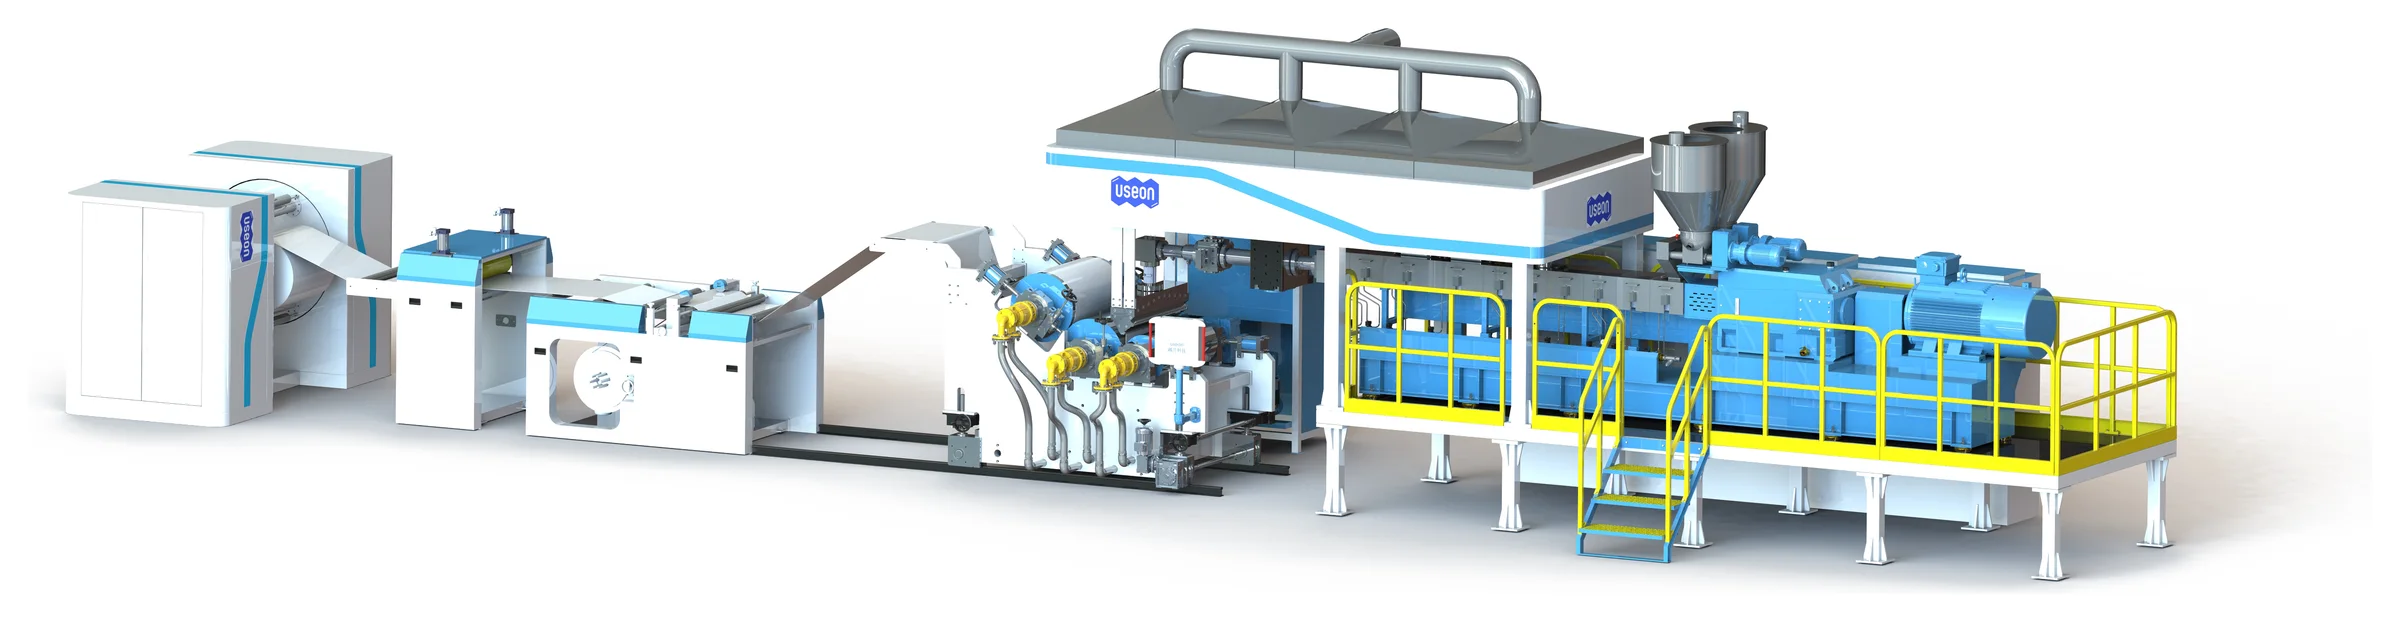
逐个工位了解生产线
从喂料到收卷,整线配套供货。
| 工位 | 设备 | 功能 |
|---|---|---|
| 喂料 | 高填充比喂料系统 | 保证螺杆充满,产量最大化。 |
| 挤出与脱气 | SAT双螺杆挤出机第5、7、8区设真空排气口三级真空系统 | 低温、低转速熔融;在PET发生水解之前抽除水分和挥发分。 |
| 熔体输送 | 不停机换网器熔体泵T型模头 | 不停机过滤,压力恒定,熔体平稳无波动地进入模头。 |
| 成型 | L型三辊压光机 | 冷却并压光片材;三根辊筒均为伺服驱动,同步运行。 |
| 下游设备可选:边料在线粉碎回喂;自动转塔收卷机 | 切边涂硅油烘箱分切收卷 | 切边整齐无毛刺;涂布均匀;伺服张力控制,卷材端面平齐。 |
传动系统:永磁同步电机、高扭矩齿轮箱、安全联轴器
这三个部件决定电费高低,并保护螺杆和机筒。
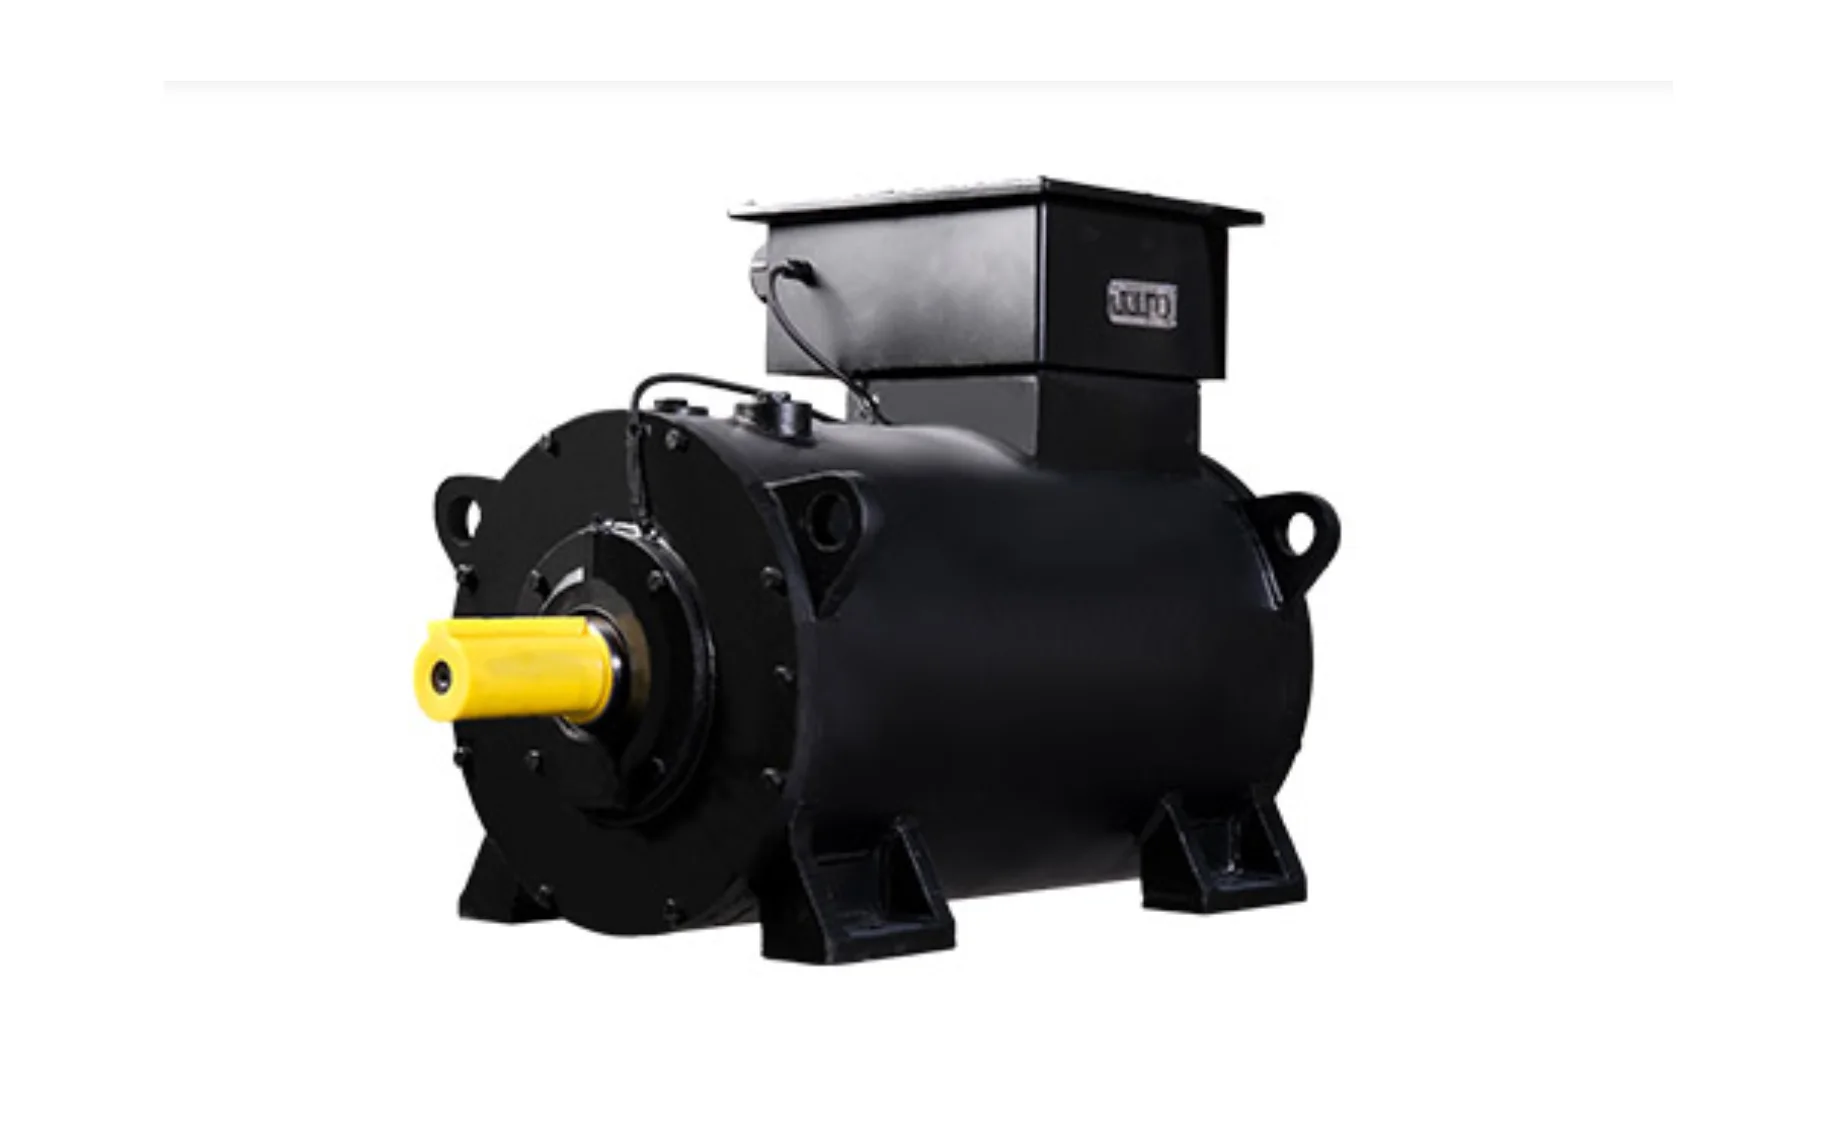
永磁同步电机
与普通交流异步电机相比,一台220 kW永磁同步电机每天约可节电300~500 kWh。
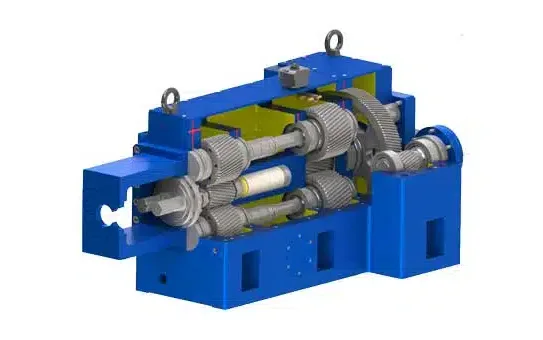
越升高扭矩齿轮箱
在PET挤出中,比扭矩越高,能耗越低、剪切速率越低,螺杆充满度越高。
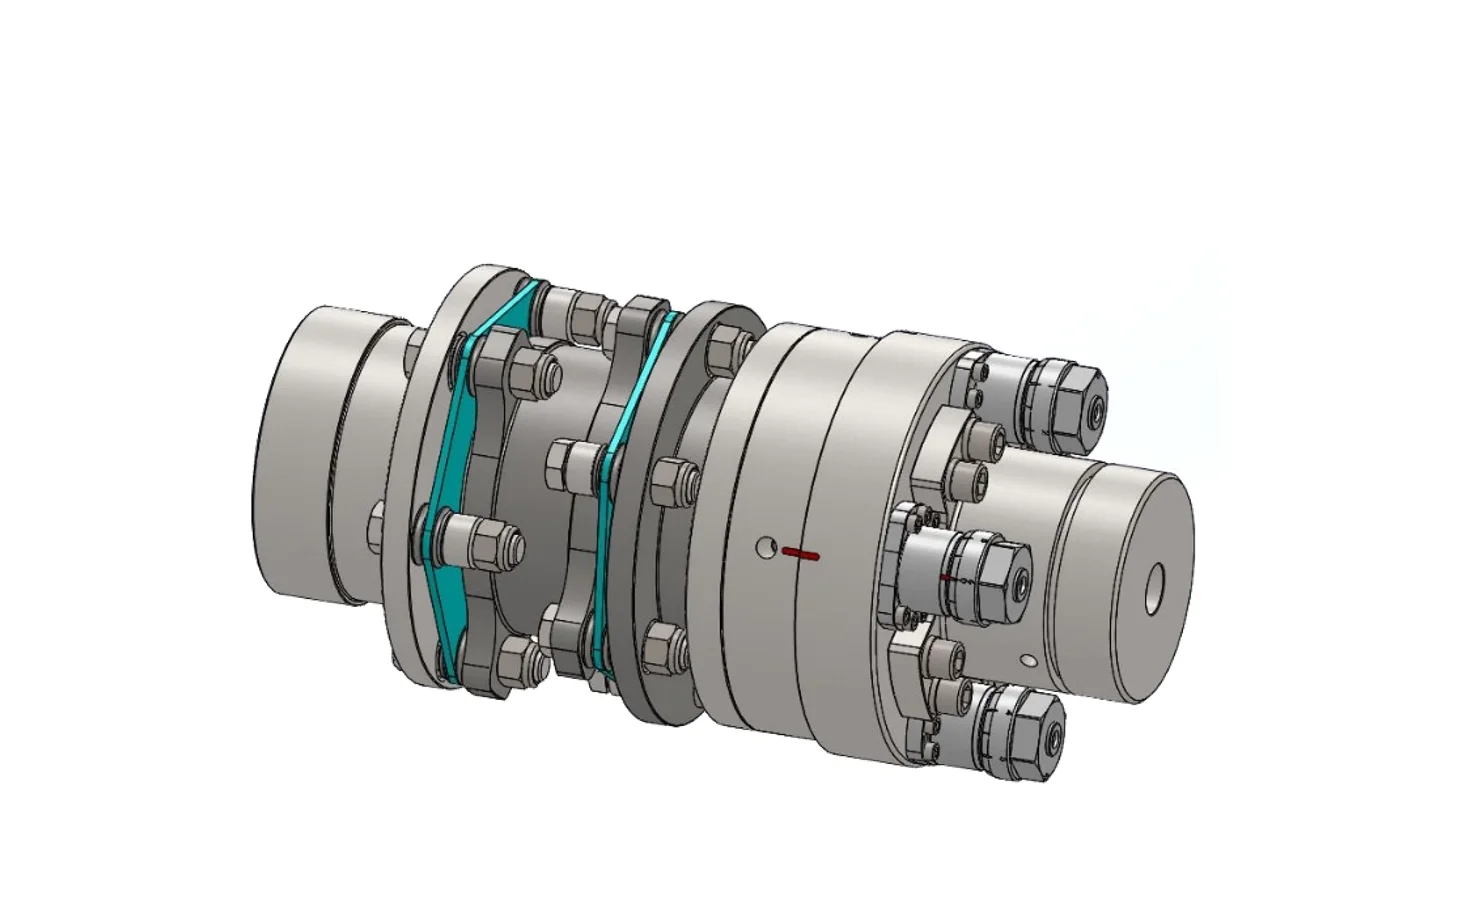
挤出安全联轴器
扭矩过载时,传动与螺杆即刻分离,并通过信号联锁停止主电机和喂料机。
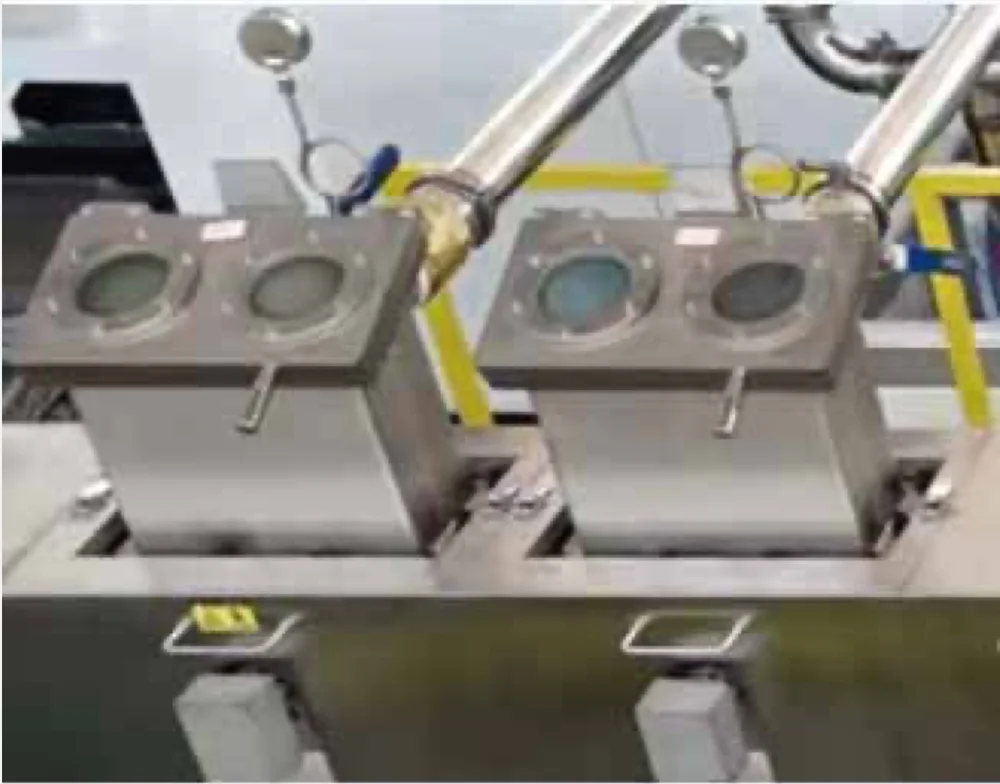
在熔体表面积最大处抽真空
自然排气口和大容积排气口同时主动抽真空,迅速脱除水分,防止PET水解,把IV降幅降到最低。
| 机筒 | 排气 |
|---|---|
| 第5区 | 辅助真空。此处原为自然排气口;大量试验证明,接入真空泵后片材的透明度和韧性显著提高,后段的抽气负荷也随之降低。 |
| 第7、8区 | 双长条形大容积排气口。开槽式高输送螺纹元件使熔体表面积最大化,加快表面更新。 |
| 管路保护 | 排气口与真空泵之间设三个过滤单元,截留挥发物冷凝液。 |
三级水环罗茨真空系统
| 真空系统 | 数据 |
|---|---|
| 真空度 | 持续稳定在−0.1 MPa,接近绝对真空。 |
| 泵组 | 三级配置:一台水环真空泵,加二级、三级罗茨泵。三叶转子,采用机械密封加复合密封。 |
| 冷却水 | 闭式循环:一体化循环水箱,配冷却风扇和自动补水阀。 |
| 安装 | 即插即用:一体化机组,只需连接少量基本接口。 |
L型三辊压光机
前两根辊水平并列,模头垂直向下出料。调试简便,开机迅速。
< 0.005 mm
运行中辊筒跳动
Ra 0.015 μm
辊面镀硬铬并抛光
15 mm
薄壁辊筒外壳
最高10 t
单个液压缸夹紧力
- 薄壁辊筒:冷却效率比传统厚壁辊筒高15%~30%
- 42CrMo合金钢外壳:表面强度和硬度高,可防止高刚性片材划伤或压伤
- 整体式螺旋流道芯轴,热装于外壳内:内部无间隙,压延压力下不变形
- 优质轴承,热装配合,轴承与轴之间零间隙
- 三个辊筒均采用伺服电机驱动,配零背隙齿轮箱:无振纹、无波纹
- 液压夹紧,生产过程中压力零波动,保证平整度和一致性
型号
免干燥PET片材挤出生产线技术参数。
| 挤出机 | 电机功率 | 产量 |
|---|---|---|
| 单层挤出生产线 | ||
| SAT75 | 160 kW | 500~700 kg/h |
| SAT85 | 220 kW | 700~900 kg/h |
| SAT95 | 355 kW | 900~1500 kg/h |
| SAT110 | 500 kW | 1500~2000 kg/h |
| 多层共挤生产线 | ||
| SAT75 / SAT52 | 160 kW / 45 kW | 500~700 kg/h |
| SAT85 / SAT52 | 220 kW / 45 kW | 700~900 kg/h |
| SAT95 / SAT65 | 355 kW / 75 kW | 900~1500 kg/h |
全部型号
| 生产线数据 | 参数值 |
|---|---|
| 原料 | PET、APET、RPET、CPET、PETG |
| 片材厚度 | 0.15~3 mm |
| 片材宽度 | 600~3000 mm |
| 真空度 | −0.1 MPa |
| 控制 | 伺服驱动,双闭环控制 |

获取报价
请告诉我们您用什么PET原料、生产什么片材,我们为您推荐挤出机规格和层结构。
- 01原料:新料、瓶片或破碎料;PCR比例;牌号(APET、CPET、PETG)
- 02片材:厚度范围、幅宽、单层或共挤、小时产量
- 03生产线配置与报价