背景与难点
高填充带来的设备磨损
配方中玻纤和无机粉体含量高(最高50%),连续挤出时会对机筒和螺纹元件造成明显的磨粒磨损,直接影响设备维护周期和工艺稳定性。
多组分连续稳定喂料
配方体系复杂,包括树脂、粉体、助剂和玻纤,要求喂料系统在连续生产中始终精确保持各组分配比。
整线集成与数据互联
生产线位于欧洲,必须符合当地CE安全标准;挤出机自动化控制系统还须能与客户现有的SAP管理系统建立数据连接。
客户是德国一家专业塑料改性企业。由于要加工玻纤和无机粉体占比很高的聚合物体系,项目在评估阶段遇到以下主要工程难题:
为什么采用这一配置
根据客户的物料特性和生产要求,U6-48双螺杆挤出机及配套系统按以下工程需求配置:
磨损难题与耐磨选型
玻纤和粉体含量最高达50%,首先要解决严重的磨蚀磨损。工作段采用工业级耐磨合金机筒衬套和螺纹元件,减轻磨损,支持长期连续运行。
多组分计量精度与失重式喂料
树脂、粉体和助剂连续计量,对配比控制要求严格。集成的多组分失重式喂料系统是这类复杂配方的核心配置,保证连续运行中各喂料单元动态协同、稳定喂料。
保留纤维长度
采用侧喂料工艺。为避免玻纤受到过度的塑化剪切,在下游段设置单级侧喂料机。玻纤在树脂基体完全熔融后再加入,这一工艺节点是兼顾均匀分散与保留纤维长度的关键。
高硬度料条与水下拉条切粒机
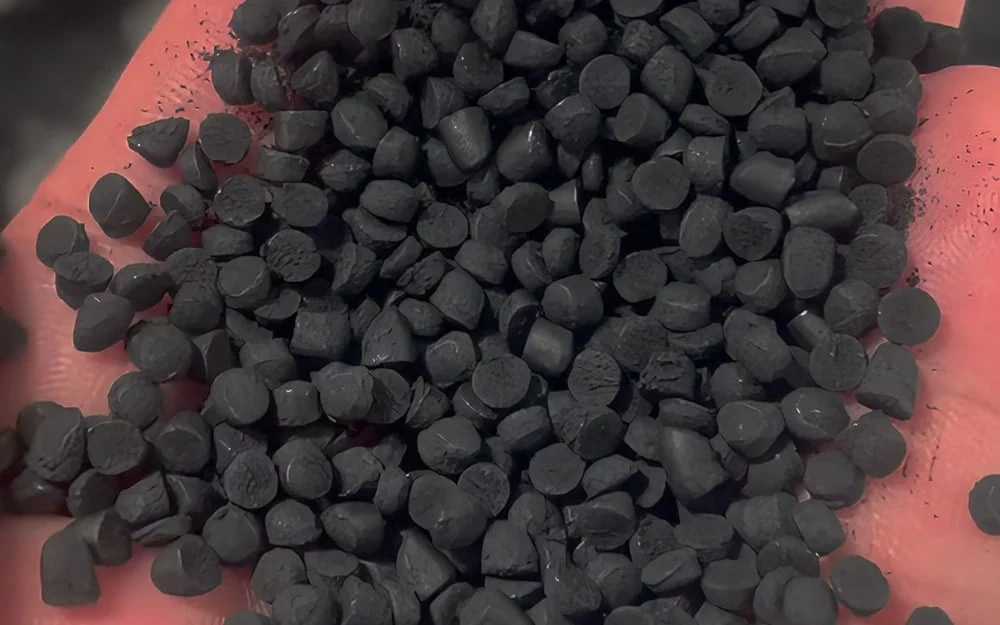
玻纤增强塑料挤出后硬度高,常规冷却容易出现切粒不良或碎屑。水下拉条切粒系统冷却路径更长,料条进入切刀前逐步冷却定型,切口更平整,粉尘更少,这正是选用该系统的原因。
解决方案
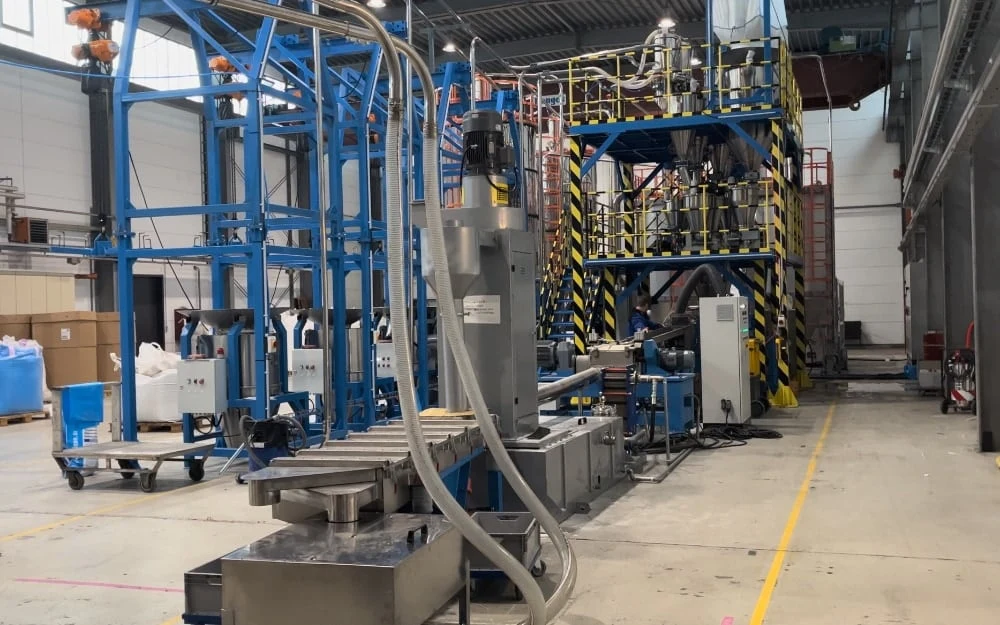
越升配置了从原料处理到成品包装的完整造粒系统,核心模块包括:
耐磨挤出平台
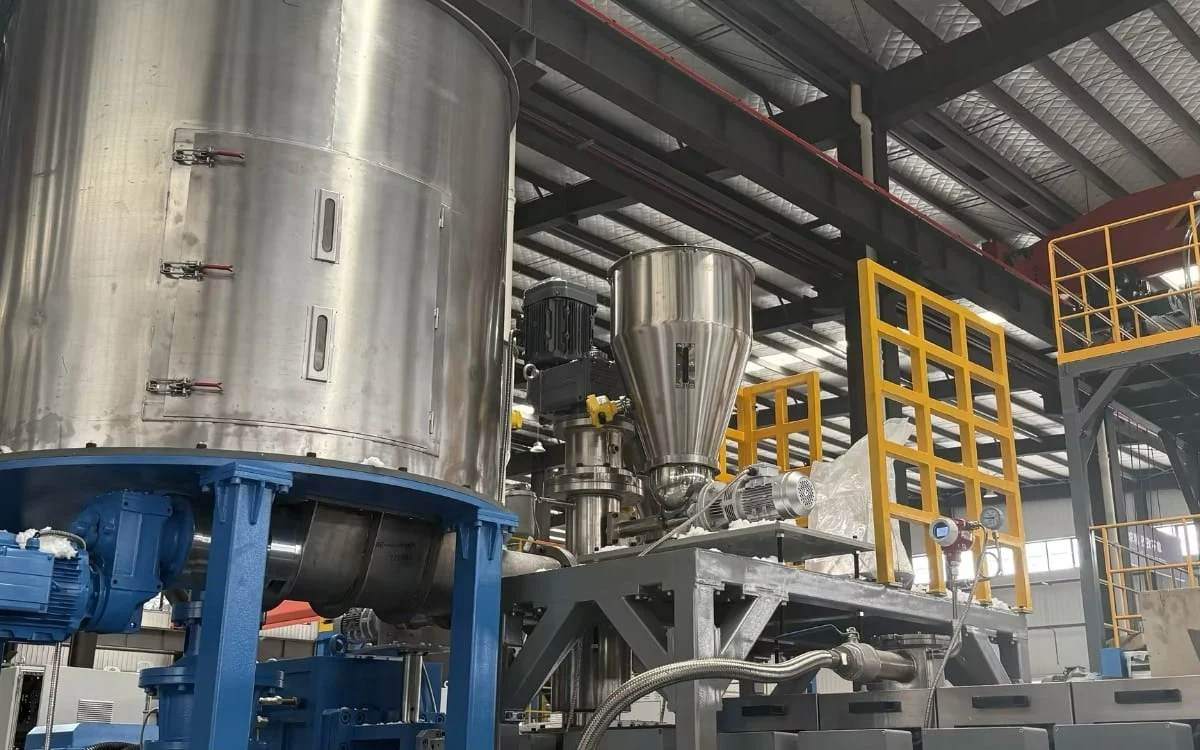
核心设备为U6-48双螺杆挤出机。针对高磨损工况,工作段采用耐磨合金机筒衬套和螺纹元件,并按玻纤和粉体的摩擦特性专门选型。
上游物料处理系统
配备真空上料机、除湿干燥机和多组分连续失重式喂料系统,结合单级侧喂料机,实现基础树脂、粉体和纤维的分段连续喂料。
后段切粒与均化系统
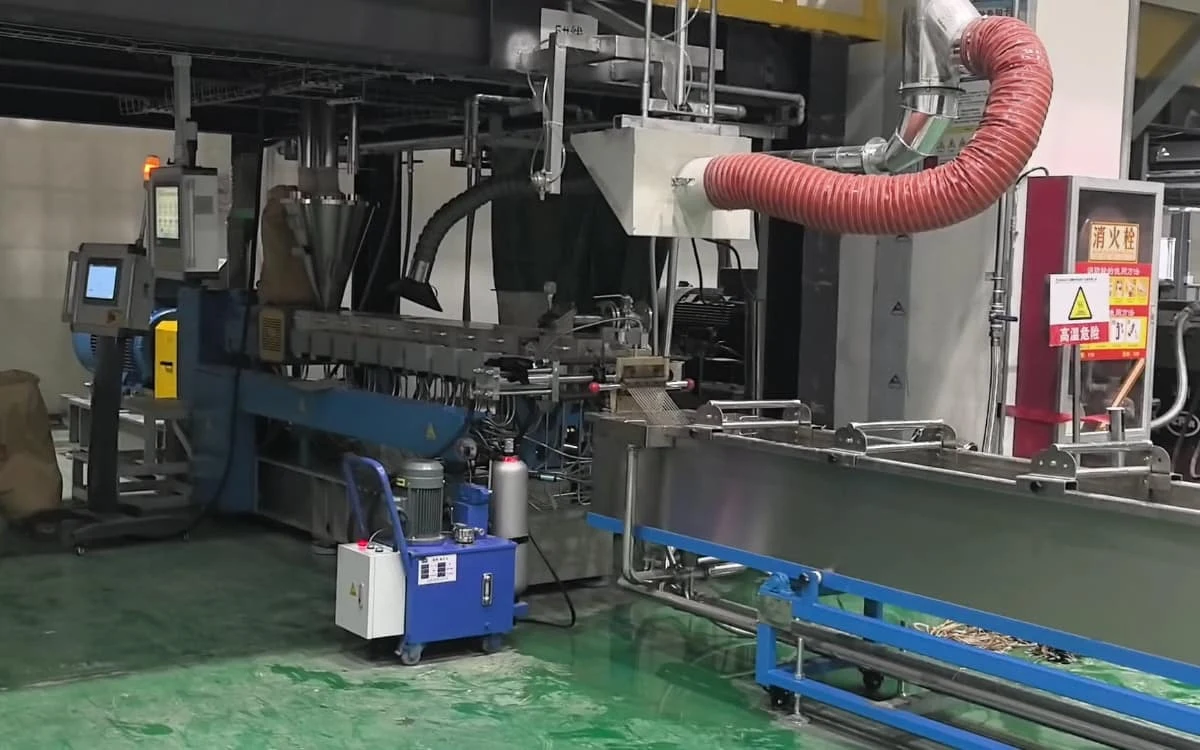
后段配置完整的水下拉条切粒线(包括冷却式拉条机头、加长水槽、切粒机和离心干燥机),连接成品均化料仓和包装秤。
自动化控制中枢
电气控制基于西门子PLC和HMI。控制柜及元器件符合CE认证要求,并预留标准工业通信接口,便于与客户SAP系统实现底层通信对接。
项目视频
适用领域
这套U6系列双螺杆共混改性配置特别适合PA、PBT、PP等工程塑料的高比例玻纤增强和高填充矿物粉共混改性项目。
如需评估工程塑料共混改性项目并配置相应系统,欢迎联系越升工程团队。
常见问题
Q1:加工玻纤含量最高50%或高粉体填充的物料时,如何降低机筒和螺杆的磨损速度?
答:针对高磨蚀性物料体系,我们采用特种耐磨合金制造机筒衬套和螺纹元件。与普通钢材相比,其硬度和耐磨性更高,有助于在苛刻工况下延长设备维护周期。
Q2:生产线如何兼顾玻纤在聚合物中的分散和纤维长度的保留?
答:玻纤在树脂基体完全熔融后,从下游段的单级侧喂料机加入,避开了上游的塑化剪切。生产线正是以此兼顾均匀分散与纤维长度保留。
Q3:这类工程塑料项目为什么常配置水下拉条切粒系统?
答:玻纤增强工程塑料通常硬度高、热容大。水下拉条切粒系统依靠长水槽和水流冷却,确保料条进入切粒机前得到充分、均匀的冷却,有助于提高切口平整度并控制粉尘。
Q4:这条挤出生产线的控制系统支持哪些层级的工厂自动化集成?
答:生产线基于西门子PLC架构,不仅完成内部逻辑控制,还可通过标准工业协议与工厂MES或SAP系统实现数据集成,实时传输生产参数。
请告诉我们您的物料、配方和目标产量。
- 01工艺评估
- 02工程师沟通
- 03生产线方案