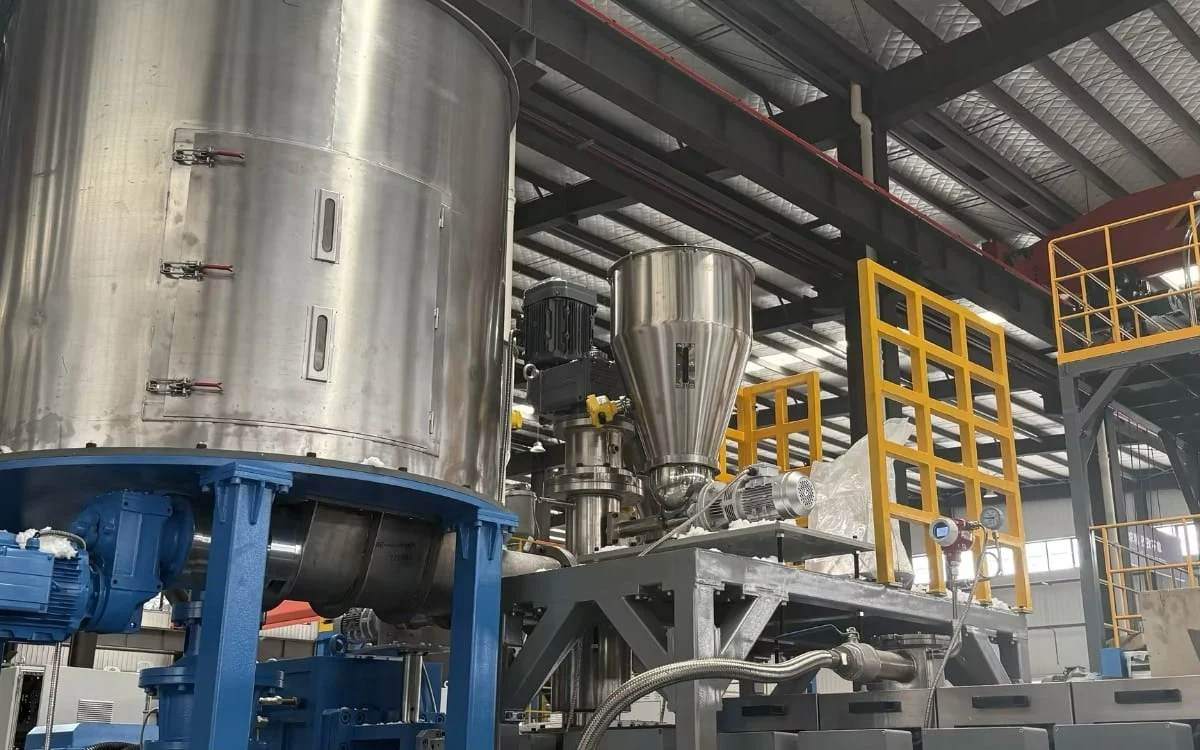
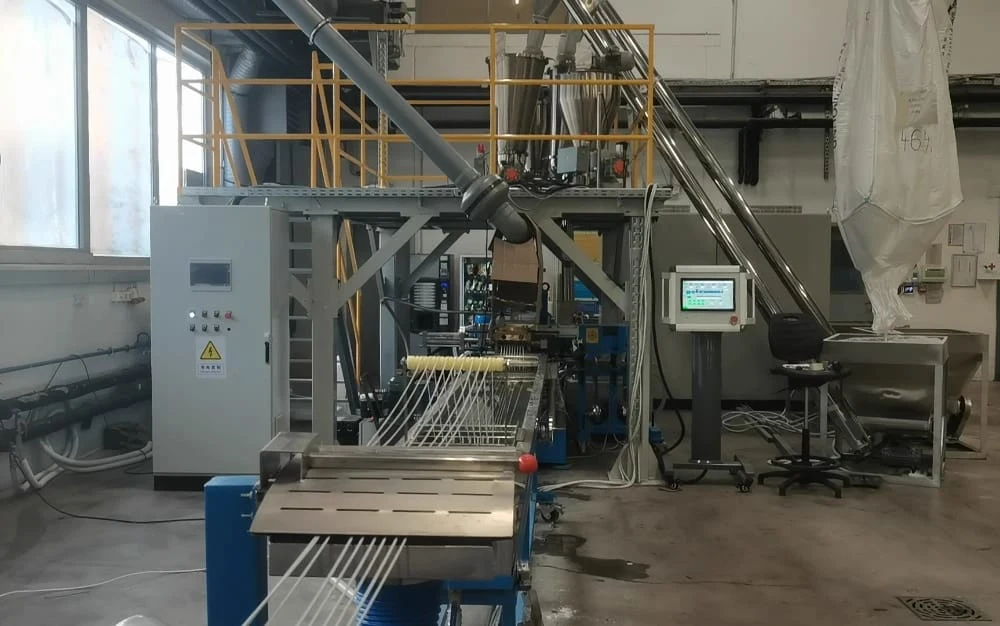
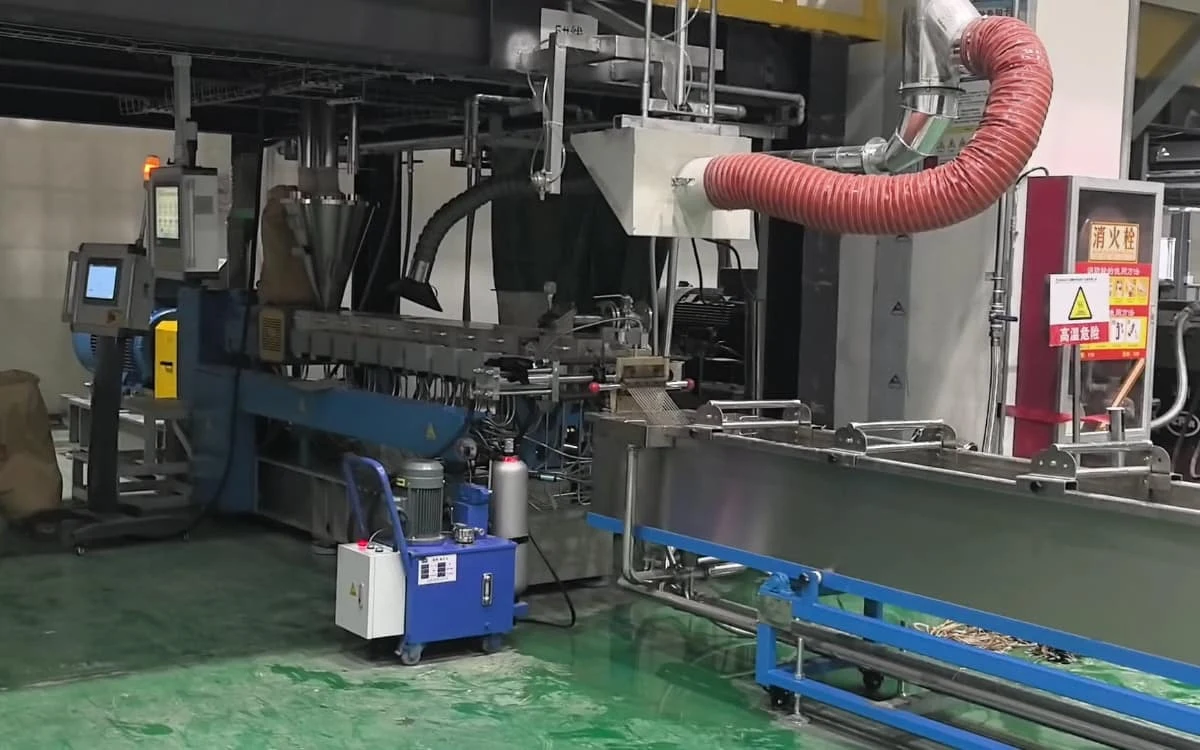
本项目采用越升SAT95同向双螺杆挤出机,用于工程塑料共混改性以及低堆积密度PA废料(包括废纤维、废纱线和渔网料)的回收。生产线围绕稳定的强制喂料、可控的重熔与共混、熔体过滤和水下拉条切粒配置,已完成厂内试机。
项目背景与难点
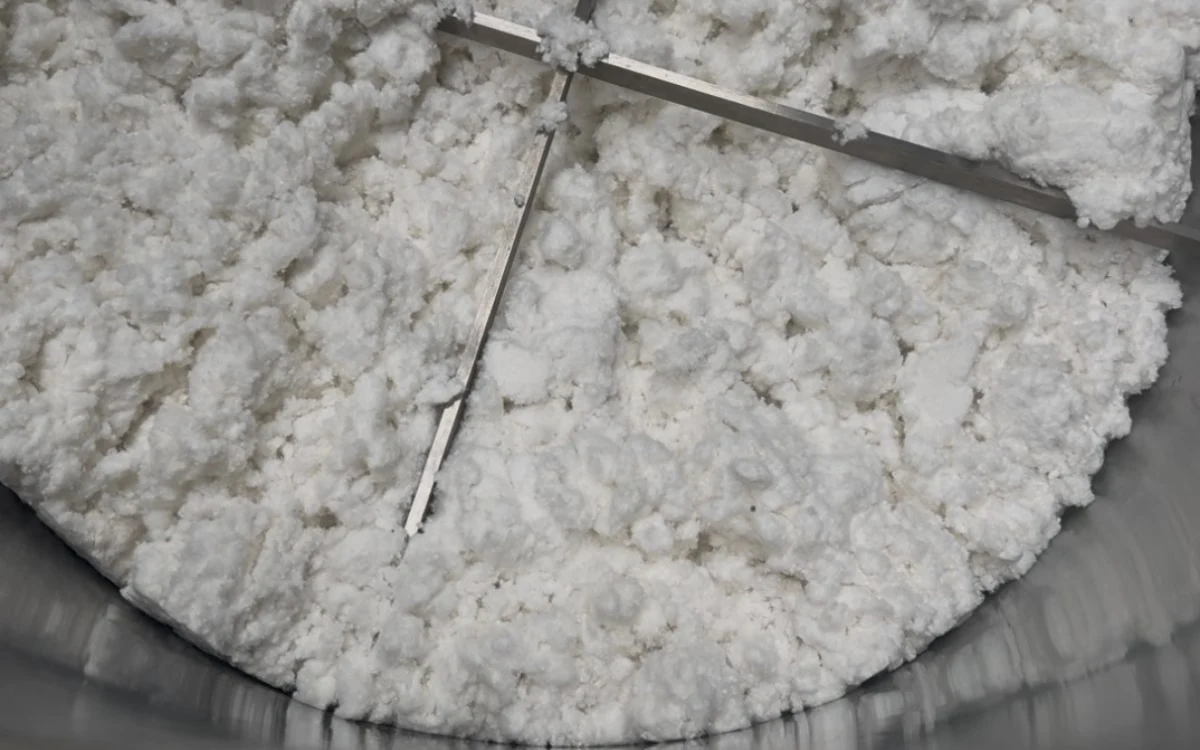
PA废丝破碎后仍保留纤维状结构,物料蓬松、易缠绕,采用常规重力喂料时容易架桥,下料不稳定。前端喂料量一旦波动,很快就会传导到挤出机负荷上,影响整线稳定。
这些PA废料此前已经加工过。重新熔融时,工艺上既要考虑熔融、混炼和脱挥,也要考虑物料已有的热历史。回收料中的杂质还会加重熔体过滤负担,因此喂料、挤出、过滤和切粒都必须按实际物料来匹配。
生产线配置
- 料仓与搅拌
- 强制喂料
- SAT95双螺杆挤出
- 液压换网
- 水下拉条切粒
- 脱水 / 分级
整线按低堆积密度PA废料连续加工布置:前端负责稳定输送和喂料;SAT95完成熔融、混炼和脱挥;后段先做熔体过滤,再水下拉条切粒。
关键配置与工艺
低堆积密度PA废料强制喂料
喂料段由3 m³料仓、搅拌器以及卧式和立式强制喂料机组成。借助机械强制喂料,可减少缠绕和架桥,让蓬松的PA废料稳定地进入双螺杆挤出机。
母粒和粉体助剂分别配置失重式喂料机,回收配方需要改性时,可连续计量加入。
SAT95双螺杆挤出机:可控重熔
- 挤出机
- SAT95
- 长径比
- 40:1
- 水冷电机
- 355kW
- 螺杆转速
- 600r/min
主机为SAT95同向双螺杆挤出机,长径比40,配355 kW水冷电机,螺杆转速600 r/min。螺杆组合根据实际物料,按输送、熔融、混炼和脱挥各段的功能匹配。
PA对水分和加工历史较为敏感。回收过程中,既要保证塑化和混炼稳定,又要控制好温度、剪切和停留时间。
再生PA熔体过滤
- 过滤面积
- 962 × 2cm²
原料洁净度直接决定过滤负荷。本项目采用双板双工位液压换网器,总过滤面积962 cm² × 2。过滤配置兼顾杂质去除、熔体压力和换网频率三方面。
水下拉条切粒,保障连续回收生产
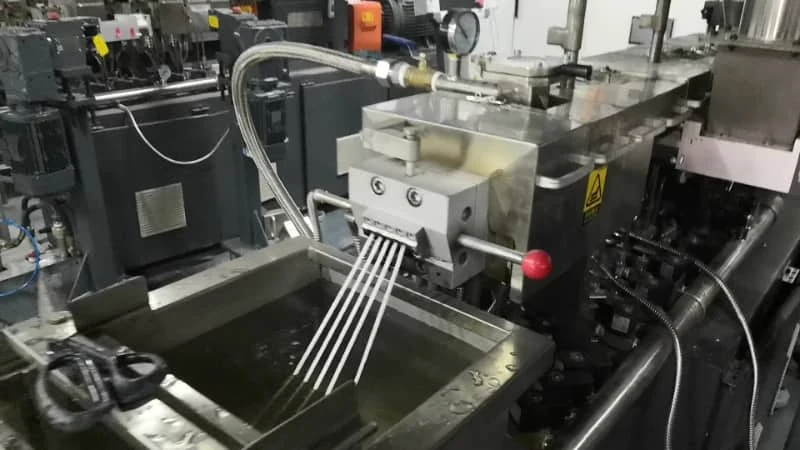
后段采用越升水下拉条切粒系统。料条由水流自动导入切粒机,换网时即使断条,生产线也能迅速恢复,因此特别适合换网较频繁的回收应用。
项目配置快换机头和25孔拉条模板,料条成型后依次经过冷却、切粒、脱水和分级。
生产视频
以下视频记录了厂内试机过程,展示了低堆积密度PA废料从连续喂料,到挤出、熔体过滤,再到水下拉条切粒的实际工艺。
试机结果
厂内试机期间,生产线完成了从低堆积密度PA废料喂料到产出再生粒子的连续生产,依次经过喂料、熔融混炼、熔体过滤和水下拉条切粒,产出规整的PA再生粒子。
PA纤维、纺织边角料、废渔网等不同形态的原料,最终工艺配置仍需根据堆积密度、含水率、杂质含量和再生料用途调整。
常见问题
为什么低堆积密度PA废料要采用强制喂料?
答:破碎后的废丝依然蓬松,容易缠绕或架桥。机械强制喂料有助于物料更连续地进入双螺杆挤出机,减少喂料量波动。
本项目为什么选用水下拉条切粒系统?
答:该系统适合换网较频繁的回收生产线。水流将料条导入切粒机,换网时如果断条,工艺可以迅速恢复。
再生PA是否过滤得越细越好?
答:过滤精度应与原料洁净度相匹配。滤网太粗,杂质残留较多;滤网过细,则会升高熔体压力、增加换网频率。如何平衡,取决于实际物料。
同一条生产线能否处理其他形态的PA回收料?
答:生产线可根据PA原料的不同形态调整配置。废丝、纺织边角料、渔网和粒料的堆积密度、含水率和杂质含量各不相同,因此喂料、螺杆组合、过滤和切粒配置应结合实际物料确认。
请告诉我们您的物料、配方和目标产量。
- 01工艺评估
- 02工程师沟通
- 03生产线方案