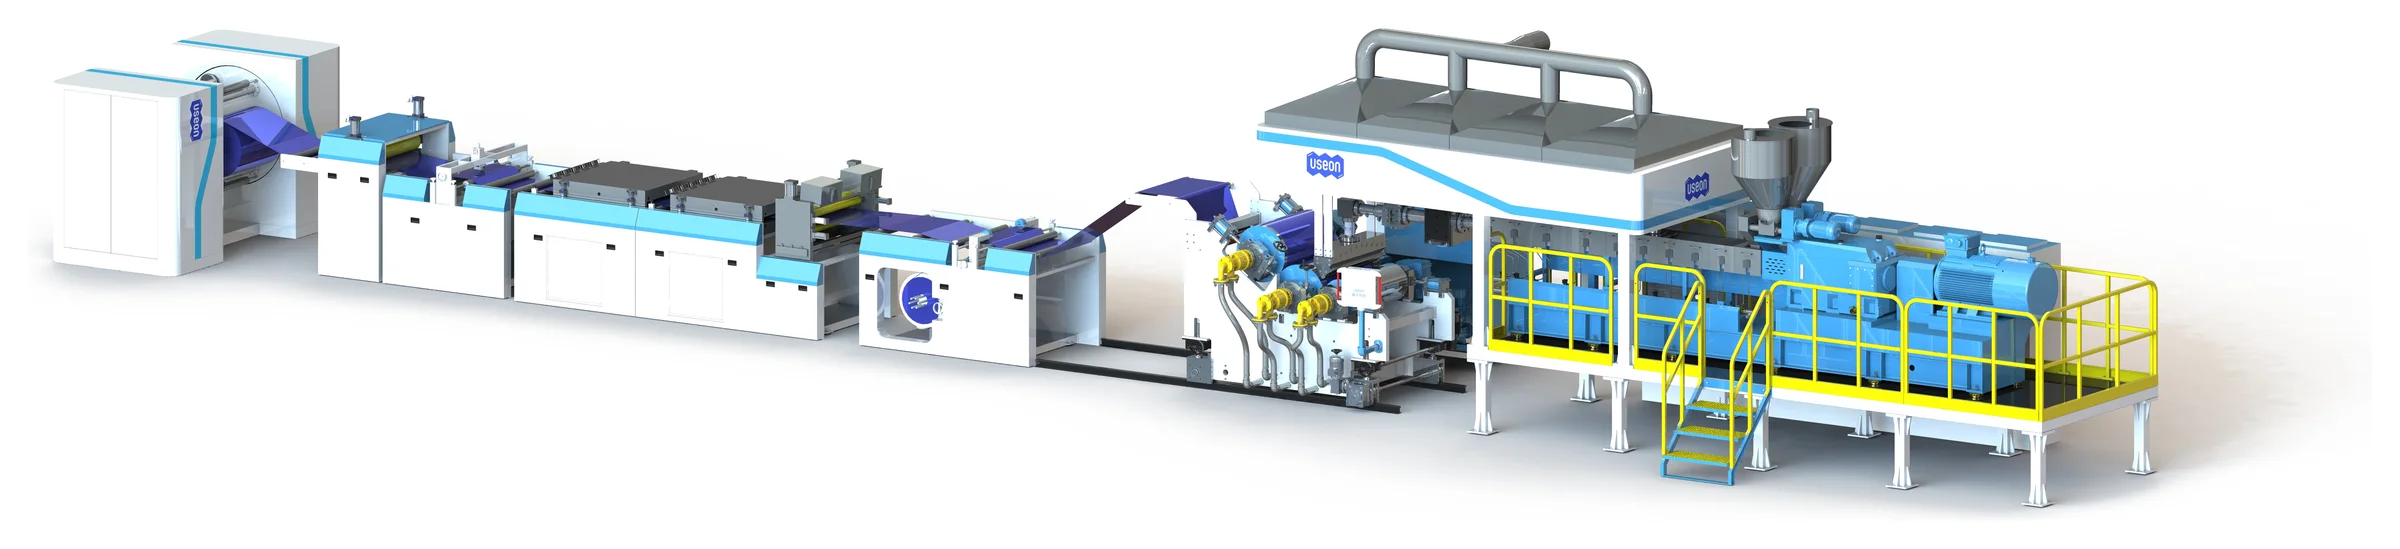
A/B/C共挤:三台挤出机,一张薄膜
芯层挤出机承担主要产量;两台较小的挤出机挤出表层,助剂就在表层中混炼加入。
| 生产线数据 | SAT95–SAT175–SAT95 |
|---|---|
| 总产量 | 5000 kg/h |
| 薄膜厚度 | 12~125 μm |
| 膜宽 | 7500 mm |
| 最高线速度 | 400 m/min |
| 基础配方 | PET共混改性加入助剂:爽滑剂、抗静电剂、抗氧剂等 |
| 应用 | 各类包装 |
共挤组合
| 共挤 | 总产量 | 膜宽 | 厚度 | 线速度 |
|---|---|---|---|---|
| 2 × SAT40 + SAT110 | 1000 kg/h | — | — | — |
| SAT75–SAT135–SAT75 | 3000 kg/h | — | — | — |
| SAT95–SAT175–SAT95 | 5000 kg/h | 7500 mm | 12~125 μm | 最高400 m/min |
| SAT95–SAT175–SAT95已交付,见下方业绩案例 | 最高6000 kg/h | 8 m | 12~75 μm | 最高350 m/min |
薄膜生产线:双螺杆与单螺杆对比
薄膜生产线昼夜连续运行,同一配方往往一用就是很长时间。关键在于挤出机生产每千克产品能节省多少。
| 单螺杆挤出机 | 越升双螺杆挤出机 | |
|---|---|---|
| 挤出前处理 | 预结晶和预干燥系统 | 免预干燥技术 |
| 真空 | 配强真空系统会损失产量,难以配置 | 高真空系统,尽量延长PET熔体在真空下的暴露时间 |
分散效果更好
分散性能更好,助剂添加比例更低。
最高35%
产量更高,能耗更低
较传统单螺杆工艺节电。
配方灵活
A/B/C薄膜结构让配方调整更灵活,产品更多样。
闭环控制
闭环控制,操作更便捷、更智能。
特性粘度下降、发黄和停留时间等问题与PET回收相同,详见PET回收主页面。
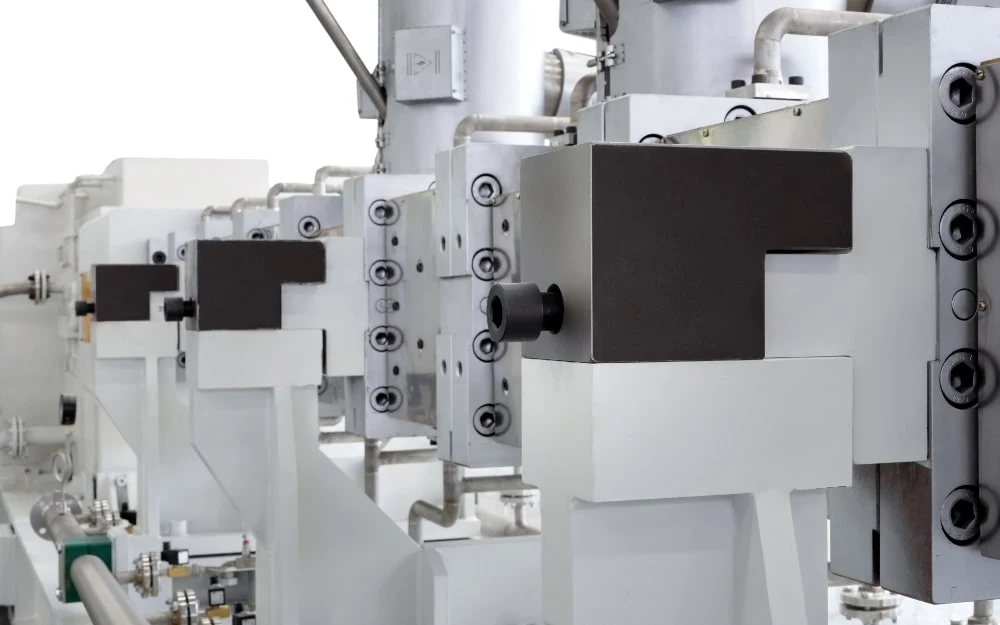
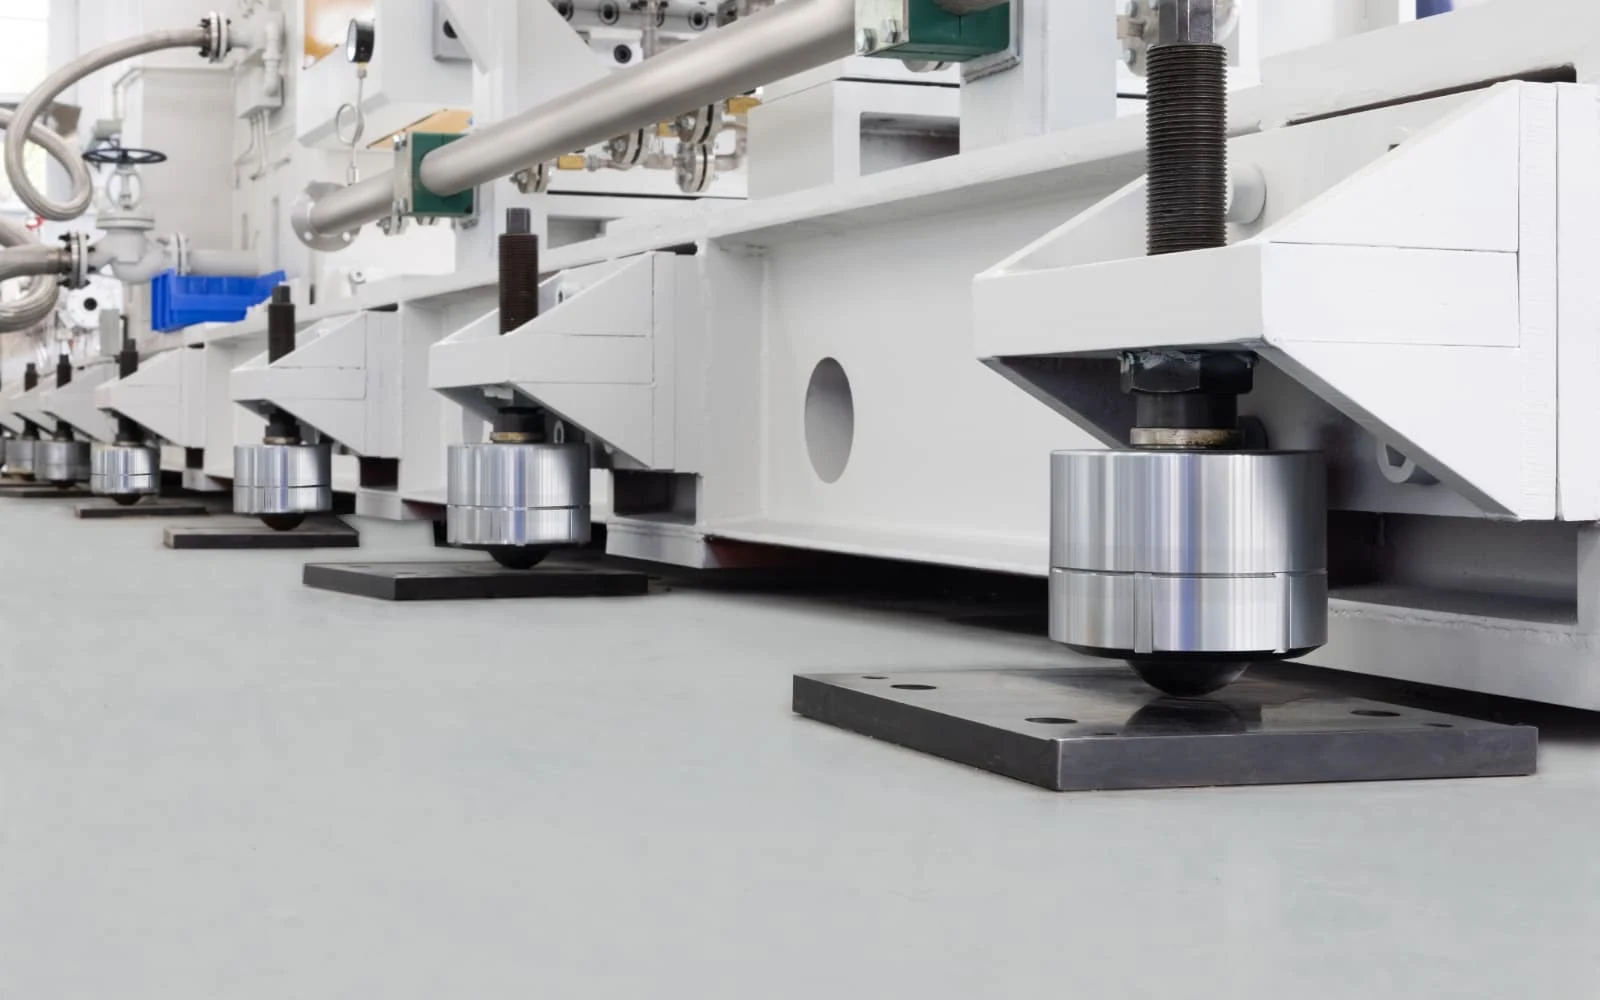
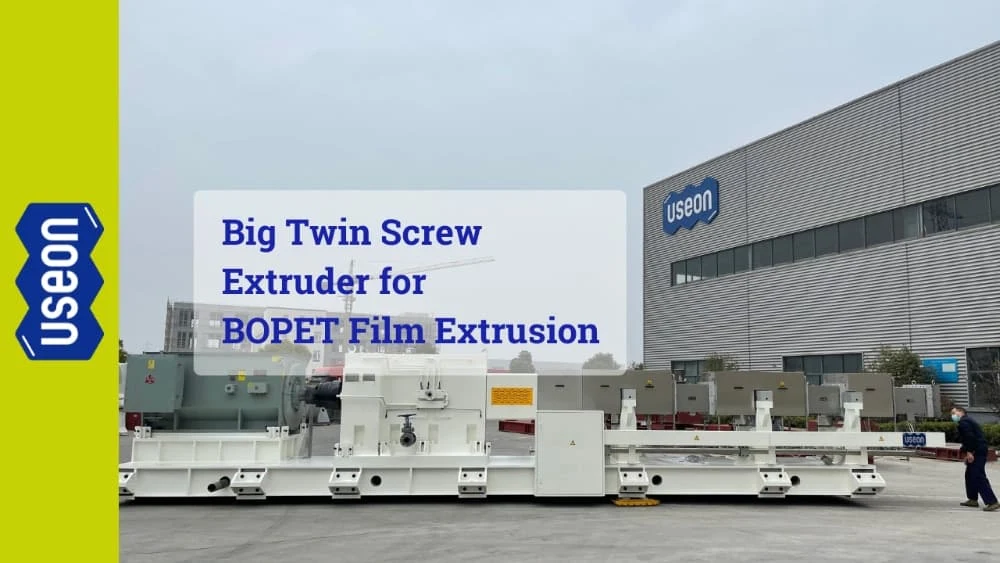
用于BOPET薄膜的越升SAT175大型挤出机
大型生产线的芯层挤出机。
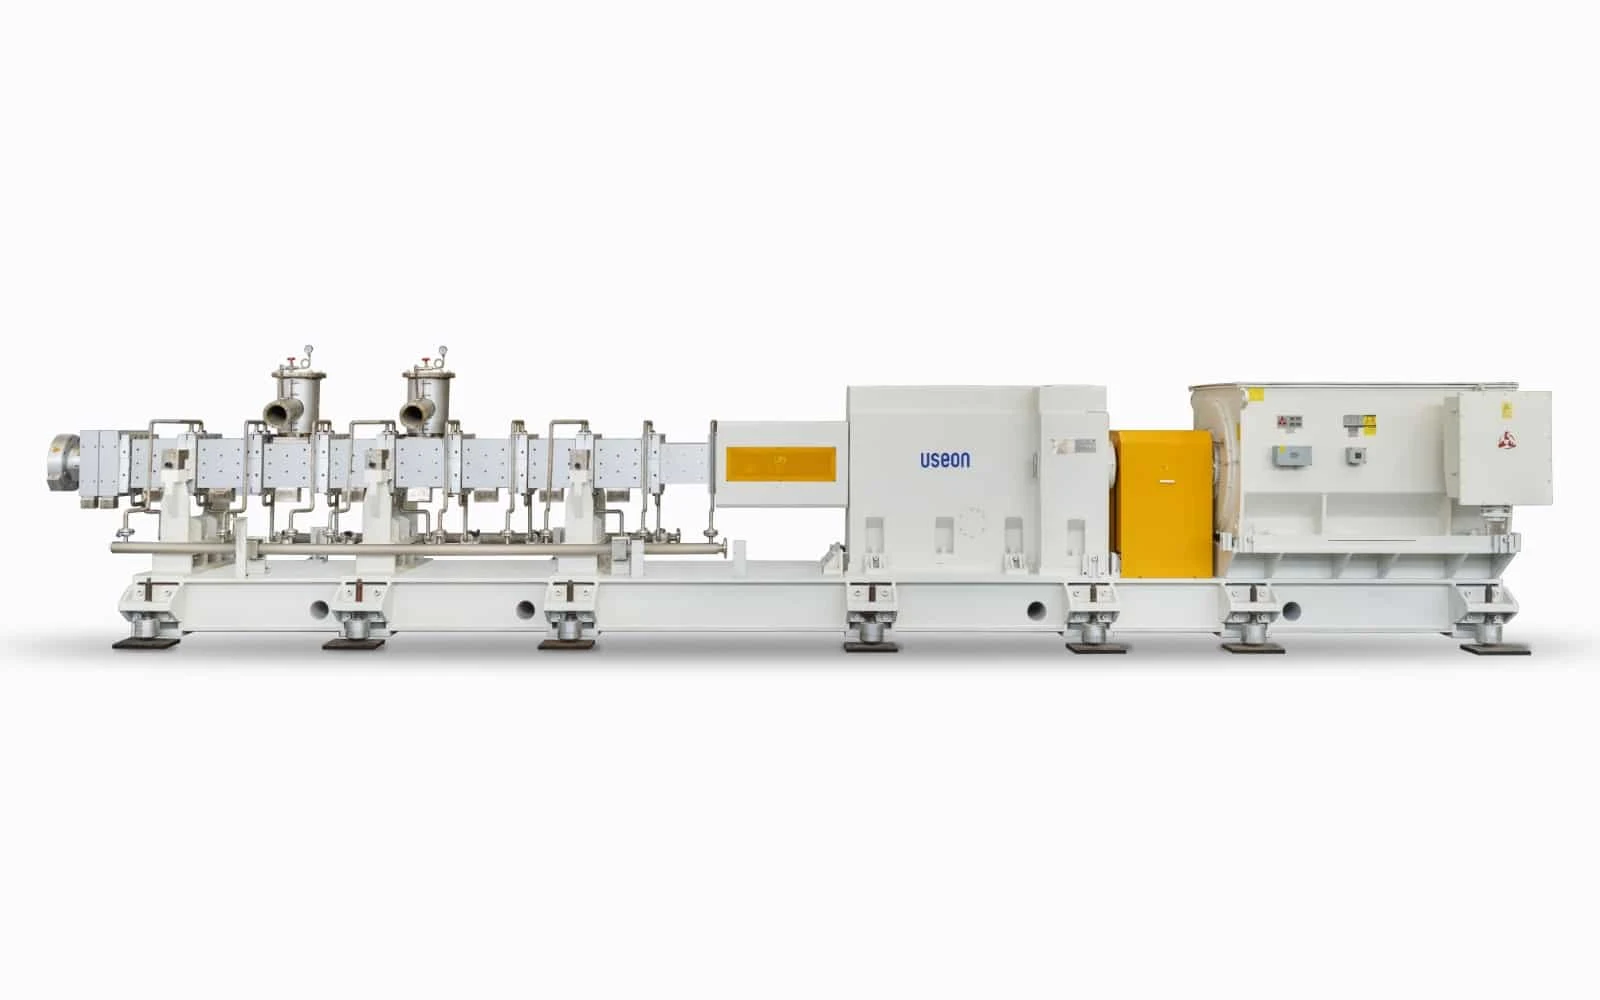
175 mm
螺杆直径
1120 kW
主电机
最高4000 kg/h
产量
最大45 t
整机重量
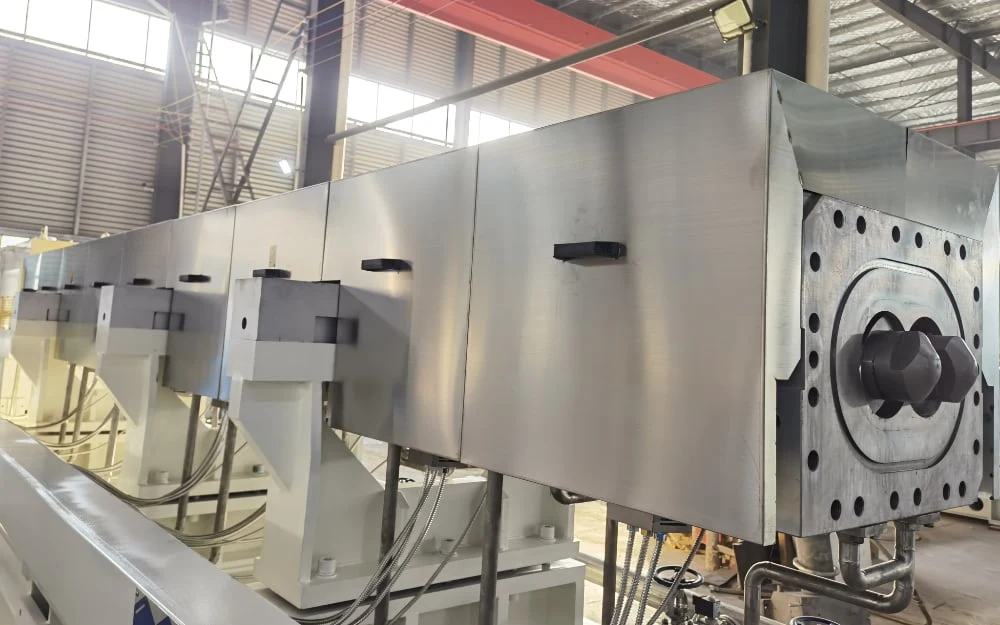
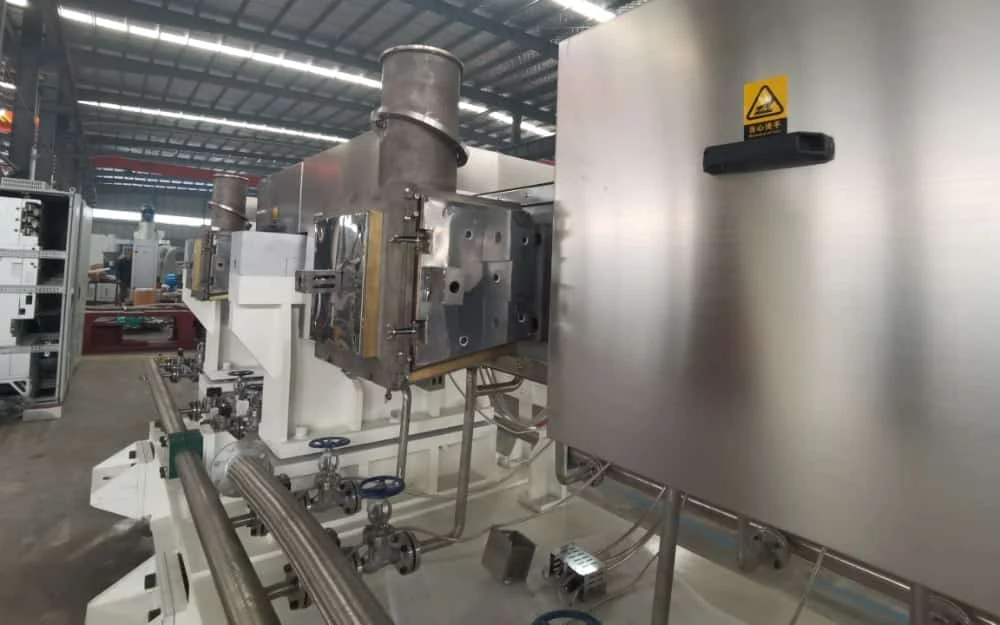
- 侧真空排气脱除水分和挥发分,并防止冷凝液回流到塑料熔体中
- 机筒温度控制精度高
- 模块化螺杆,表面粗糙度低
业绩案例 · 中国山东
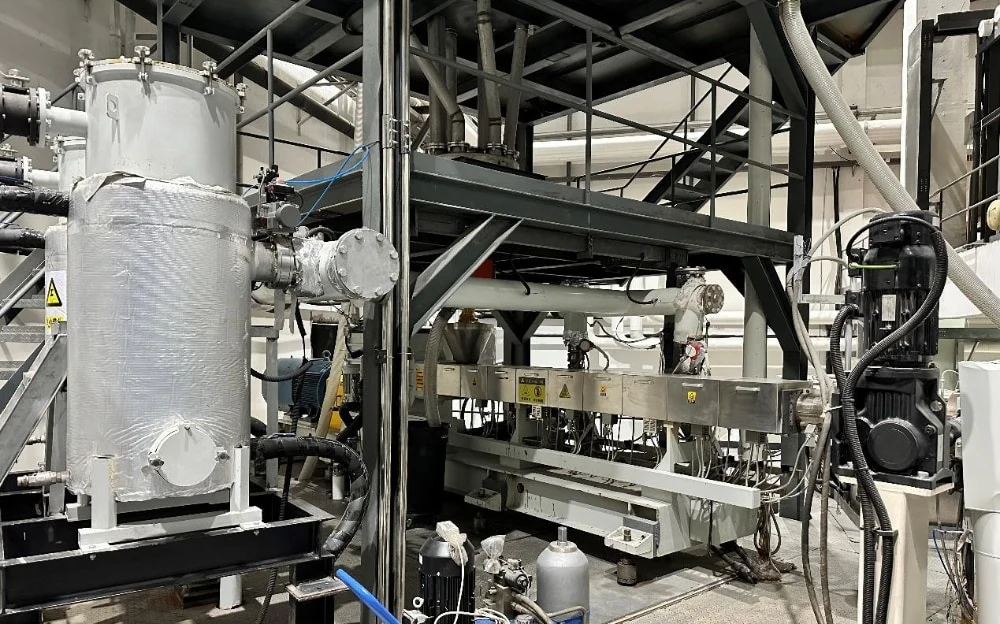
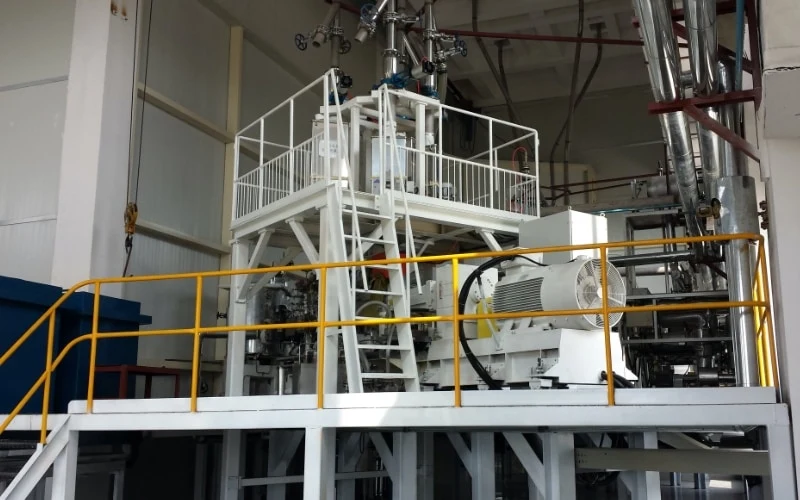
最高产量6000 kg/h的BOPET生产线
- 最大产量
- 6000 kg/h
- 宽度
- 8 m
- 厚度
- 12~75 μm
- 线速度
- 最高350 m/min
一台SAT175和两台SAT95双螺杆挤出机为主机,采用A/B/C薄膜结构。
免干燥技术。大批量生产时节省电耗,降低生产成本。
稳定运行6个月后通过验收。
这是该薄膜企业向越升采购的第二条BOPET生产线。
 中国
 公司新闻
获取报价
请告诉我们您计划生产的薄膜和生产线规模,我们为三层结构推荐挤出机组合。
- 01薄膜:BOPET、BOPP或BOPA,层结构,助剂
- 02生产线:幅宽、厚度范围、速度、总产量
- 03挤出机组合与报价