3D打印耗材挤出生产线
单螺杆生产线,将ABS、PLA、PET、HIPS或PVA加色母粒加工成1.75 mm或3 mm线材,工序包括挤出、水槽定型与冷却、激光测径、牵引和自动收卷。
- 1.75 mm或3 mm
- 激光测径仪
- 自动收卷
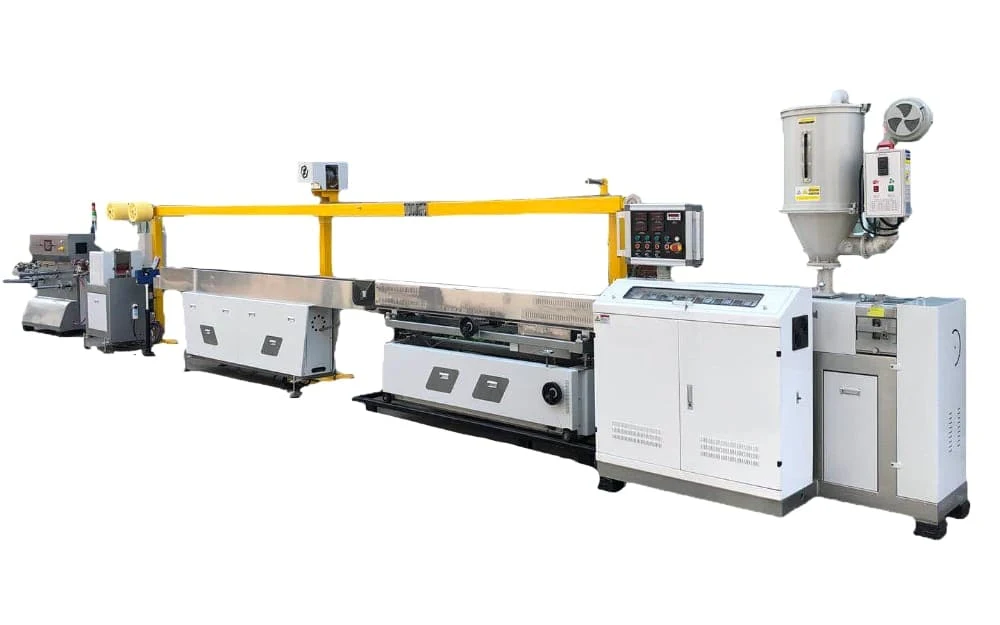
从混料机到线盘,共十个工位
挤出机负责塑化出熔体,模头之后的所有设备都是为了稳住线径。线材经热水定型、冷却、激光测径后自动收卷。
三种生产线规格
产量从试验用的每小时几公斤到量产用的30 kg/h不等,每种规格均可生产两种标准线径。
| 型号 | 螺杆直径(mm) | 电机功率(kW) | 线径(mm) | 产量(kg/h) |
|---|---|---|---|---|
| TDD-25 | 25 | 1.5 | 1.75或3 | 2~4 |
| TDD-30 | 30 | 7.5 | 1.75或3 | 5~10 |
| TDD-45 | 45 | 15 | 1.75或3 | 15~30 |
五种材料,五种工艺要点
生产线可加工ABS、PLA、PET、HIPS和PVA,并添加色母粒。打印对每种线材的要求不同,决定了干燥、冷却和收卷的方式。
| 物料 | 打印用户的需求 | 生产线上的要点 |
|---|---|---|
| PLA | 几乎不收缩,即使用开放式打印机也能打印大件。材质较脆,约60 ℃以上会软化。适合打印模型、样件、盒子和礼品。 | 挤出前须干燥:水分会使PLA在熔融时降解,表现为气泡和线径波动。收卷张力要均匀,因为线材受力时会直接断裂,而不是被拉长。 |
| ABS | 韧性好、耐热,适合打印需耐冲击或放在高温车内的零件。冷却时收缩,没有封闭机箱容易翘曲或分层;须在通风房间内打印。 | 挤出前须干燥。逐级冷却:先经温水定型槽,再进冷却水槽,使线材保持圆整、无内应力。 |
| PET / PETG | 韧性好,收缩率低,层间结合力好。 | 挤出前须充分干燥;PET易吸湿,熔融时粘度会下降。 |
| HIPS | 性能与ABS相近,也可用作ABS打印件的可溶性支撑材料。 | 加工方式与ABS基本相同。 |
| PVA | 水溶性支撑材料。 | 遇水溶解:不能经过水槽,须采用干式冷却,并密封干燥包装。 |
打印用户最先关注的是线径公差;冷却水槽后的激光测径仪会连续测量线径。
上游 · 共混改性
原料先做共混改性
含碳纤维、粉体助剂或定制颜色的线材,都要先做成改性料。越升曾为一家3D打印材料制造商打造了一条防爆等级为Ex tb IIIC的SAT65双螺杆生产线,将PLA、PETG和ABS与碳纤维、粉体共混改性。
- 物料
- PLA · PETG · ABS
- 助剂
- 碳纤维、粉体
- 产量
- 500~700 kg/h
- 挤出机
- SAT65 · 长径比44
获取报价
请告诉我们您要加工的材料、改性料是外购还是自产、所需线径和公差,以及产量。我们将为您选定挤出机规格,并配置下游的定型、测径和收卷设备。
- 01材料和颜色
- 02线径、公差和产量
- 03测径和收卷