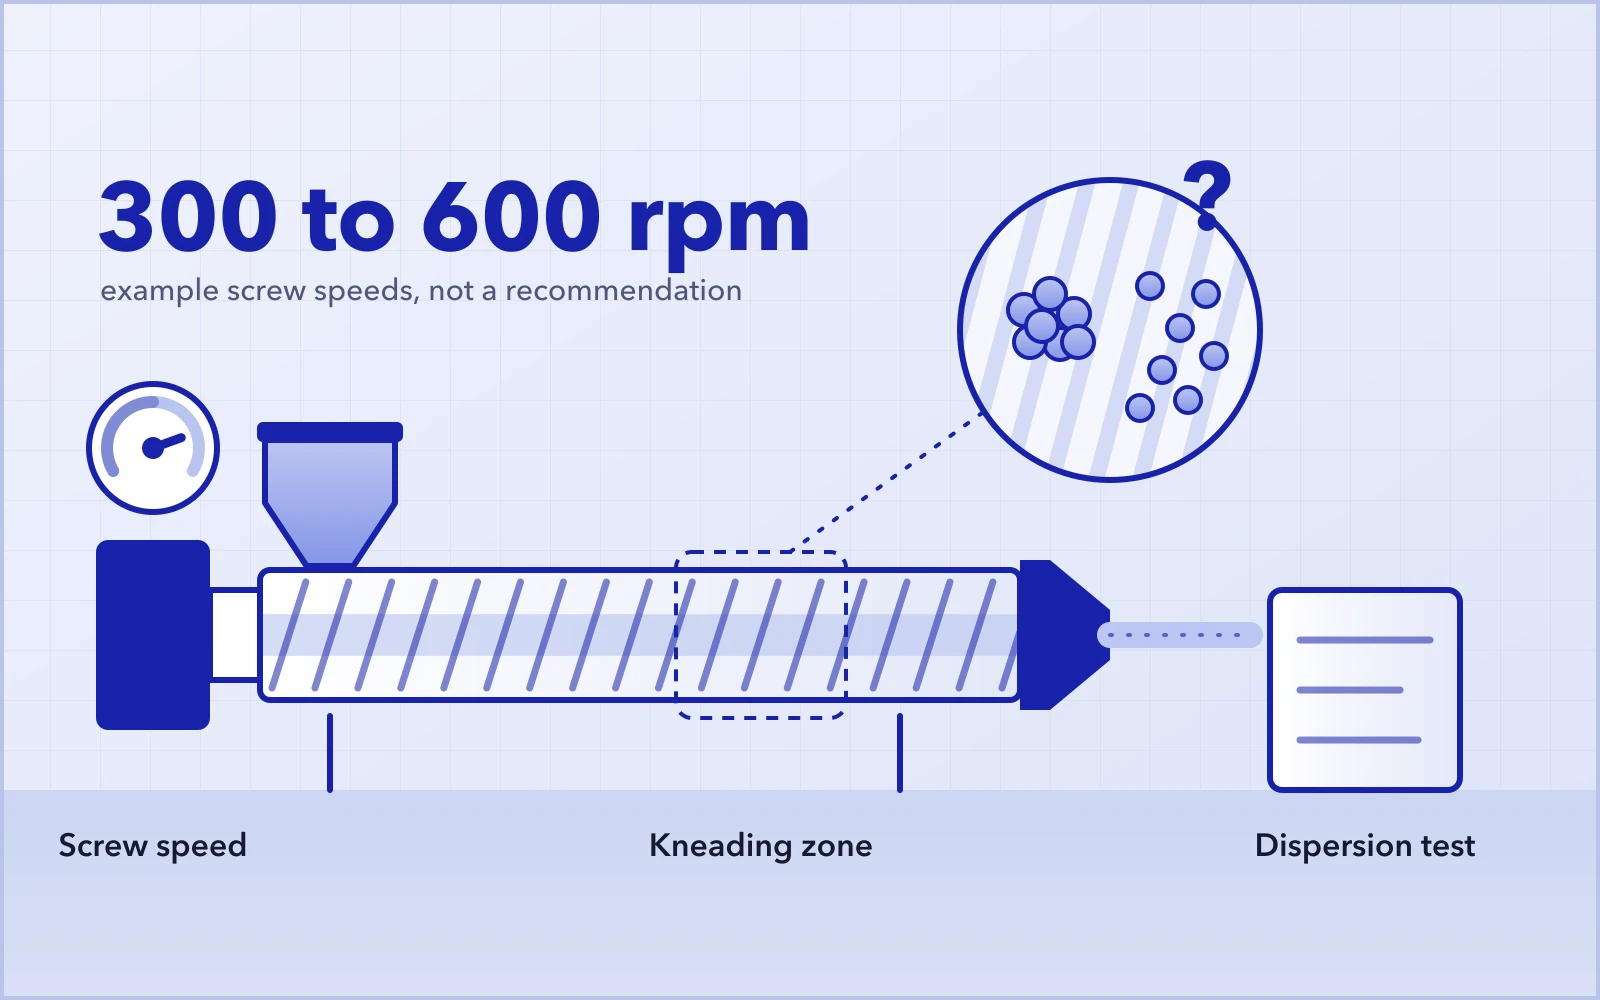
在双螺杆共混改性中,一旦出现颜料斑点、填料团聚或分散测试不合格,生产线上最先做的调整之一往往是提高螺杆转速。
这么做有一定道理:同一台挤出机、同样的螺杆组合,转速提高后局部剪切速率通常会升高,分散混合可能随之加强。
但结果并不总是一样。有的配方分散明显改善;有的主要表现为熔体温度升高;还有的分散检测结果变好了,产品性能却开始下降。
所以真正的问题不是转速能不能往上提,而是分散不良的原因是否能靠调转速解决,以及这种改善要付出什么代价。
本文讨论的是同向双螺杆共混改性中颜料和填料团聚体的分散。纤维保留长度和聚合物共混物的相形态控制属于不同的任务,不作为同一个问题讨论。
提高螺杆转速可能改善分散,但并非对所有配方都有效。转速同时改变局部剪切速率、熔体粘度、充满度和停留特性。是否有效,必须在可比条件下,对照实际熔体温度、设备负荷、分散检测结果和关键产品性能加以验证
01分散不良,还是分布不均?
“混得不好”可能指不止一种问题。
分散混合关注的是团聚体是否被充分润湿和破碎。如果颜料或填料仍以大团聚体形式存在,就需要合适的应力和合适的工艺才能分散开。
分布混合关注的是各组分在物料中是否分布均匀。即使看不到明显的大团聚体,局部浓度不一致也会造成颜色或性能不均。
两者相互关联,但仅凭一种现象无法区分。
色差不一定来自分散不良,计量波动、原料批次或工艺变化同样可能造成色差。粒子表面更光滑,本身也不能证明内部团聚体更少。
因此,调整转速之前,先要确定需要改善的是哪项结果,以及用什么方法来衡量。
02提高螺杆转速为什么可能改善分散
螺杆转动时,物料在输送段、捏合段和间隙区经历复杂的流动。转速提高后,其中部分区域的速度梯度通常会变陡,局部剪切速率升高。
如果物料已经熔融并被润湿,缺的只是破碎团聚体所需的机械作用,那么适度提高转速可以改善分散。
团聚体能否破碎,不只取决于剪切速率,还取决于物料所受的应力、团聚体本身的强度,以及物料通过有效混合区的方式。
例如,已发表的炭黑母粒试验表明,螺杆转速和螺杆组合都会影响分散效果,熔体温升也各不相同。这类结果支持“提高转速可能有帮助”的观点,但并不意味着所有物料都应该提速。
图1 提高转速会提高局部剪切速率,但不一定改善分散
03剪切速率提高,剪切应力不一定同比例提高
可以借助一个简化关系式来理解:
局部剪切应力 ≈ 局部表观粘度 × 局部剪切速率
它说明的是局部剪切流动,不能代替对双螺杆挤出机内复杂流场的分析。
聚合物熔体通常是非牛顿流体。剪切速率升高时,表观粘度会下降;机械生热带来的温升还会使粘度进一步降低。
所以,转速从300 r/min提到600 r/min,某些部位的剪切速率可能大幅提高,但不能简单认为剪切应力翻了一倍。
粘度降低也不一定意味着剪切应力降低。最终变化取决于物料的流变特性、温度和局部流动条件。
对分散而言,关键在于物料是否受到足以破碎目标团聚体的应力,以及这种作用是否充分。螺杆转得更快只是条件之一。
04提高转速也会改变物料在挤出机内的状态
充满度可能变化
采用饥饿喂料、喂料量恒定时,提高螺杆转速会改变每转喂料量,部分输送段的充满度可能下降。
但双螺杆挤出机从头到尾的充满度并不一样。捏合块、反向元件和下游节流都会影响局部充满度和压力分布。
仅凭“转速提高了”,并不能说明整根螺杆上的物料都变少了,也不能说明每个混合区的作用都加强了。
停留特性可能变化
转速提高后,平均停留时间可能缩短,但实际变化还取决于喂料量、螺杆组合和局部充满度。
分散效果取决于物料所受的应力、作用时间和流动路径。局部作用增强,并不意味着每一部分物料受到的总混合作用都会同比例增加。
实际熔体温度可能变化
机筒设定温度不变,不等于物料温度不变。
转速一变,机械能输入和传热随之改变,熔体温度就可能升高。适度升温有时有利于熔融、润湿和流动;超出物料的加工窗口,则可能导致降解或性能下降。参见熔体温度为何会高于机筒设定温度。
因此,评估转速调整时,要记录实际熔体温度,而不仅仅是温控仪表上的设定值。
05如何验证提高转速是否有效
建立稳定的基准工况
选择一个目前运行稳定的工况,记录以下内容:
- 配方、原料批次和干燥条件;
- 螺杆组合、喂料位置和实际喂料量;
- 螺杆转速、机筒设定温度和冷却状态;
- 实际熔体温度、主电机负荷和机头压力;
- 当前的分散结果和关键产品性能。
基准数据应覆盖一段稳定生产时间,而不是某一时刻的读数。
明确试验要回答的问题
如果要弄清提高转速本身是否有帮助,第一轮试验应保持配方、原料状态、喂料量及其他可控条件不变,只提高转速,并且小幅逐级提高。
如果转速和喂料量一起提高,试验回答的就是另一个问题:新的工作点能否满足规格要求。这时的结果不能只归功于转速。
两种试验都有用,但目的不同,结论不要混为一谈。
工艺稳定后再取样
每次调整后,都要等工艺重新稳定,并确保上一工况的物料已完全排净,再按相同方法取样。
不存在适用于所有挤出机的统一等待时间。停留特性、设备规格和工艺布置不同,稳定和排料所需的时间也不同。
条件允许时,重复一次基准工况,检查原料变化、设备热状态或时间漂移是否影响了对比结果。
用同一方法比较同一指标
分散检测方法应与应用相匹配,例如:
| 产品或任务 | 可选检测方法 | 注意事项 |
|---|---|---|
| 颜料或炭黑分散 | 团聚体尺寸和数量、显微分散评级 | 制样、视野和计数方法保持一致 |
| 特定母粒应用 | 适用的过滤压升测试或过滤压力值(FPV)测试 | 生产线上的机头压力不能代替专门的分散检测 |
| 填充改性料 | 团聚体、分布均匀性及规定的性能指标 | 粒子外观反映不了内部状态 |
| 对结构保留敏感的体系 | 分散检测与结构、性能检测相结合 | 避免分散改善了,却损伤了纤维或其他功能结构 |
具体检测项目和合格限值以客户要求和适用的检测方法为准,不要从一种物料照搬到另一种物料。
同时检查温度和性能
主电机电流或扭矩反映的是负荷变化,本身不能证明分散变好,也不能代替产品检测。
如果要比较比机械能(SME),功率数据和实际质量流量必须采用同一基准。SME表示单位物料的机械能输入,但不能说明这些能量在哪里、以什么方式作用于物料。
无论记录了多少工艺参数,决定性的问题始终是产品是否符合规格要求。
06如何解读转速调整的结果
| 结果 | 说明什么 | 下一步 |
|---|---|---|
| 分散改善;温度和关键性能均在限值内 | 在该工作点,提速值得采用 | 在连续生产中验证稳定性和重复性 |
| 熔体温度升高,分散基本不变 | 调整转速收效甚微 | 检查润湿、塑化、喂料位置和螺杆组合 |
| 分散改善,但关键性能下降 | 仅分散改善,不能算调整成功 | 检查是否存在过度加工或物料结构受损 |
| 分散及其他结果持续波动 | 可能有其他因素干扰了对比 | 先稳定计量、原料状态和取样 |
这些结果指明的是下一步方向,并不能远程诊断根本原因。例如,温度升高与性能下降同时出现时,应先验证两者之间的关联,不要仅凭相关性就断定物料发生了降解。
所有转速试验都必须在设备和物料的限值内进行。一旦达到规定的扭矩、压力、温度或产品质量限值,应按工厂规程处理,不要为了做完试验而继续运行。
07提速无效时应检查什么
调整转速不能改善分散时,就不要再把转速当作唯一变量。
首先,检查原料是否已充分润湿和塑化。物料进入混合段时的状态会影响下游的一切。计量不稳或润湿不良,并不总能靠提高转速弥补。
其次,检查喂料位置。各组分进入挤出机后,是否经历了足够长的合适加工段?在需要分散的位置之前,是否已经形成了合适的熔体?
然后,审视螺杆组合:混合元件的位置和类型,以及它们与前后输送元件的配合关系,而不是简单地多加几块捏合块。
最后,回到配方本身。填料的表面状态、颜料的团聚方式、载体与基体树脂的相容性以及分散助剂,都会改变分散的难度。设备参数代替不了与工艺相匹配的配方。
常见问题
提高螺杆转速一定能改善双螺杆挤出机的分散吗?
不一定。提高转速通常会提高局部剪切速率,但同时也会改变粘度、充满度、停留特性和熔体温度。如果物料已熔融并被润湿,缺的只是机械作用,提速会有帮助;如果瓶颈在润湿、计量、喂料位置、螺杆组合或配方,提速帮助不大。
螺杆转速翻倍,剪切应力也会翻倍吗?
不会。局部剪切应力约等于表观粘度乘以剪切速率,而聚合物熔体会因剪切和升温而变稀。最终变化取决于物料的流变特性、温度和局部流动,不能认为与转速成正比。
螺杆转速试验应该怎么做?
从稳定的基准工况出发,保持配方、原料状态和喂料量不变,只小幅逐级提高转速;等工艺稳定、旧料排净后再取样,每次都比较相同的分散检测结果、实际熔体温度和关键性能。
熔体温度升高了,分散却没有改善,下一步怎么办?
停止继续提速。检查润湿和塑化、计量稳定性、喂料位置、螺杆组合中的混合元件,以及配方本身:填料表面、颜料团聚体、载体相容性和分散助剂。
结论
合适的螺杆转速是能满足规格要求的转速,而不是最高转速
提高螺杆转速是一种可以验证的改善分散的手段,但并非万能。
稳妥的做法是:先明确分散目标,在可比条件下小幅逐级调整转速,工艺稳定后取样,再把分散结果、实际熔体温度和关键性能放在一起综合判断。
值得采用的转速,不是挤出机能达到的最高转速,而是在目标产量下能稳定满足分散、性能和运行要求的工作点。
本文旨在辅助生产线上的工艺判断,不能代替用您自己的配方做试验。文中图示均为示意图,不是模拟结果、实测曲线或性能承诺;300 r/min和600 r/min只是举例,不是推荐的转速范围;螺杆为简化画法,并非实际元件几何形状。
如果您正在评估双螺杆挤出机的分散效果或调整工艺,欢迎把物料与配方范围、螺杆组合、螺杆转速、实际喂料量、熔体温度和分散检测结果发给越升。运行数据越完整,越容易判断问题出在转速设定、工艺布置还是配方上。另请参阅越升的色母粒和填充母粒生产线,以及同向双螺杆挤出机。