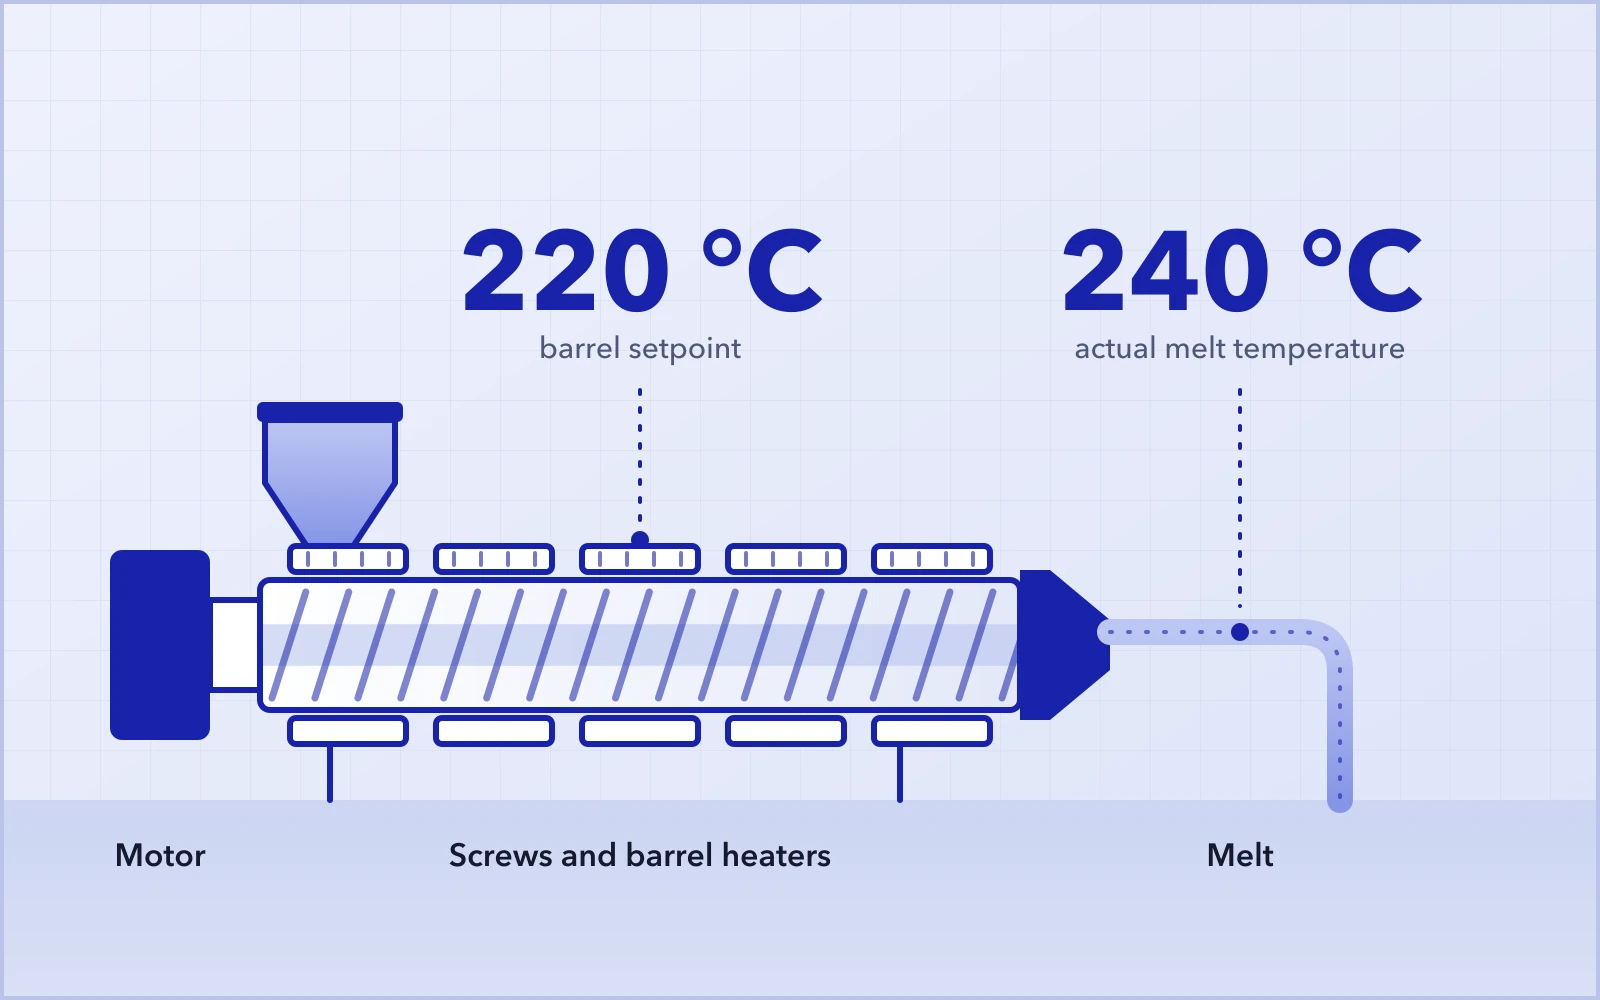
机筒设定220 ℃,挤出机运行稳定后,实测熔体温度却升到230 ℃,甚至240 ℃;有时后段机筒各区的温度还在继续上升。加热器早已停止加热,冷却系统也在工作,温度就是降不下来。
车间里的第一反应,往往是调低机筒设定温度或加大冷却。但如果多出来的热量并非来自加热器,单纯降低设定值,效果可能很有限。
首先要问的是:热量到底从哪里来?
机筒设定温度并不等于实际熔体温度。
01机筒设定220 ℃,熔体为什么会到240 ℃?
温控系统负责调节机筒各区的加热和冷却,但最终的熔体温度还取决于物料在螺杆内经历了什么。
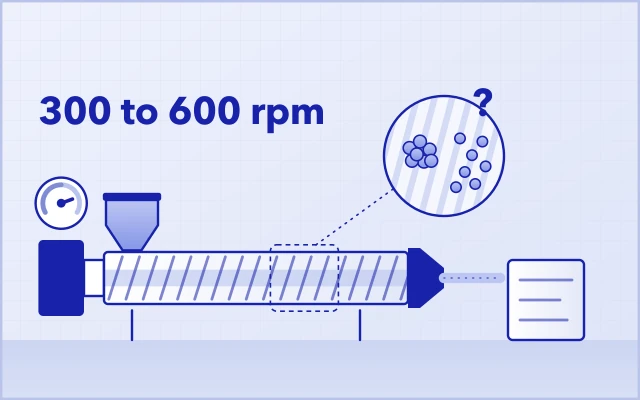
双螺杆挤出过程中,电机持续向螺杆输入机械能。聚合物在输送、塑化、混合、剪切、压缩以及与周围表面摩擦的过程中,部分机械能会转化为热量,一般称为机械生热或剪切生热。
即使机筒加热器已经停止供热,螺杆仍可能在持续向物料输入机械能。
螺杆转速与喂料量
螺杆转速一变,剪切速率、螺杆充满度、停留时间和机械能输入等多项条件会同时改变。
因此,下面这种推断过于简单:
转速提高电机电流升高熔体温度升高
对某些剪切变稀的物料,提高螺杆转速会降低表观粘度,电机电流反而可能下降;但与此同时,剪切速率提高,熔体温度仍可能上升。
不能只凭电机电流判断剪切生热的多少。
喂料量也要和螺杆转速放在一起考虑。产量、螺杆充满度、比机械能与熔体温度之间的关系,往往比任何单个工艺参数都更重要。
物料与配方
不同的聚合物和配方,对机械能的响应各不相同。粘度、填充量、助剂、润滑以及整体加工特性,都会影响机械能转化成热量的多少。因此,即使设备参数不变,原料批次、润滑体系或填料含量一变,熔体温度也可能随之变化。
润滑不足可能增大加工阻力,加剧机械生热。但一味增加润滑剂很少能彻底解决问题,还要兼顾产品性能和配方的限制。
螺杆组合
捏合块及其他混合元件的数量、错列角和排布,直接影响塑化、分散混合、分布混合和机械能输入。螺杆组合过强会产生过多热量;反之,剪切不足则可能导致熔融不良或分散不充分。
好的螺杆组合,不是剪切越强越好,而是混合和剪切刚好足以完成工艺要求,又没有多余的能量输入。
滤网与机头阻力
滤网堵塞、流道受阻或机头内积料,都会增大熔体流道的阻力。如果熔体温度上升的同时机头压力明显升高,应先检查下游流道,再考虑调整其他工艺参数。
02温度降不下来,应先查什么?
不要反复调低机筒设定温度。更有效的做法是按固定顺序排查:先查温控系统,再逐项检查工艺条件。
第1步:检查温控系统
首先确认温控系统本身工作正常:
- 加热器是否确实已停止加热?
- 冷却系统是否在工作?
- 风冷或冷却水循环是否正常?
- 测温是否合理、稳定?
如果加热器已经关闭、冷却也正常,温度却仍在上升,多出来的热量很可能来自挤出过程本身。
第2步:与正常工况对比
不要孤立地看某一个数字下结论。
把当前工况与已知的稳定生产工况进行对比:
- 螺杆转速是否变了?
- 喂料量是否变了?
- 产量是否稳定?
- 电机电流和扭矩与平时相比有无差异?
- 机头压力是否变了?
- 挤出物的外观或均匀性是否有变化?
电机电流升高并不一定说明物料粘度增大。塑化不良、螺杆充满度变化或下游阻力增大,都会影响电机负荷。同样,电机电流下降也不一定说明机械生热减少了。
第3步:检查物料
确认喂料稳定,并检查以下各项是否有变化:
- 配方;
- 原料批次;
- 填料或助剂含量;
- 润滑;
- 喂料状态。
然后检查挤出物本身:出料是否连续?料条或熔体表面是否正常?有没有塑化不均或熔融不完全的迹象?这些现象往往能为判断挤出机内部的情况提供有用线索。
第4步:检查流动阻力
检查滤网、熔体流道和机头有无堵塞或积料。如果机头压力明显高于正常运行水平,应先排除下游阻力。必要时,另行实测熔体温度加以核实。
03确认机械生热过高后,该调整什么?
常有人问:
剪切生热过高,是不是先减少喂料量就行?
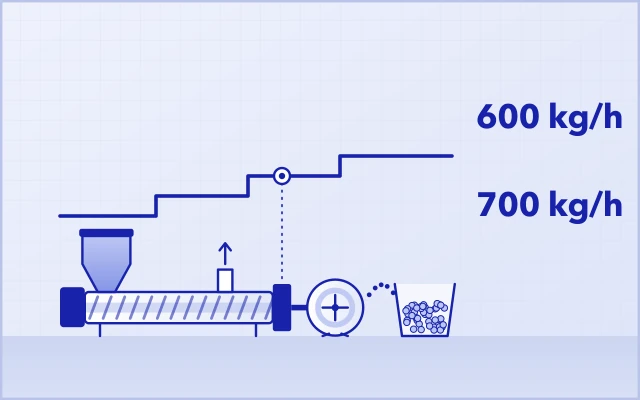
不一定。如果螺杆转速不变而减少喂料量,螺杆充满度就会下降。
在某些工况下,这反而会增加每千克物料所受的机械能,结果可能是产量降了,熔体温度却没有明显下降。
机头压力偏高: 先查堵塞
如果机头压力异常升高,应先检查:
- 滤网;
- 熔体流道;
- 机头;
- 是否有积料。
先恢复出料通道畅通,再对螺杆转速、喂料量或螺杆组合做较大调整;否则,调参数可能只是掩盖了真正的原因。
机头压力正常核查转速与喂料量
下游压力正常时,应核查螺杆转速与喂料量是否匹配,并尽量每次只改变一个变量。
调整过程中,要同时监测多个参数:
- 熔体温度;
- 扭矩;
- 电机负荷;
- 机头压力;
- 产量;
- 产品质量。
不要只盯着单个数值优化工艺。
出料或塑化异常: 检查配方
重新检查:
- 润滑体系;
- 原料批次;
- 助剂和填料添加量;
- 喂料稳定性;
- 物料状态。
并非所有加工问题都该归咎于设备参数。即使挤出机本身没有任何变化,配方或原料特性的改变也会引起粘度、能耗、压力和熔体温度的变化。
熔体温度持续偏高评估螺杆组合
如果熔体温度过高是反复出现的问题,而不是一时的波动,就应评估螺杆组合。
检查以下几点:
- 捏合块是否用得过多;
- 混合元件是否过于集中在某一段;
- 捏合块错列角带来的剪切是否强于实际需要;
- 整体剪切强度是否超过工艺的实际需要。
目标不是消除剪切。熔融、分散混合、分布混合以及许多共混改性工艺都离不开剪切。真正的目标,是减少那些对熔融或混合没有实际贡献的机械能输入。
冷却必须正常,但只靠冷却解决不了问题
冷却系统必须工作正常,但冷却只回答了一个问题:
多余的热量怎么带走?
工艺优化回答的是另一个问题:
为什么一开始会产生这么多热量?
两者都重要。如果机械生热过高是螺杆转速、喂料量、流动阻力、配方或螺杆组合搭配不当造成的,光靠加大冷却能力并不能纠正根本的工艺问题。
04推荐的现场排查顺序
| 顺序 | 检查内容 | 关键问题 |
|---|---|---|
| ① 温控 | 加热、冷却、测温 | 加热、冷却和测温是否正常? |
| ② 运行工况 | 螺杆转速、喂料量、产量、电流、扭矩、压力 | 与正常生产工况相比,哪些发生了变化? |
| ③ 物料 | 配方、原料批次、喂料、塑化 | 物料或其加工特性是否发生了变化? |
| ④ 流动阻力 | 滤网、流道、机头 | 是否因下游堵塞导致压力和温度上升? |
| ⑤ 螺杆组合 | 捏合与混合强度 | 螺杆组合施加的剪切是否超出工艺需要? |
| ⑥ 工艺调整 | 螺杆组合、螺杆转速、喂料量、冷却 | 找准真正原因后再调整。 |
结论
熔体温度异常,是挤出过程内部状况的结果。熔体温度降不下来时,反复斟酌机筒设定温度还要再降多少,通常不是最好的切入点。
更好的问题是:
多出来的热量从哪里来?
先查温控系统,再将当前工况与正常生产工况对比、检查物料、排除下游阻力过大的可能。把这些因素都评估过之后,才去调整螺杆转速、喂料量、冷却或螺杆组合。
在双螺杆挤出中,熔体温度很少只由机筒温度决定。弄清机械能在整个过程中如何输入、转化和耗散,才是找到熔体温度过高真正原因的关键。