同一台75机型双螺杆挤出机,做这个产品产量可以开得很高,换一个产品就上不去。有些配方只要喂料量一加大,熔体温度、压力或产品质量很快就会发生变化。
车间里常听到这样的疑问:主电机电流离上限还远,为什么产量就是提不上去?
电机容量、扭矩和螺杆转速都很重要,但双螺杆挤出生产线的稳定产量从来不是由单一参数决定的。更该问的是:喂料量加上去以后,生产线上哪个环节最先偏离原有的稳定状态?
核心方法:产量瓶颈没有统一的成因。先找出最先达到工艺或设备极限的环节,再沿着这个方向排查
01挤出机还能运转,稳定产量却可能已到极限
判断产量极限,不能只看设备有没有报警。即使主电机电流仍在范围内,生产线的其他环节也可能已经在限制产量:
- 机头/模头压力开始攀升,升幅明显超出此前稳定时的趋势;
- 实际熔体温度持续升高,物料的热历史随之改变;
- 挤出机仍在运转,但分散、颜色、外观或关键性能开始波动;
- 喂料、排气、过滤、切粒或冷却环节先出现不稳定。
此时如果只盯着挤出机还有多少余量,反而可能掩盖真正的瓶颈。对客户来说,有效产量是能够连续生产合格产品的产量,而不是设备还能勉强运转的最高喂料量。
02为当前产品建立稳定基准
如果工艺本身已经不稳定,加大喂料量后就很难判断哪个变量最先变化。尝试提产之前,先把当前产品稳定生产时的工况记录下来。
- 实际喂料量和螺杆转速;
- 主电机电流、电机负荷或扭矩负荷(%),以设备显示值为准;
- 各区温度和冷却状态;条件允许时,记录实际熔体温度;
- 机头/模头压力、真空排气、出料和切粒状态;
- 分散、颜色、外观、力学性能等关键质量指标。
目的不是找一套通用的“标准参数”,而是为这条生产线、这个配方、这个产品建立可靠的基准。
03分步提高喂料量,观察参数趋势
在保证设备安全和产品质量的前提下,小幅分步提高喂料量。每次调整后,等工艺稳定下来再记录变化。不要连续不停地加量,也不要凭某个瞬时读数下结论。
压力、主电机电流或熔体温度随产量正常上升,并不一定说明有问题。关键要看它们与基准的关系有没有变:趋势是不是变陡了?某个参数是不是正在逼近设备、工艺或产品质量的极限?
04六个早期预警信号及优先排查方向
最先变化的变量本身未必就是根本原因,但它是很有价值的诊断线索。先找出偏离从哪里开始,再去验证对应的环节。
下面六个信号分别对应六个优先排查方向。由于它们可能相互影响,务必始终对照同一个稳定基准。
喂料最先不稳定检查上游喂料能力
低堆积密度粉料、高填充配方和多组分喂料,容易出现架桥、下料断续、喂料量波动或侧喂料能力不足。挤出机也许还有加工余量,但上游系统未必能稳定供料。首先要分清,瓶颈是在挤出机本身,还是在喂料环节。
熔体压力最先偏离找出流动阻力在哪里增大
产量提高后机头/模头压力随之升高,本身并不一定异常。关键在于压力的上升是否快于此前的基准趋势,或者是否已接近过滤系统、机头或模头的允许极限。滤网堵塞、流道积料或模头阻力过大,都会使压力升高。不要一看到压力高就认定是滤网堵了。压力只是结果,真正要做的是找出新增的阻力来自哪里。
熔体温度最先升高检查机械能输入
机筒设定温度不等于实际熔体温度。喂料量、螺杆转速、充满度和压力一变,物料经历的热机械历程也随之不同。即使挤出机没有报警,实际熔体温度也可能已经偏离稳定基准。对于热敏性材料,继续提产可能导致降解、变色或性能波动。
诊断要点:要分清是设备的机械能力已到极限,还是物料在当前条件下已到加工极限。两种情况的应对措施截然不同。
排气最先变差检查熔融塑化、充满度和脱挥
真空度波动、排气口状态变化或脱挥效果下降,可能说明熔融塑化进程、充满度或脱挥条件发生了变化。不要只看真空表,要结合物料状态、压力和排气口的实际情况综合判断。
产品质量最先变化质量也可能决定产量上限
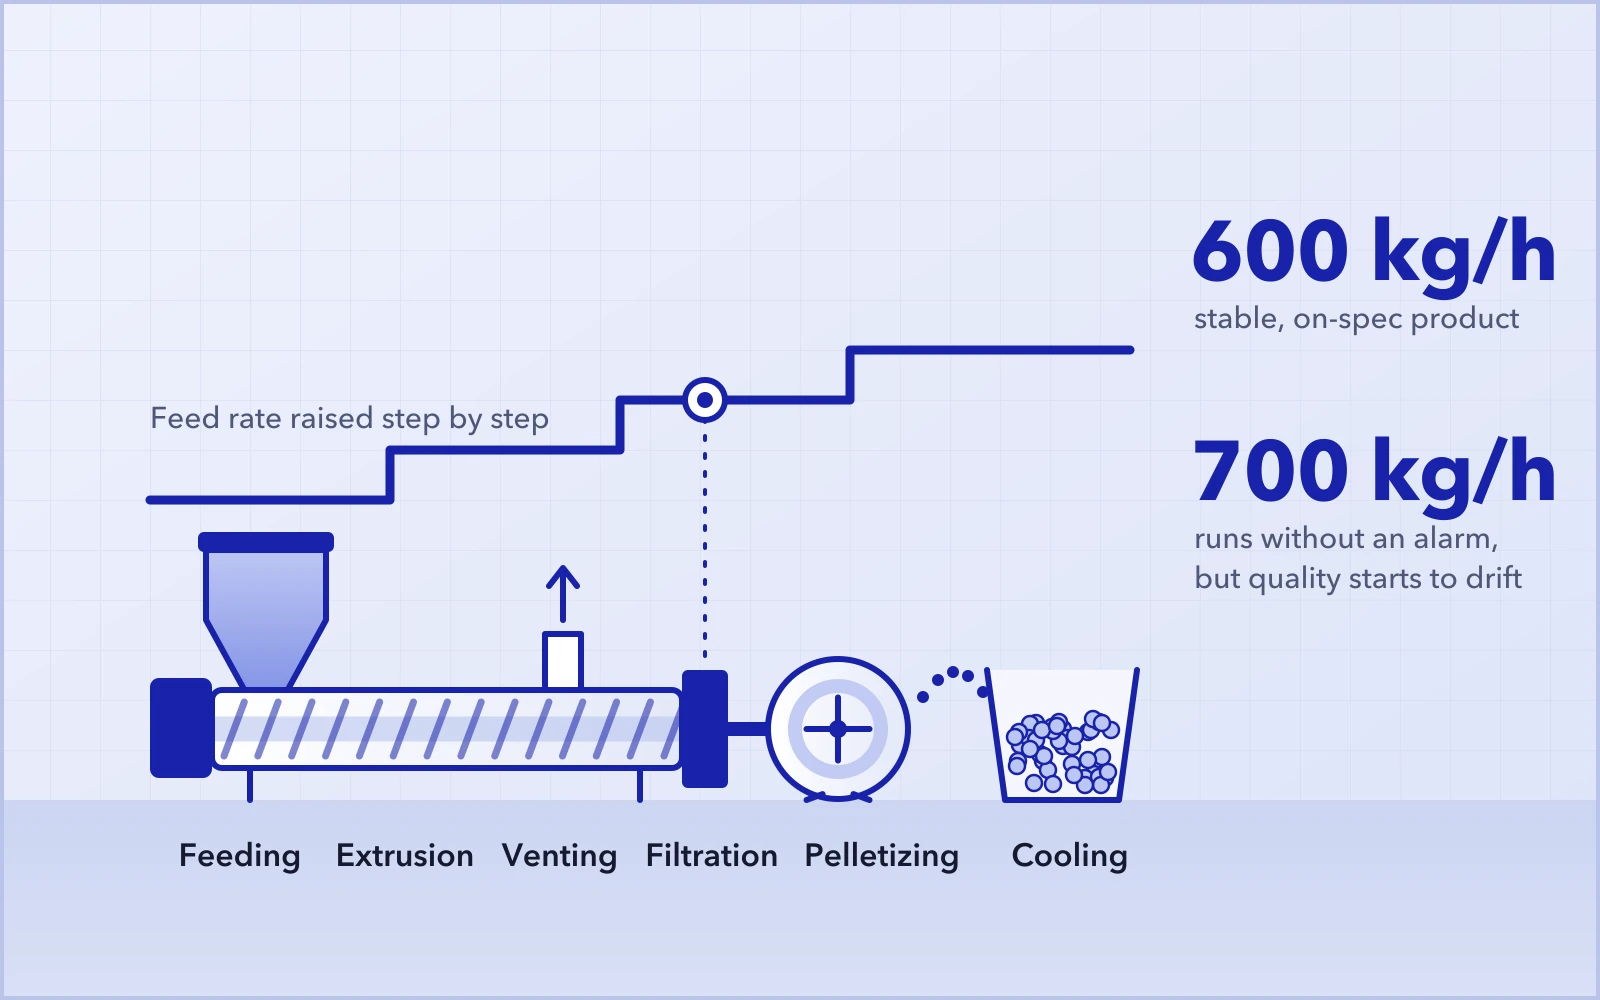
例如,某产品在600 kg/h时生产稳定;提到700 kg/h时,设备仍能运转且没有报警,压力也在允许范围内,但分散、颜色、外观或关键性能开始波动。能以700 kg/h挤出物料,并不代表这条线能稳定生产700 kg/h。有效产量是能够连续生产合格产品的产量。
主机稳定,下游先出现不稳定瓶颈可能在下游
如果切粒、冷却、输送或包装先达到极限,再讨论挤出机还能多出多少产量已经没有意义。客户需要的是整线稳定出料,因此喂料、挤出、排气、过滤、切粒、冷却和下游处理必须作为一个系统统一评估。
05把六个信号整理成现场诊断表
| 最先变化的信号 | 优先排查环节 | 确认要点 |
|---|---|---|
| 喂料波动 | 喂料能力、架桥、粉料流动性、侧喂料能力 | 确认物料稳定进入挤出机 |
| 压力偏离 | 滤网/过滤器、流道、机头及模头阻力 | 不要把压力高直接等同于滤网堵塞 |
| 熔体温度升高 | 机械/剪切生热、螺杆转速与喂料量的匹配、螺杆组合 | 尽可能测量实际熔体温度 |
| 排气变差 | 熔融塑化进程、充满度、真空与脱挥条件 | 区分真空系统问题和物料状态问题 |
| 质量波动 | 分散、外观、颜色和关键性能 | 只有合格产品才算有效产量 |
| 下游不稳定 | 切粒、冷却、输送和包装能力 | 瓶颈可能在下游 |
这张表并不能直接判定根本原因,只是缩小排查范围的起点。找到最先变化的信号后,要去验证相应的环节,不能把相关性当成因果关系。
06现场排查顺序:从建立基准到验证
- 在当前稳定生产工况下,建立并完整记录基准;
- 在允许范围内小幅分步提高喂料量,每次调整后等待工艺稳定;
- 记录最先出现持续趋势偏离的参数或环节;
- 沿喂料、流动阻力、热机械作用、排气、质量或下游方向继续排查;
- 确认原因后,调整设备配置或工艺参数,并用同样的方法重新测试。
07同是75机型的双螺杆挤出机,产量为何差别很大?
“75”只反映设备规格的一个尺寸维度,单凭它无法确定实际产量。即使名义螺杆直径相同,自由容积、允许扭矩、转速范围、长径比、螺杆组合、喂料方式、排气能力和下游配置都可能不同。
更重要的是,物料和产品规格不同,最先成为限制因素的环节也会不同。脱离具体配方和工况去问“75机型双螺杆挤出机的标准产量是多少”,很难得到有实际工程价值的答案。
结论
提产之前,先找出最先到达极限的环节
双螺杆挤出机的产量瓶颈没有统一答案。限制可能来自挤出机本身、喂料、压力或熔体温度;设备可能还有机械余量,产品质量却已到了极限;真正的瓶颈也可能在下游。
更可靠的做法是:从稳定基准出发,分步提高喂料量,找出最先出现明显趋势偏离的参数或环节,再沿着这条路径验证原因。
工程判断:主机有余量,不代表整线有余量。最先达到极限的环节,最有可能就是当前的产量瓶颈。
如果您的双螺杆挤出生产线遇到产量瓶颈、熔体温度升高、压力异常或分散不稳定等问题,请提供物料信息、设备配置和运行工况。工艺数据越完整,越能准确找出限制因素。