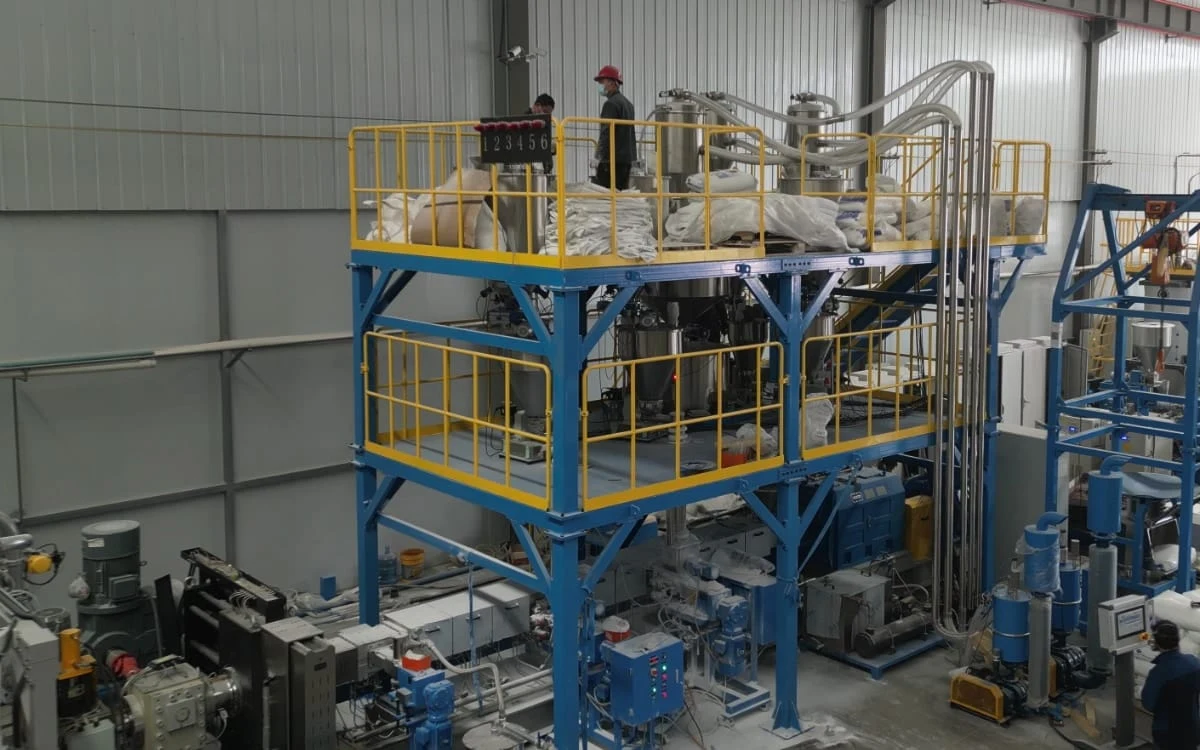
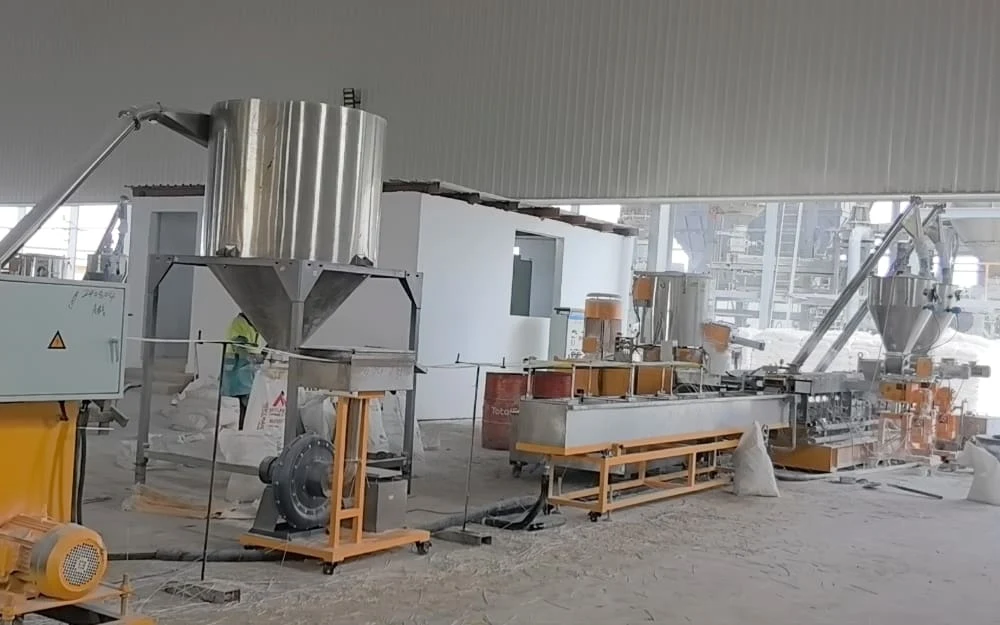
本案例介绍越升为一家大型塑料制造企业交付的SAT110双螺杆水下切粒交钥匙生产线。该线专为PP+碳酸钙高填充改性设计,产量范围2500~4000 kg/h,集中体现了越升在高填充粉体处理、稳压水下切粒和大产能整线集成方面的工程能力。
项目背景
客户是一家大型塑料及管材生产企业,主营高无机填料含量的高分子共混改性。
随着生产需求不断增长,客户计划投资一条大产能PP+碳酸钙改性生产线。
核心要求是一条交钥匙整线:在大批量处理碳酸钙粉体时,喂料和切粒都要连续稳定;同时自动化程度要高,尽量减少人工干预。
加工难点
设计大产能高填充改性生产线时,通常要解决以下几项工程技术难点:
粉体喂料与环境控制
高比例碳酸钙粉体堆积密度低,容易扬尘。直接从主喂料口加入,常常出现架桥,车间粉尘治理难度也随之加大。
大产量下的系统建压
目标产量接近4000 kg/h时,高填充物料的熔体流动性受限,容易引起机头压力波动,影响连续切粒。
大产能换热与成型
产量高,单位时间内的换热量就极大。传统冷却方式难以在有限的占地面积内实现高效换热,也难以保证粒子成型均匀。
越升交钥匙解决方案
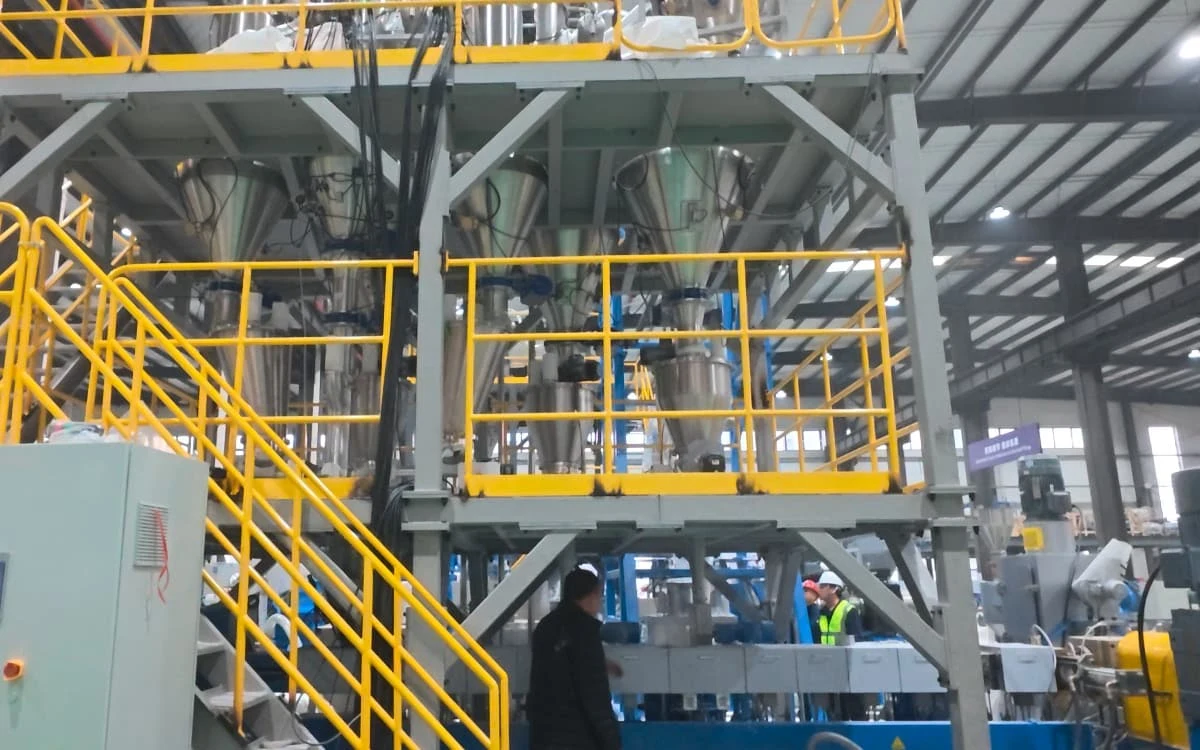
越升根据项目的物料特性和产能目标,提供了从原料处理到成品包装的整线配置:
物料输送与计量
包括吨袋拆包站、真空上料机,以及分别计量各配方组分的多台失重式喂料机(LIW)。
主机系统
SAT110双螺杆挤出机,长径比56。
侧喂料与排气
粉体由专用侧喂料机(配真空系统)加入;主机配置双级水环真空泵。
熔体过滤与增压
挤出机机筒与机头之间串联大面积板式换网器和熔体泵。
水下切粒机
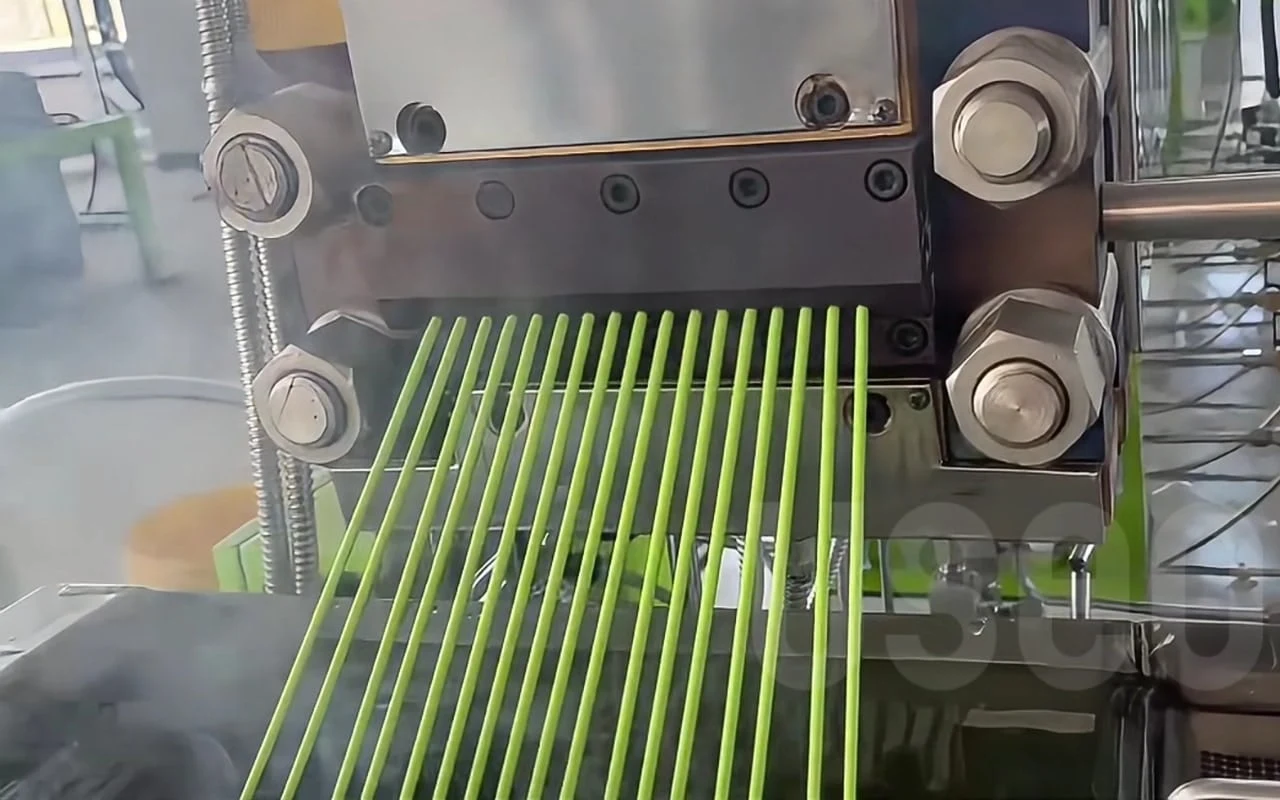
配备液压驱动开车阀、水下切粒刀头、离心脱水机和大型水循环系统。
为什么采用这一配置
侧喂料机
粉体从侧面加入挤出机中后段,绕开树脂熔融区,可降低主喂料口架桥的风险;配合局部真空排气,有助于提高粉体喂料效率,改善车间粉尘环境。
长径比56(长径比56)
加长的螺杆组合提供相应的剪切、分散和混合区段,有助于PP树脂与大比例无机填料混合均匀。
配置熔体泵
熔体泵安装在双螺杆挤出机与水下切粒模板之间,用于隔离挤出机的压力脉动,实现相对平稳、线性的建压。这一机械设计是大产能水下切粒工艺持续运行的关键。
项目视频
出厂验收与运行表现
在出厂验收(FAT)和现场调试期间,生产线在2500~4000 kg/h产量范围内完成了连续运行测试。现场运行表明,自动计量系统与水下切粒系统配合顺畅。
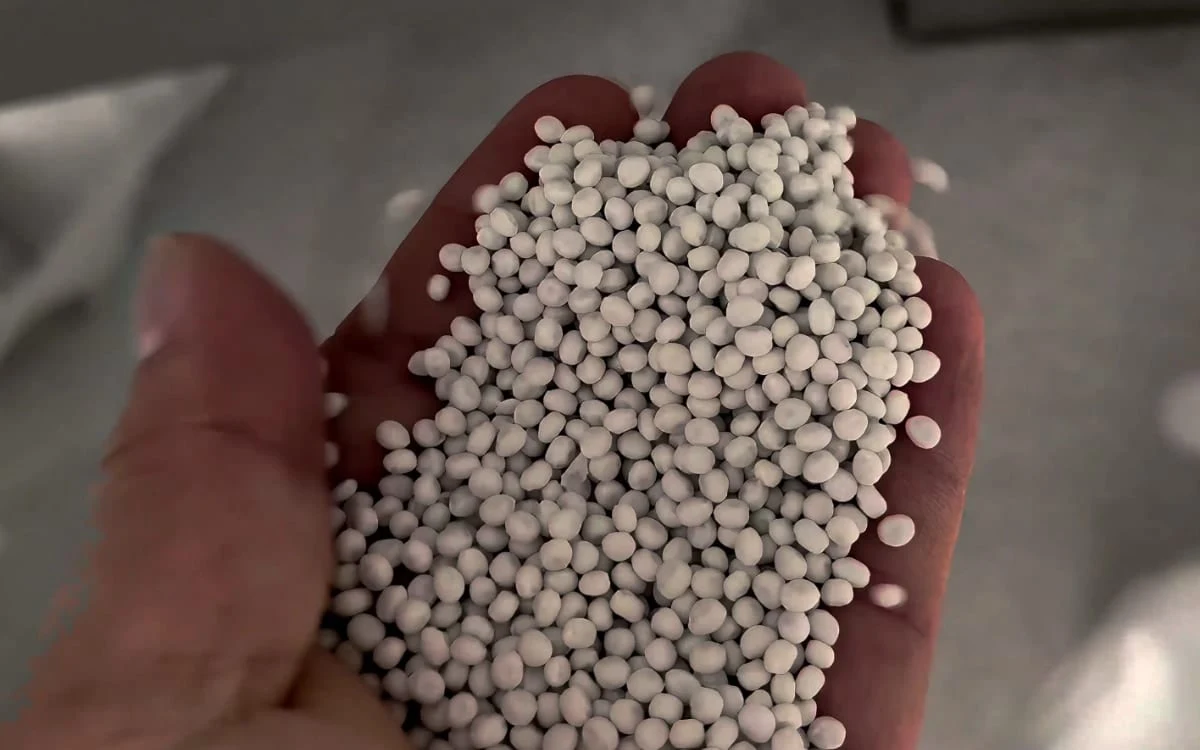
最终PP+碳酸钙粒子的尺寸一致性和外观均达到客户验收标准,生产线的粉尘和噪声控制装置也按设计有效运行。
这套系统配置主要面向大产能PP高比例碳酸钙填充改性和母粒生产。在类似的设备架构基础上,也可适当扩展到聚烯烃(如PP、PE)与滑石粉、硫酸钡等其他无机粉体的填充改性项目。
如果您正在规划大产能高填充改性项目,或在寻找可靠的交钥匙造粒生产线供应商,欢迎联系越升工程团队。我们将根据您的物料和产能要求,量身定制系统配置。
常见问题
Q1:这条生产线能支持多高的碳酸钙填充比例?
答:实际填充比例取决于具体配方、粉体的堆积密度和表面处理情况。生产线采用侧喂料和优化的长径比配置,设计上可满足管材、型材行业常见的高无机填充比例要求。
Q2:加工高填充物料时,切刀磨损如何控制?
答:高比例无机填料会加快切刀和模板的磨损。为此,系统采用专用工具钢切刀和耐磨模板,并配合自动进刀程序,延长运行周期。切刀的实际使用寿命需根据现场生产负荷和物料硬度定期评估、及时更换。
Q3:大产能高填充系统是否一定要配熔体泵?
答:产量需求达到4000 kg/h级别时,配置熔体泵通常有助于保持机头压力恒定,从而保障水下切粒的连续性和粒子均匀性。是否配置,需要结合实际配方的流动性和现场工况综合评估。
Q4:这条交钥匙生产线的自动化程度如何?是否需要人工干预?
答:系统采用科远(Sciyon)工控机(IPC)集中控制,从失重式喂料机到水下切粒系统全线联锁运行。稳定生产时可减少对人工监控的依赖,但配方切换和日常维护仍需熟练的操作人员。
Q5:处理高比例碳酸钙粉体时,系统如何控制车间粉尘?
答:系统在源头采用密闭式吨袋拆包站和真空上料机输送,再通过侧喂料机和局部真空排气,将粉体直接加入密闭的挤出机机筒,有助于减少粉尘外逸。车间的实际环境表现仍需结合厂房整体通风和除尘系统评估。
请告诉我们您的物料、配方和目标产量。
- 01工艺评估
- 02工程师沟通
- 03生产线方案