在改性塑料共混中,把聚丙烯(PP)基体中的碳酸钙(CaCO₃)添加量从75%提高到80%,再进一步逼近85%,并不是简单的逐步加量,而是工艺上的根本性挑战。
与PE不同,PP分子链对剪切引起的热降解要敏感得多。超高填充时,局部剪切热一旦过高,就容易引发断链,导致熔体流动速率(MFR)异常升高、熔体强度不稳定、切粒困难,甚至断条。
本文结合越升大量的工业交付经验,从物料工程、喂料策略、螺杆设计和工艺控制四个关键方面,系统分析PP超高填充母粒稳定共混改性背后的工程逻辑。
PP填充量超过80%为何难度陡增
填充量超过80%后,配方就进入了极端区间:
- 聚合物降为少数相(< 20%)。
- 熔体必须浸润、包覆并输送大量矿物颗粒。
- 内摩擦和剪切热呈指数级上升。
此时,适用于PE或中等填充PP的传统共混思路往往失效。要实现稳定生产,关键不再是“加大剪切”,而是控制剪切能量在哪里产生、以什么方式产生。
物料工程:不只是粒径
PP高填充要做好,功夫在粉体进入挤出机之前就已开始。除了名义目数,粉体还有三项特性对工艺稳定性起决定作用。
粒径分布与吸油值
PP体系一般推荐使用D50 ≈ 2~4 μm的重质碳酸钙。超细粉体虽能提高刚性,但比表面积极大,吸油值(DOP值)大幅上升,导致熔体粘度急剧升高,常常造成主电机扭矩超限。
表面处理质量
填充量超过80%时,有效的表面处理已是必选项,而非可选项。
- 未经处理的碳酸钙与非极性PP相容性差,内摩擦大,螺杆磨损快,制品力学性能差。
- 处理良好的粉体(经硬脂酸或铝酸酯偶联剂表面处理,包覆率>98%)可显著降低体系粘度和摩擦热,是实现超高填充而不降解的物理基础。
粉体流动性
高目数碳酸钙粉体容易架桥。休止角超过约45°时,常规单螺杆喂料就不再可靠。
这类物料必须采用带垂直搅拌和破拱设计的双螺杆失重式喂料机,才能保证喂料精度和连续性。
喂料策略:为什么必须分流喂料
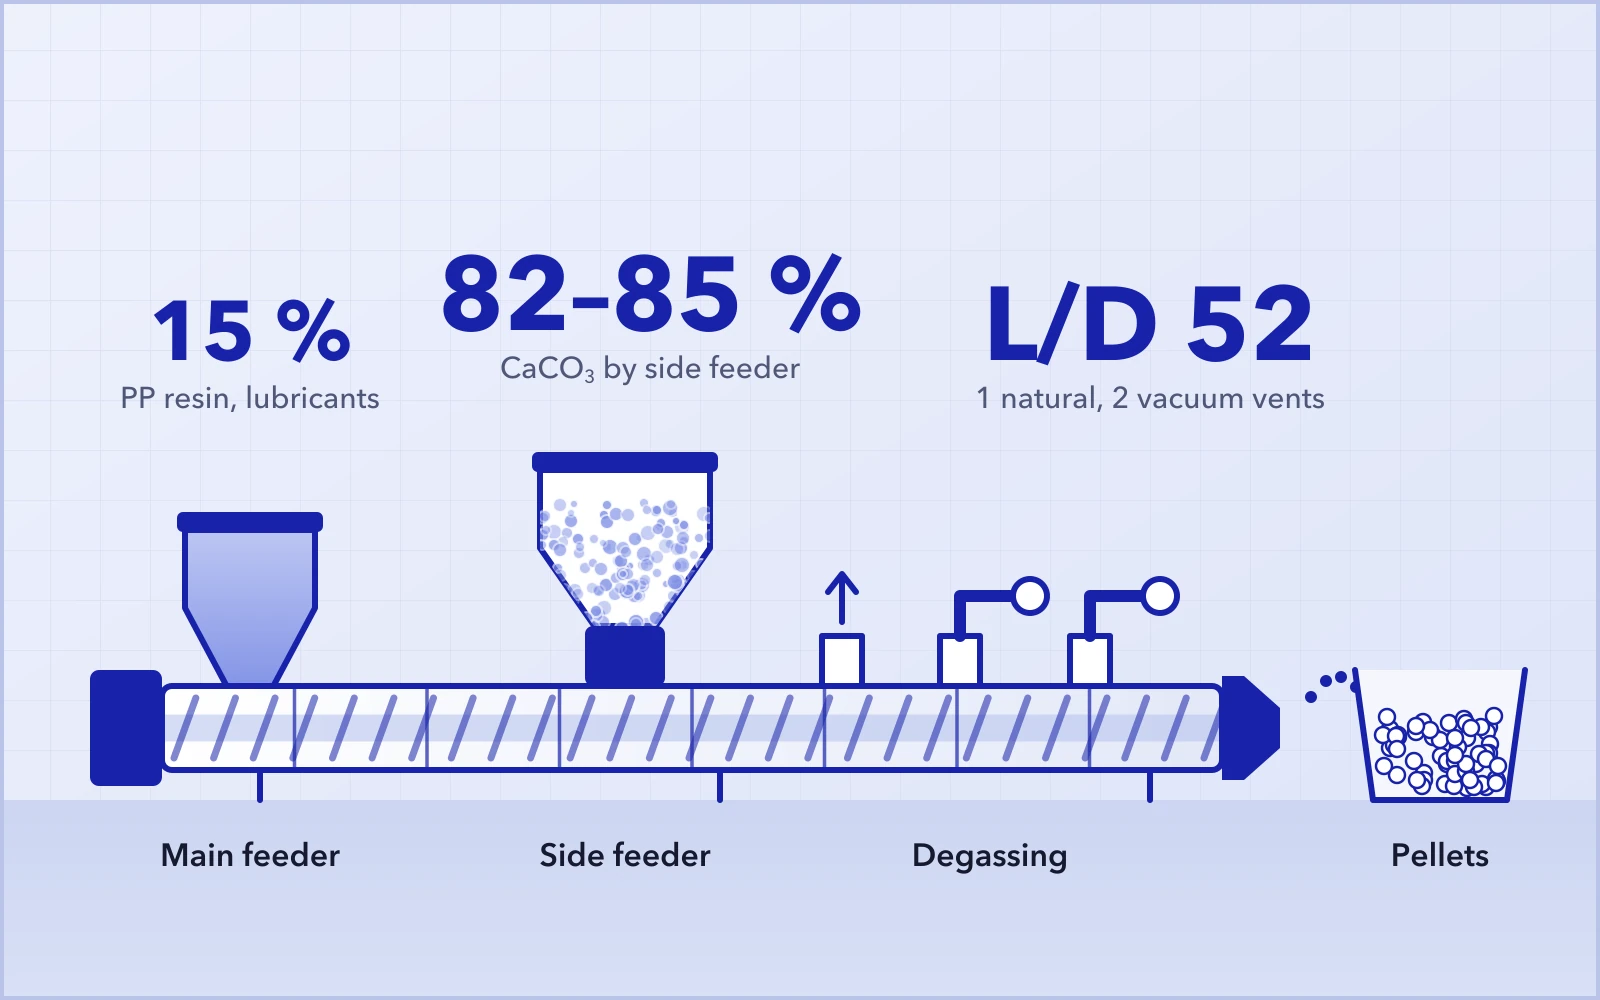
对于碳酸钙占82%~85%、其余为PP和助剂这类极端配方,把所有物料“一锅端”从主喂料口加入,是常见且代价高昂的错误。
推荐的分流喂料方案
主喂料机
- 物料:100% PP树脂+内/外润滑剂(PP蜡、EBS)。
- 工程逻辑:在粉体加入之前,先让PP完全熔融,形成连续、低粘度的载体相。提前加入润滑剂,有助于抑制下游混炼时的摩擦生热。
侧喂料机
- 物料:100%矿物填料,从机筒中段(一般为第4~5区)加入。
- 优势:此时PP已完全熔融,能迅速浸润粉体,避免矿物颗粒与螺纹元件之间发生破坏性的干摩擦。
侧喂料口的排气处理
超细碳酸钙粉体夹带的空气可超过其表观体积的70%。侧喂料机配合带排气结构的内衬,可在喂料口实现反向排气,避免压力波动和物料倒流。
螺杆设计逻辑:长径比52对PP的意义
PP的热加工窗口比PE窄,螺杆组合必须在充分分散和严格控温之间取得平衡。采用长径比52的机型,物料的加工历程更长,也更可控。
熔融段
采用大导程输送元件,配合30°/60°捏合块,使PP快速、均匀熔融,同时避免过度剪切。
混炼分散段(侧喂料下游)
- 元件:45°捏合块(KB45/5/42)及ZME/SME齿形混合元件。
- 核心原则:以分布混合为主,避免强烈的分散剪切。齿形元件反复分割、重新分布团聚体,在实现均匀分散的同时避免局部温度骤升。
- 注意:避免过多使用90°捏合块,它会显著增加剪切热,加速PP分子降解。
排气方案
长径比52可布置2~3个排气段,通常为:
- 1个自然排气口
- 2个真空排气口(真空度达到表压-0.08 MPa以下)
高效排气可去除残留空气和低分子挥发分,保证粒子致密、无气孔。
双螺杆到达极限时:三螺杆的优势
已验证的工业应用
以下数据来自越升长期运行的工业生产线,反映的是稳定量产的实际表现。
| 地区 | 配置 | 配方 | 关键参数 | 效果 |
|---|---|---|---|---|
| 中国 | 75型三螺杆(长径比52) | PP+84%碳酸钙 | 分流喂料 · 真空度-0.09 MPa | 分散优异,粒子表面光滑。 |
| 中国香港 | 75型双螺杆(长径比52) | PP+83%碳酸钙 | 800 r/min · 双真空排气 | 高产量标杆。 |
| 坦桑尼亚 | 65型双螺杆(长径比52) | PP+81.5%碳酸钙 | 失重式喂料 | 高温环境下稳定连续运行。 |
| 土耳其 | 65型双螺杆(长径比48) | PP+80%碳酸钙 | 水环切粒 | 粒子完整性和粒形得到改善。 |
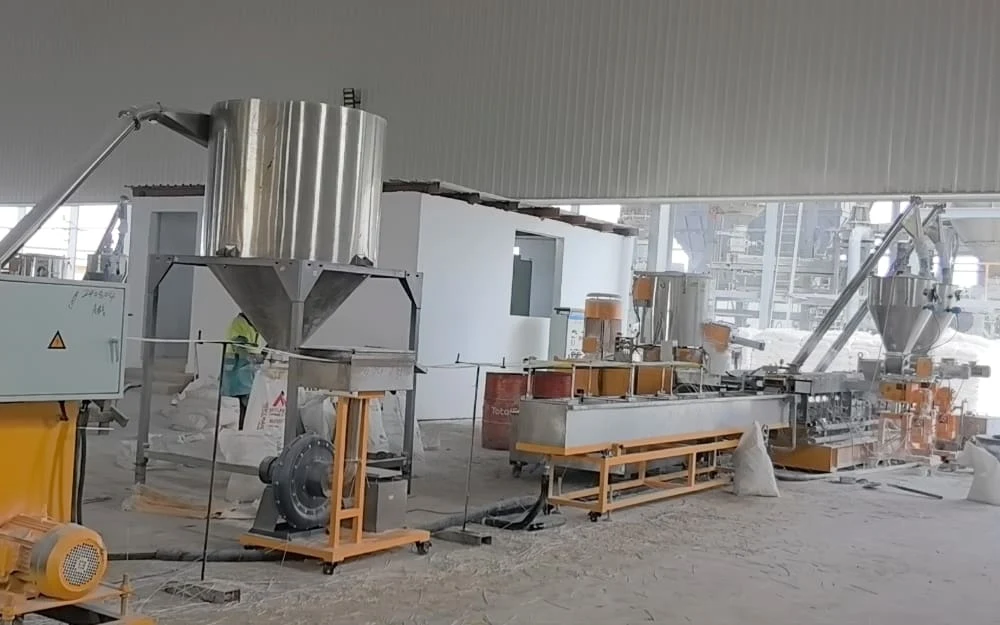
工程师答疑:PP高填充常见问题
超高填充时熔体流动速率为什么会异常升高?
这是剪切热过高导致PP热降解(断链)的明确信号。
对策减少强剪切元件(如90°捏合块),降低机筒中段温度,增加外润滑。
填充量80%以上为什么必须侧喂料?
粉体添加量极高时,单螺杆喂料无法克服空气背压。双螺杆侧喂料机可将粉体强制向前推送,同时通过带排气的衬套排出空气。
如何解决“连粒”和“拖尾”?
PP结晶快,但高填充会降低熔体强度,导致料条断裂或粘连。
对策调整水环切粒机的切刀间隙(< 0.05 mm),优化模面温度以防模孔冻堵,并确保冷却水温度不要过低(避免急冷)。
螺杆磨损太快(几个月就要更换元件),这正常吗?
用普通渗氮钢加工80%以上的碳酸钙,磨损会很快。
对策混炼区改用双金属耐磨元件(如WR13或HIP热等静压粉末冶金元件),寿命通常是普通钢的3~5倍。
粒子内部为什么有气孔?
通常是粉体夹带的空气或水分排除不充分所致。
对策确保真空度达到表压-0.08 MPa以下,利用长径比52延长自然排气,并检查侧喂料排气口是否堵塞。
三螺杆(SAT-T)相比双螺杆的具体优势是什么?
最主要的优势是“低温分散”。
说明PP对热敏感,三螺杆多出的啮合区使其能在更低的转速和熔体温度下达到同等分散效果。如果保持PP分子量至关重要,三螺杆是理想方案。
结语:PP高填充是一项系统工程
PP超高填充共混改性,单靠提高扭矩解决不了问题,需要粉体特性、喂料策略、螺杆几何结构和温度控制协同优化。
依托高扭矩平台、大长径比设计和针对具体应用的螺杆组合,填充量80%~85%的PP稳定共混改性,就能成为可控、可重复的工业化工艺。