项目背景与要求
聚酰胺熔体对水分敏感:加工温度下残留的水分会引起水解,使黏度下降,颗粒也容易出现气泡。这条线的物料以粉料加入,生产现场有气体和粉尘双重防爆要求,设计时重点考虑了以下几点:
脱水量大
挤出过程中要脱除2~3%的水分,挤出造粒后颗粒含水率在0.6%以下。
粉料喂料
粉料堆积密度约0.7 g/cm³,加料要连续稳定,不能架桥断料。
双重防爆
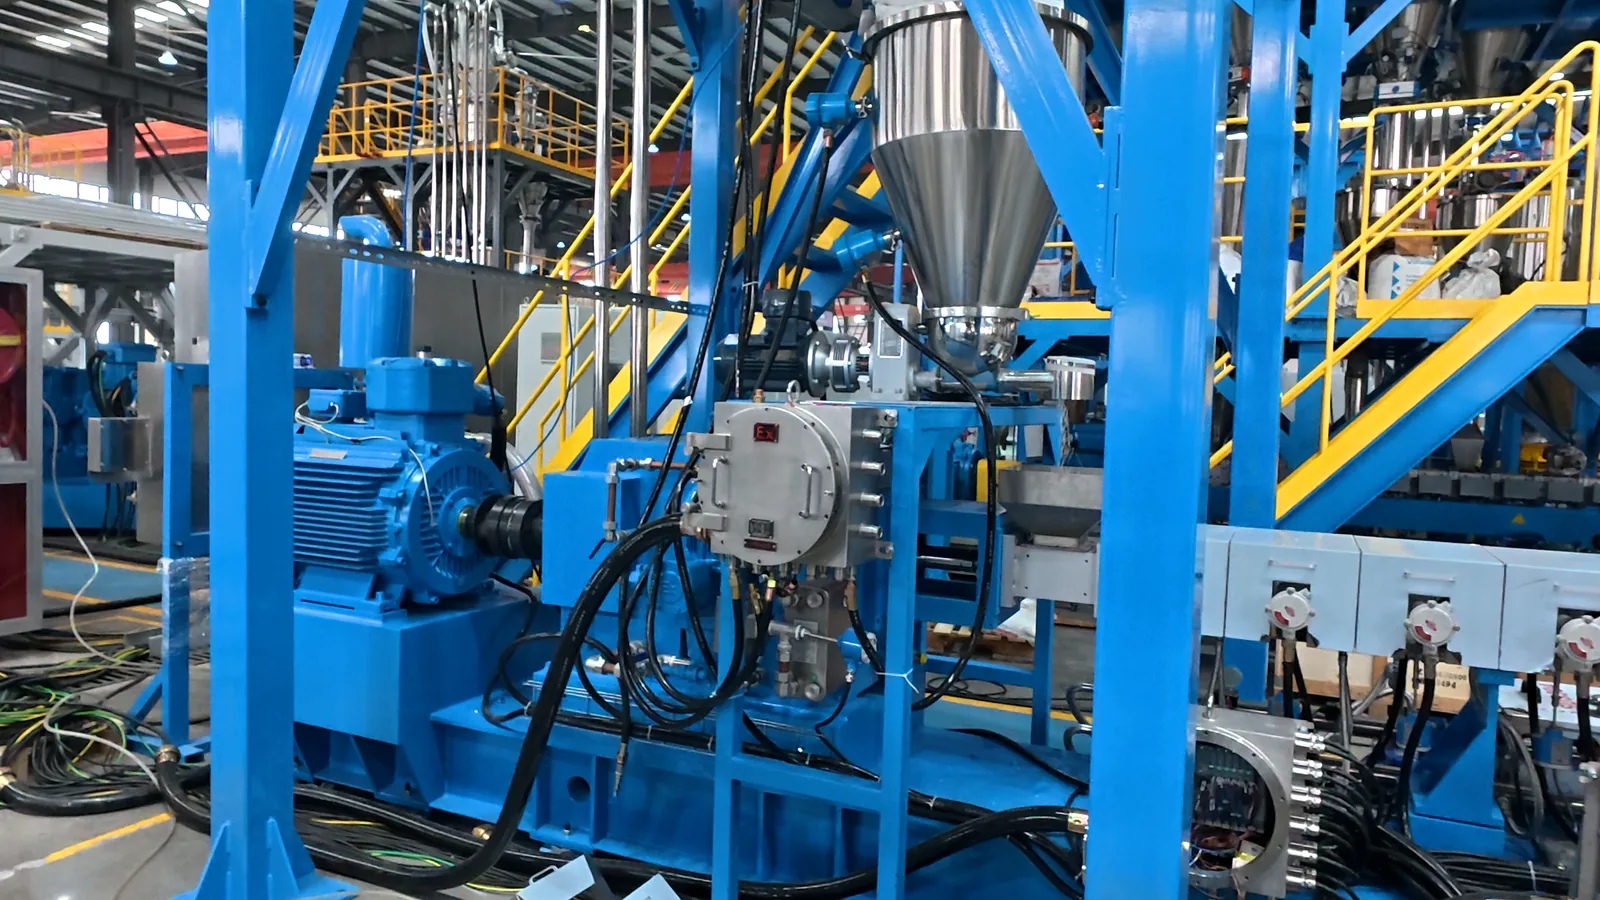
电气设备按Ex d IIC T4 Gb和Ex tb IIIB T200℃ Db设计,同时满足气体和粉尘防爆。
远程控制
现场PLC操作,同时可由工厂DCS远程操作和监控。
工艺流程
- 粉料上料
- 双螺杆喂料
- SAT75双螺杆挤出
- 四段真空脱挥
- 液压换网
- 9孔拉条机头
- 喷淋网带冷却
- 拉条切粒
- 称重包装
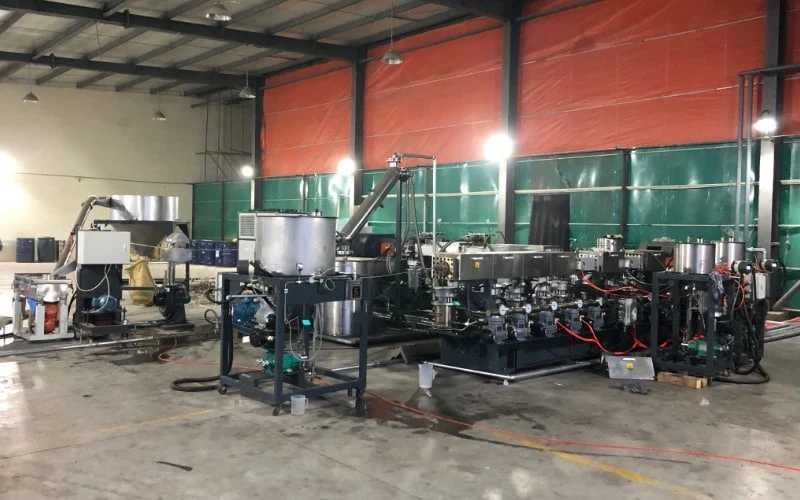
粉料由真空上料机送入3 m³原料仓,经双螺杆喂料机定量加入SAT75双螺杆挤出机,熔融塑化后依次经过四个真空排气段,脱除水分和挥发物。熔体经液压板式换网器过滤,从9孔拉条机头挤出,在不锈钢网带上喷淋冷却、风刀吹干后进入切粒机。颗粒经振动筛分级,由真空上料机送入成品料仓,最后称重包装。
关键配置与设计思路
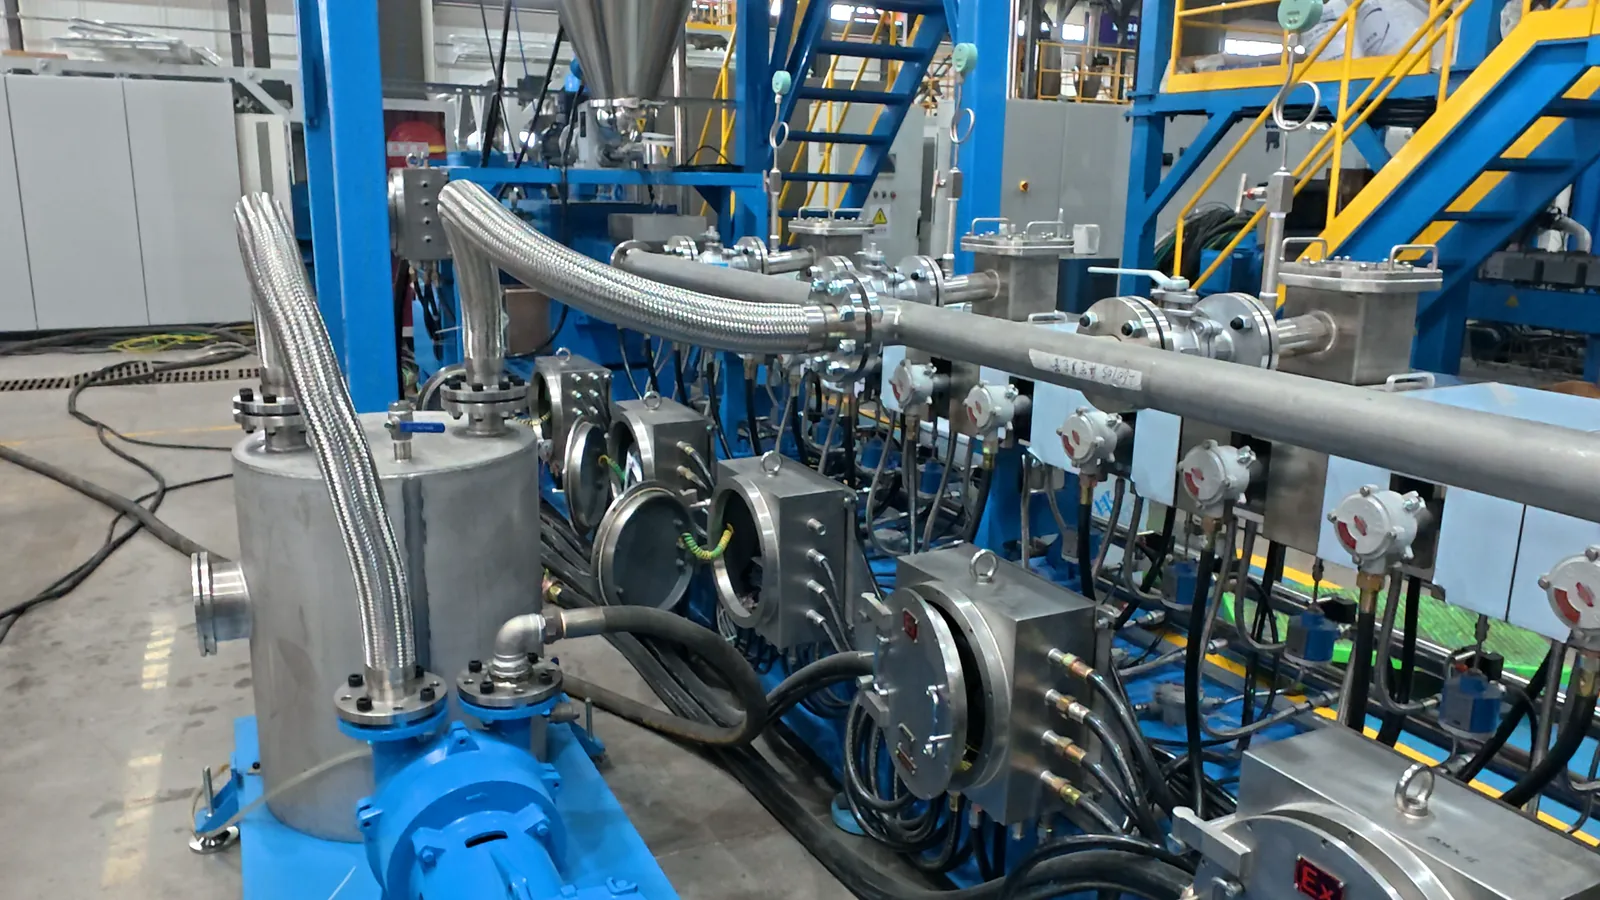
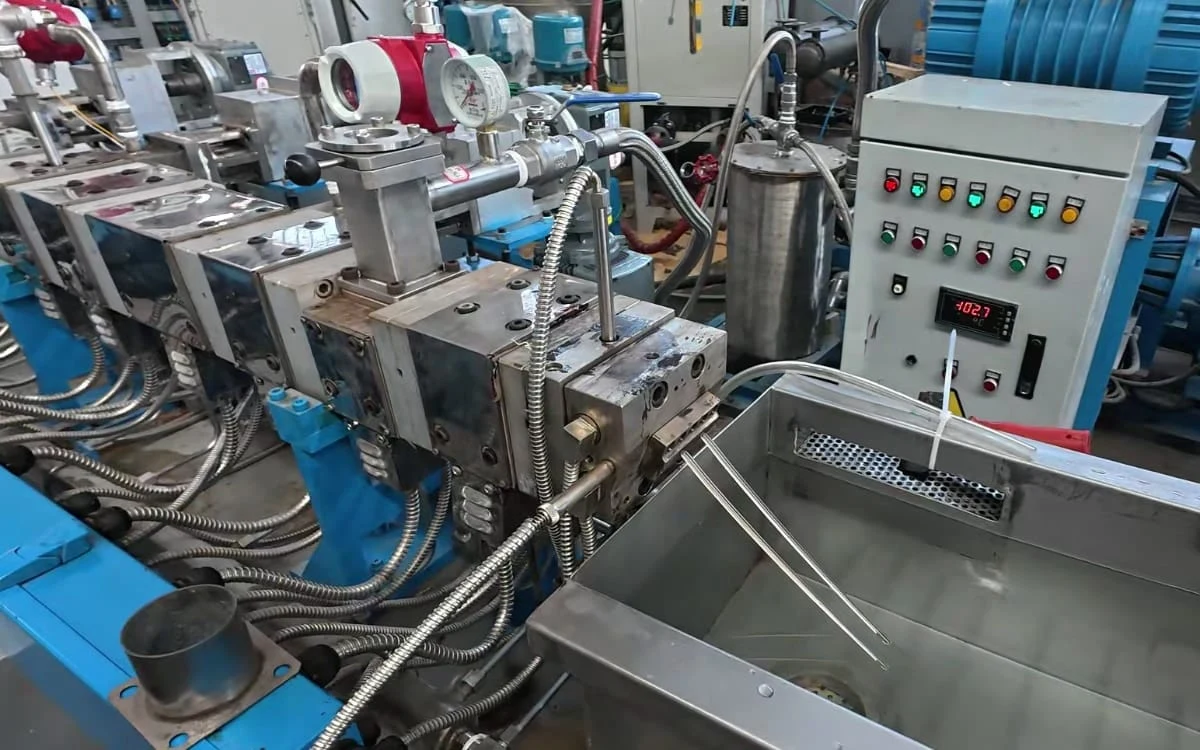
长径比64,四段真空脱挥。长径比64的机筒配合较低的螺杆转速,熔体在机筒内停留时间更长、表面不断更新,水汽有足够的时间逸出。四个排气口并联接入真空系统,每个排气口都配手阀,可以分别调节真空度,例如前段先排出大量水汽,后段再提高真空度。抽出的水汽先进入冷凝罐,再由7.5 kW水环真空泵排出。
粉料喂料。3 m³原料仓配气动仓壁振动器防止架桥,并设高低料位报警;双螺杆喂料机与原料仓联锁自动补料,与主机联锁保护:喂料机故障时主机延时停机,主机停机时喂料机立即停止。
防爆主机。主电机为75 kW防爆交流电机,螺杆转速30~300 r/min,施耐德变频调速,主机配带自动脱开功能的安全联轴器。
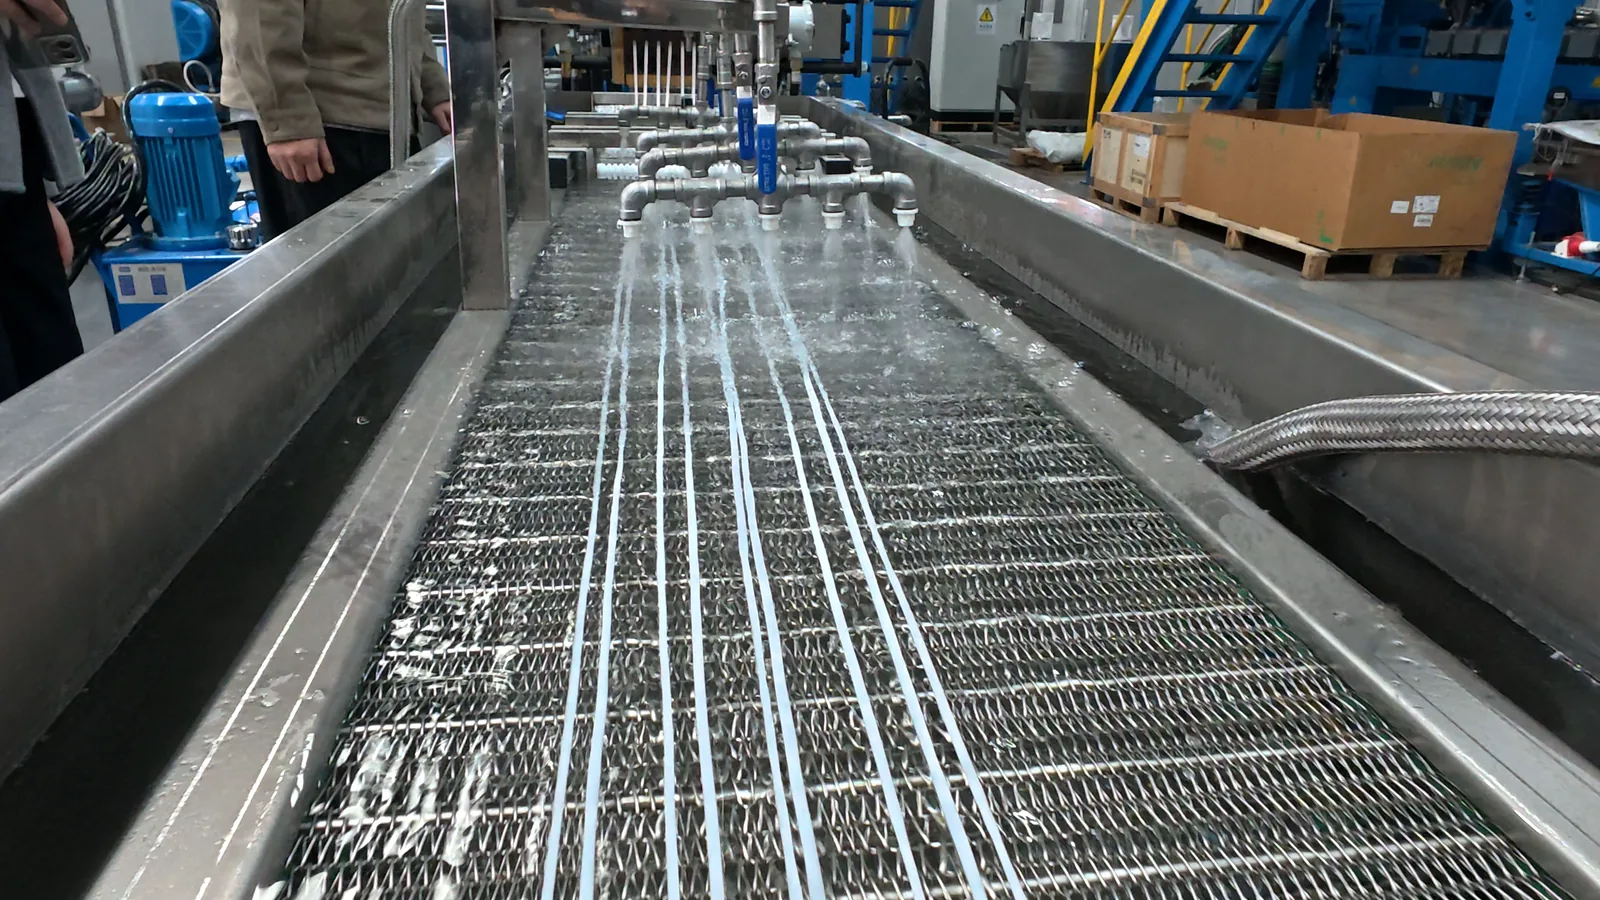
喷淋网带拉条冷却。料条从机头落入水冲槽,由6 m长的不锈钢网带托着前进,喷淋段长3 m,网带速度10~75 m/min可调;后段配两组风刀和四台轴流风机吹干表面水分。
切粒、筛分与包装。切粒机产能300 kg/h,颗粒规格约Φ3 × 3 mm;三层振动筛分出连粒和碎屑;两个3 m³成品料仓上下串联,自动放料至包装机,按25 kg或50 kg一袋称重包装。
PLC + DCS控制。西门子S7-1200 PLC集中控制,触摸屏实时显示温度、压力、真空度、料位、电流和设备状态;所有工艺联锁和顺序启停由PLC完成,并可接入工厂DCS远程操作。
项目视频
出厂试机
这条生产线发货前在越升工厂进行了试机,从喂料到装袋全流程连续运行:四段真空排气工作正常,熔体从9孔机头挤出连续的料条,经喷淋网带冷却和风刀吹干后进入切粒机切粒,成品经料仓送至包装机称重装袋。
适用范围
多段真空脱挥配合喷淋网带拉条切粒的配置,同样适用于:
- 其他对水分敏感、对颗粒含水率有要求的工程塑料,如各类聚酰胺和聚酯
- 反应挤出,需要在挤出过程中排出副产物或残留单体
- 共混时会释放气体或挥发物、对颗粒气泡和气味有要求的配方
- 熔体强度较低、料条较脆,不适合长水槽拉条的物料
排气段数量、长径比和冷却方式需要根据物料和产量确定。更多脱挥工艺方案见脱挥挤出解决方案,拉条切粒配置见水冷拉条切粒系统。
同类项目还可参考:防爆型SAT65双螺杆挤出机(PLA/PETG/ABS共混改性)、SAT95双螺杆PA废丝回收造粒线,以及石化脱挥项目24小时连续试机。
常见问题
半芳香族聚酰胺造粒为什么要做真空脱挥?
答:聚酰胺熔体对水分敏感,熔体中的水分在加工温度下会引起水解,使分子量和黏度下降,颗粒也容易出现气泡。需要脱除的水分越多,越需要多段脱挥:每个排气口只能带走一部分水汽,沿机筒设置多个排气段,再配合足够的停留时间,才能把颗粒含水率降到要求以下。
粉料喂料需要注意什么?
答:粉料容易架桥、断料。喂料一波动,熔体在排气段的充满程度就会变化,脱挥效果随之波动,料条也容易粗细不匀甚至断条。所以粉料线要在输送、储存和加料几个环节都保证连续稳定,并让喂料机和主机联锁,避免断料空转或堵料。
为什么用喷淋网带,而不是传统的长水槽?
答:长水槽拉条要把料条拉着穿过水槽,料条较脆或熔体强度较低时容易断条,开机引条也费事。喷淋网带由网带托着料条前进、上方喷水冷却,料条受力小,引条也方便。
这条生产线的主要配置是什么?
答:SAT75同向双螺杆挤出机,长径比64,75 kW防爆主电机;四段真空排气脱挥;液压板式换网器;9孔拉条机头配喷淋网带冷却、风刀和拉条切粒机;振动筛、成品料仓和称重包装;西门子PLC控制,可接入工厂DCS;整线按Ex d IIC T4 Gb和Ex tb IIIB T200℃ Db双重防爆设计;产量150~200 kg/h。
您的物料需要脱挥,或对颗粒含水率有要求吗?欢迎联系越升团队,告诉我们物料、目标产量和颗粒指标,我们为您配置合适的生产线。
请告诉我们您的物料、配方和目标产量。
- 01工艺评估
- 02工程师沟通
- 03生产线方案