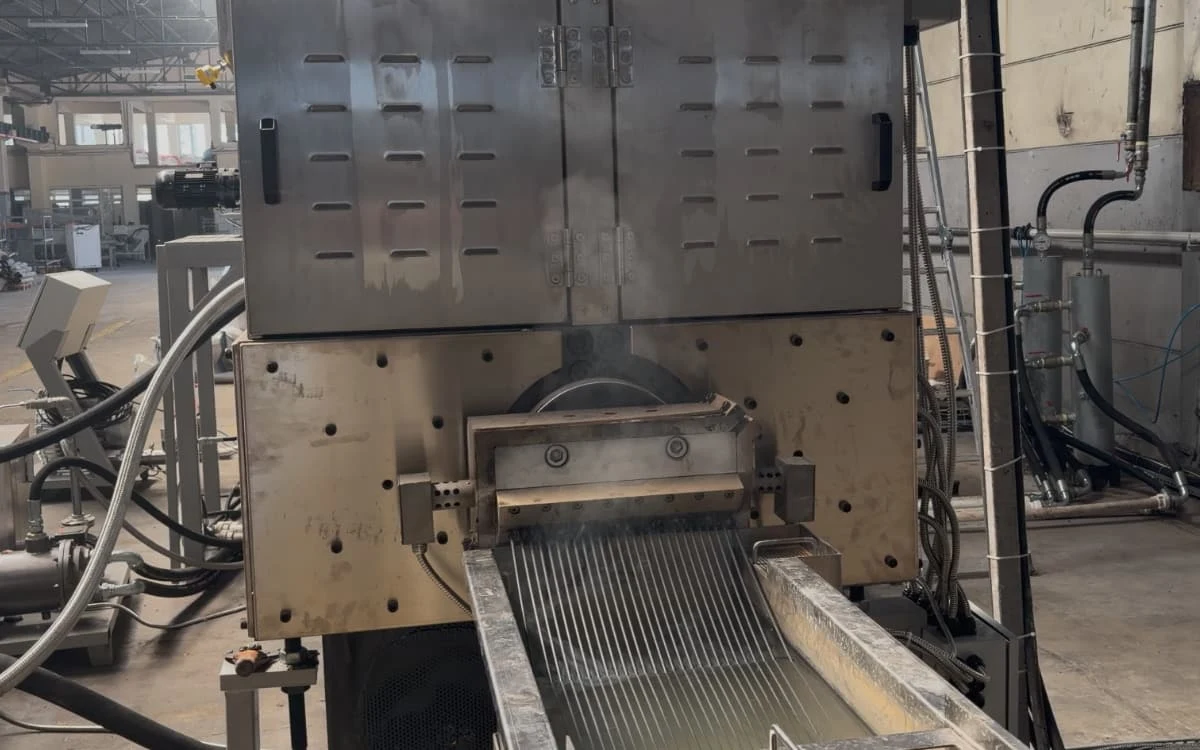
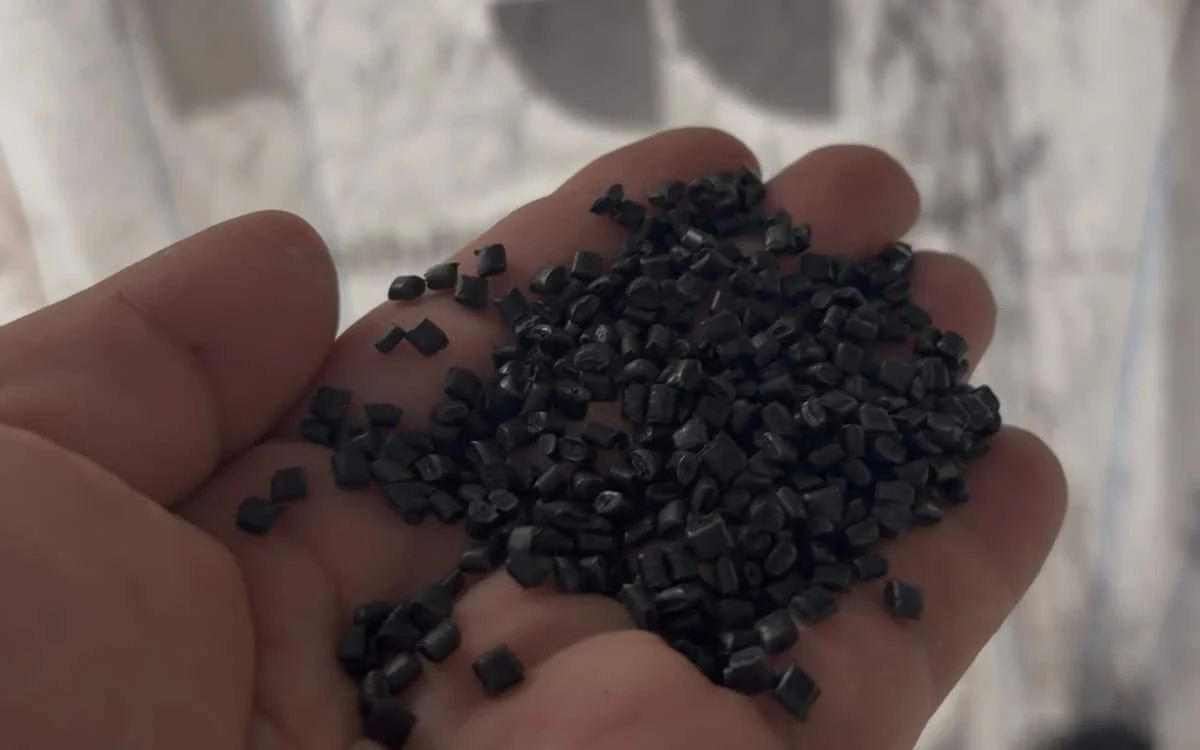
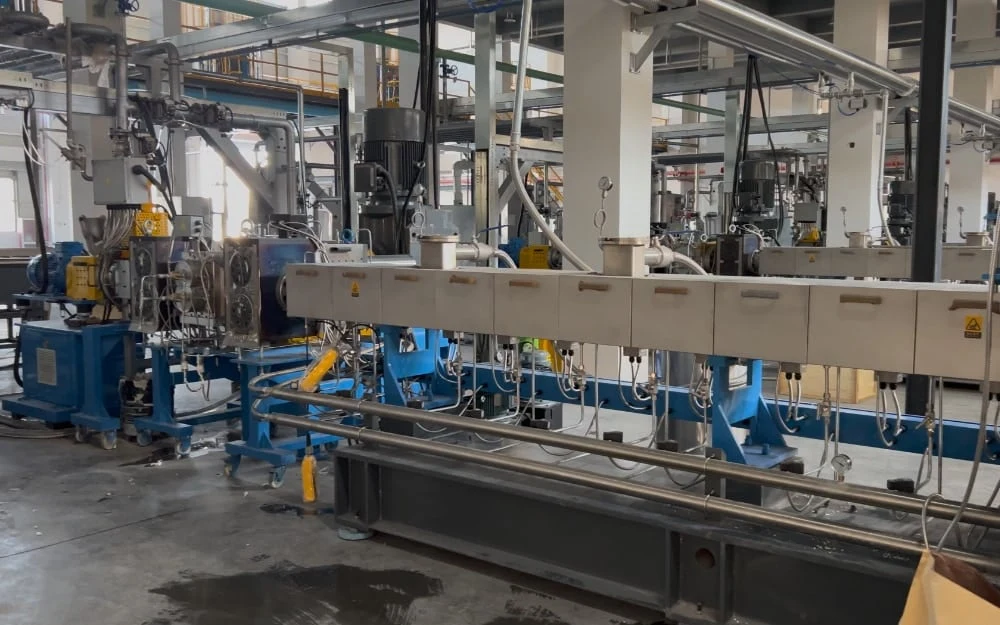
本案例介绍越升在欧洲某客户工厂商业运行的一条SAT110双螺杆生产线。生产线通过连续添加新料PP和助剂,将70%玻纤的PP UD带(单向带)边角料改性至理论目标约30%玻纤,商业生产产量600 kg/h;另一种纯PP碎片造粒工况的产量可达1000 kg/h。
生产工况
| 参数 | 工况1:高玻纤PP边角料稀释改性 | 工况2:纯PP碎片造粒 |
|---|---|---|
| 物料 | PP UD带边角料 + 新料PP + 助剂 | 100%纯PP碎片 |
| 初始玻纤含量 | 70% | 无明显玻纤 |
| 堆积密度 | 296 g/L | 400 g/L |
| 粒径 | 筛分样品中0~5 mm粒级占64.7%,5~10 mm粒级占25.4% | < 15 mm |
| 工艺目标 | 理论目标约30%玻纤 | 连续熔融造粒 |
| 产量 | 600 kg/h | 1000 kg/h |
主要加工难点
堆积密度与喂料连续性
高玻纤工况下,物料堆积密度低(296 g/L),0~5 mm的细小颗粒占比高,采用常规重力喂料时容易架桥,喂料量波动。
磨蚀磨损
70%的玻纤含量在挤出塑化过程中会对机筒和螺纹元件造成磨蚀磨损。
配方调整与混合
理论玻纤比例通过高玻纤边角料与新料PP的计量配比来调整。双螺杆挤出机负责连续塑化和混合,需要在塑化、混合、玻纤保长和温升之间取得工艺平衡。
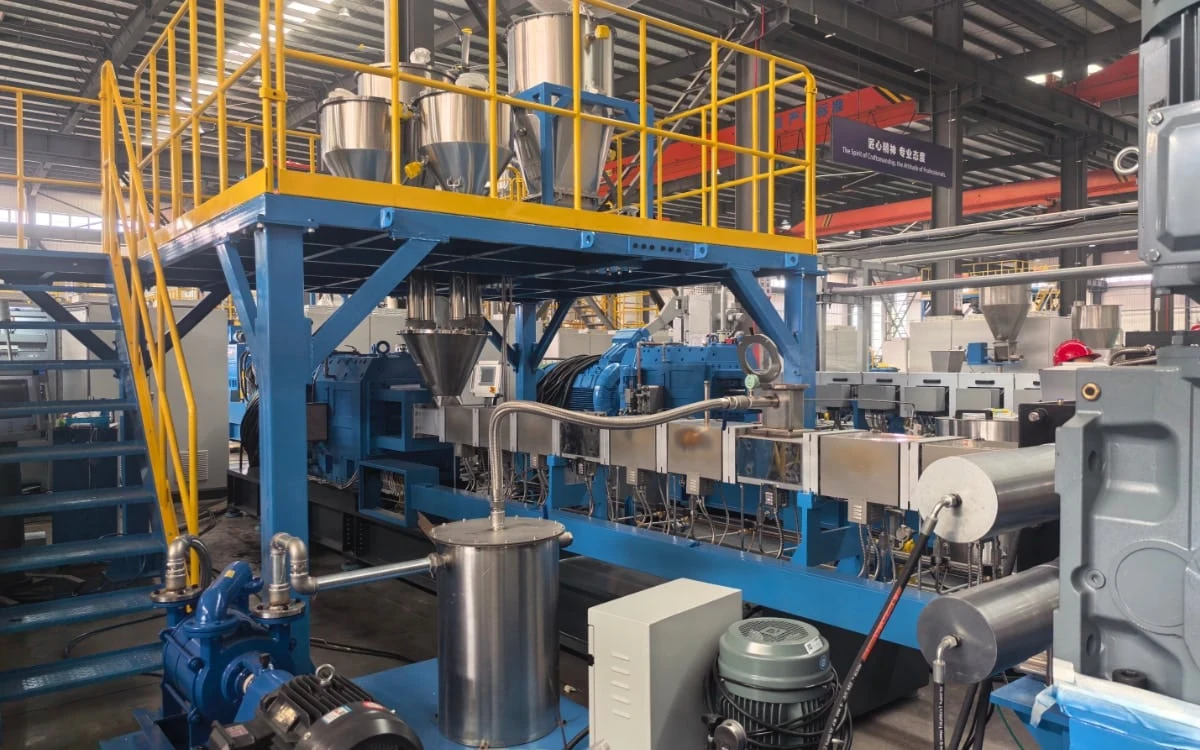
生产线配置
- 强制喂料系统
- SAT110双螺杆挤出机
- 熔体过滤
- 冷却水槽
- 拉条脱水装置
- 拉条切粒机
- 振动分级筛
- 料仓
核心配置解析:
- 强制喂料系统:以机械力输送低堆积密度的边角料,减少架桥和喂料量波动,保持连续喂料。
- 耐磨配置:针对高玻纤含量带来的磨蚀磨损,机筒采用耐磨衬套,承受磨蚀载荷的关键螺纹元件也采用耐磨配置。
- 切粒与分级:粒子经水冷拉条切粒和脱水后进入振动分级筛,分离出细粉、连粒和尺寸不合规格的粒子,提高成品粒径的一致性。
生产视频
项目成果
SAT110生产线已在欧洲客户工厂投入商业生产。随附视频摄于客户生产现场,展示了生产线的商业运行状态。
- 高玻纤PP UD带边角料稀释改性时,新料PP和助剂连续计量加入,生产线的商业生产产量为600 kg/h。
- 100%纯PP碎片造粒工况下,生产线的商业生产产量达到1000 kg/h。
生产线配置的强制喂料系统和积木式双螺杆结构,同样可以加工低堆积密度的PE/PP薄膜和片材边角料,实际产量取决于薄膜的具体形态和堆积密度。
常见问题
堆积密度296 g/L的PP UD带边角料为什么需要强制喂料?
这种物料堆积密度低,0~5 mm的细小颗粒占比高(64.7%),用常规喂料系统时容易架桥,喂料量波动。强制喂料系统依靠机械推力,有助于保持连续喂料。
如何减轻高玻纤物料造成的磨损?
为减轻高玻纤含量造成的磨蚀磨损,挤出机采用耐磨机筒衬套,并对承受较高磨蚀载荷的关键螺纹元件采用专门的耐磨配置。
如何把70%的玻纤含量调整到理论目标约30%?
生产中,通过喂料系统按配方向高玻纤边角料中连续计量加入新料PP和助剂。成品的实际玻纤含量应通过实验室灰分测试或其他合适的检测方法确认。
两种工况的产量为什么分别是600 kg/h和1000 kg/h?
两种产量对应不同的物料堆积密度、配方、计量要求和加工负荷。高玻纤工况既要稳定喂入低堆积密度的边角料,又要连续计量并混入新料PP;纯PP碎片工况则相对简单。因此,同一台SAT110挤出机在两种工况下的稳定产量不同。
这条生产线能否加工PE/PP薄膜或片材边角料?
可以。生产线配置的强制喂料系统能有效解决低堆积密度物料的喂料难题,结合积木式双螺杆设计,可加工PE/PP薄膜和片材边角料。实际产量取决于物料的具体形态和堆积密度。
请告诉我们您的物料、配方和目标产量。
- 01工艺评估
- 02工程师沟通
- 03生产线方案