1500 kg/h PP回收造粒解决方案:印度SAT110双螺杆生产线顺利通过出厂验收
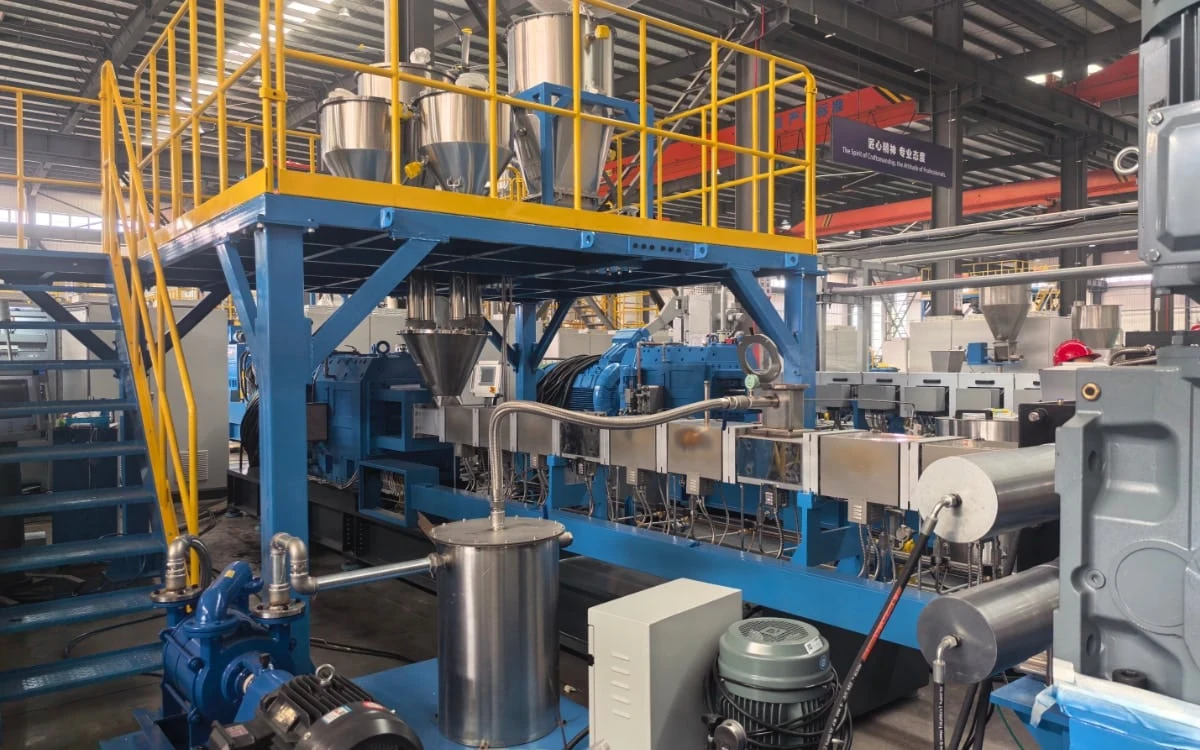
SAT110双螺杆水下切粒生产线,将PP回收破碎料与PP新料、助剂共混改性,产量约1500 kg/h。
项目背景
印度塑料回收与改性市场增长迅速。这套方案针对客户的核心生产难题定制:在大产量下,把PP回收破碎料与PP新料以及多种液体/粉体助剂均匀共混。
再生塑料本身存在堆积密度不稳定、含水率高、熔体流动速率(MFR)波动大等先天不足,而客户要求产量达到约1500 kg/h,因此需要一套高端挤出系统:塑化剪切强、脱挥彻底、过滤精度高,切粒系统还要能适应物料变化。
物料特性与难点
PP回收破碎料加工不稳定
再生料容易夹带水分和杂质,在加料段架桥;熔体流动速率(MFR)不稳定,直接造成机头压力大幅波动,严重影响粒子均匀性。
多组分分散混合的难点
PP新料与新加入的助剂(包括液体助剂)粘度差异大,需要非常精确的螺杆组合,提供充分的分布混合和分散混合,防止助剂团聚。
熔体过滤难题
再生塑料含有未熔颗粒或无机杂质,若不能有效拦截,极易堵塞模板微孔,导致水下切粒刀片崩刃。
越升解决方案
强劲的主机驱动配置
主机为SAT110双螺杆挤出机,采用L/D=40的经典长径比,配西门子500 kW IE3高效电机。转速范围60~400 r/min,可按不同的改性PP配方灵活调节剪切速率。
精密过滤与稳压
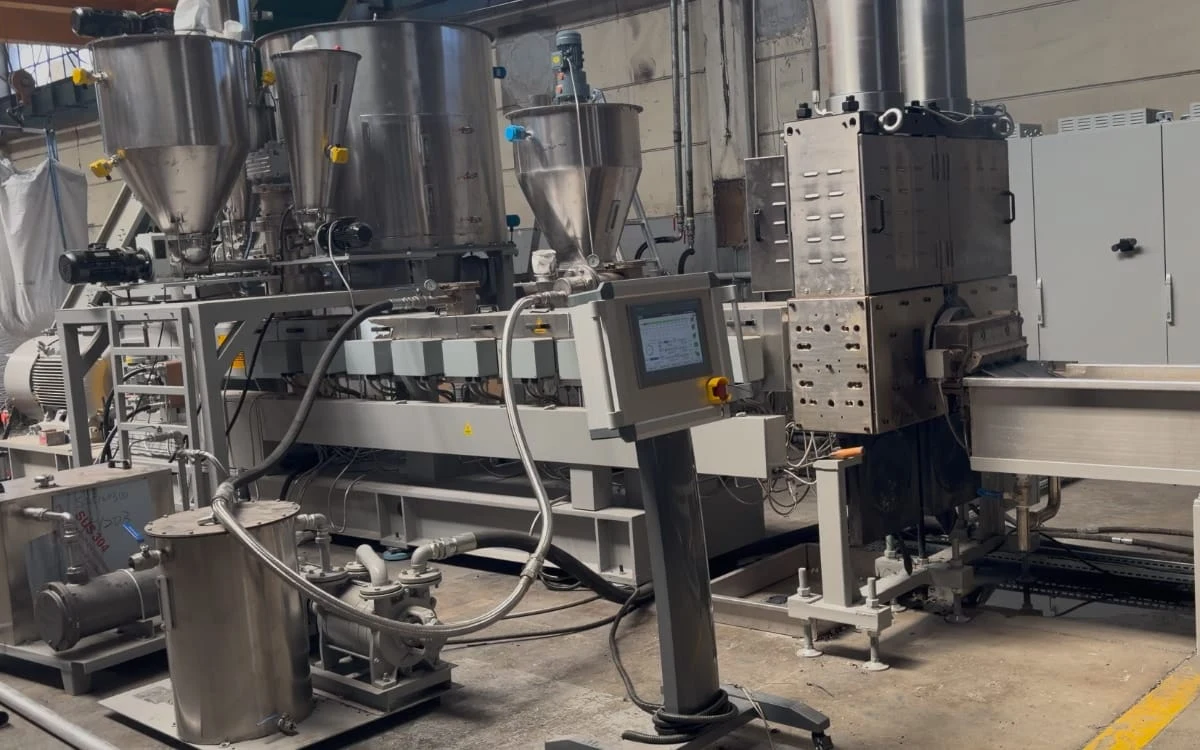
配置双柱不停机换网器,过滤面积达3000 cm²,能有效拦截再生料中的杂质。此外集成排量1000 cm³的熔体泵和闭环反馈控制系统,使过滤后的熔体压力重新稳定,出料无脉动。
高效脱挥与液体注入
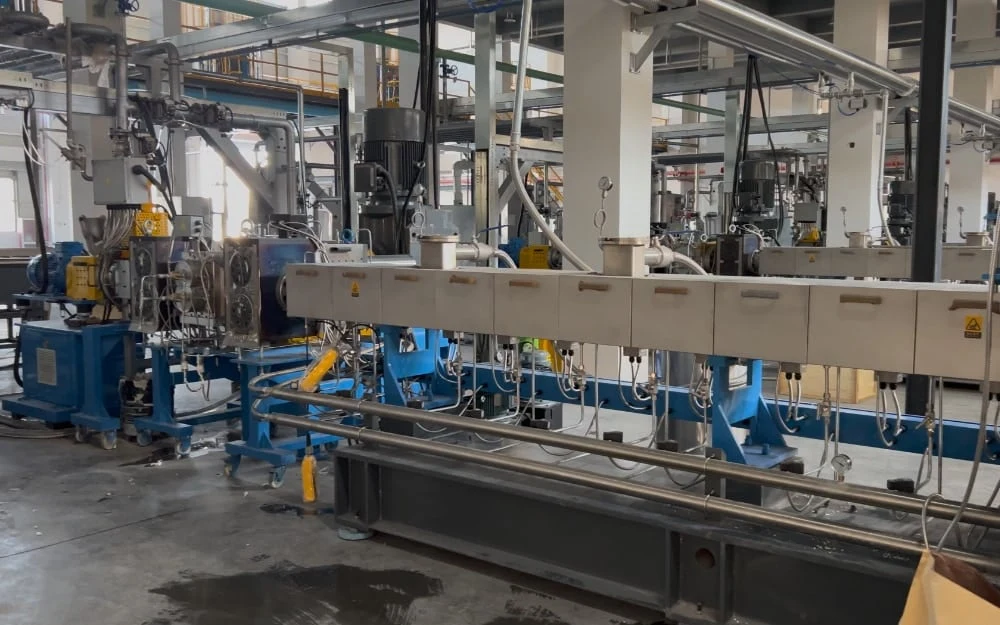
第5节和第8节机筒设多级真空排气口,配两级水环真空泵,彻底抽除挥发分和水分。变频液体注入系统确保助剂按比例精确加入。
高性能水下切粒系统
采用高端水下切粒机,配15 kW变频电机和液压自动进刀装置。耐磨合金钢模板加真空淬火高速工具钢刀片,切粒稳定,粒子呈规整的球形。
针对上述难点,越升在SAT110(长径比40)生产线的验收测试中,展示了以下几项针对性配置:
项目视频
概要
经越升工程团队严格的出厂验收(FAT),该生产线稳定达到1500 kg/h的产量目标。加工含破碎料的复杂配方时,熔体压力波动极小;水下切出的粒子大小均匀,无拖尾、无粘连,脱水后的物料完全满足客户高端注塑应用的要求。
目前该系统已通过验收,即将发往印度,为客户在全球扩大产能提供有力支撑。
常见问题
PP改性配方中含再生料时,如何选择最合适的切粒系统?
答:推荐采用水下切粒系统。不同批次再生料的熔体粘度和熔体强度不一致,采用传统拉条切粒时,料条在水槽中牵引时容易频繁断条。水下切粒则在高温熔体刚出模板的瞬间,由旋转刀片在恒温水室中直接切断,彻底消除断条风险。切出的粒子呈圆形(球形或扁圆形),流动性更好,大大提高下游注塑客户的喂料稳定性。
加工含水量高、杂质多的PP回收破碎料时,如何解决制品“气泡”和“发黄降解”问题?
答:核心对策是多级强力脱挥加精细温控。我们在主机特定机筒段设计了多个真空排气室,连接大功率两级水环真空泵(15 kW),形成高真空,迅速抽除水分和低分子降解产物。同时,西门子PLC闭环精确控温,防止机筒内局部过热,有效杜绝发黄和气孔。
这类大产量回收改性SAT110系统,为什么必须配“熔体泵”?
答:双螺杆挤出机是出色的混炼设备,却不是理想的建压泵。加工含破碎料的配方时,喂料波动会导致前端建压不稳。串联熔体泵后,双螺杆不再承担高压出料的负担,可以专注于混炼;由熔体泵接力,以稳定、无脉动的高压把物料送入水下切粒机头。这是保证粒径均匀、防止模孔局部堵塞的根本措施。
印度常年高温,满负荷连续运行时,如何防止水下切粒水温过高,并保证刀片寿命?
答:针对高温环境,我们为水循环系统配置了1450 L大容量水箱和11 kW强力循环水泵,保证冷却水流量充足、热缓冲能力足够。切粒部分,机头采用定制耐磨合金钢模板,配12刀切粒机,由15 kW电机驱动,转速3000 r/min。系统还配有液压换向开车阀。这些硬件配置共同保证了连续高负荷运行下的切粒稳定性和系统寿命。
请告诉我们您的物料、配方和目标产量。
- 01工艺评估
- 02工程师沟通
- 03生产线方案