项目背景
在中东地区(如沙特阿拉伯),管材、薄膜和注塑制品生产商经常添加无机填料,以优化聚合物性能、控制综合成本,因此PP、PE基碳酸钙填充母粒在当地需求旺盛。
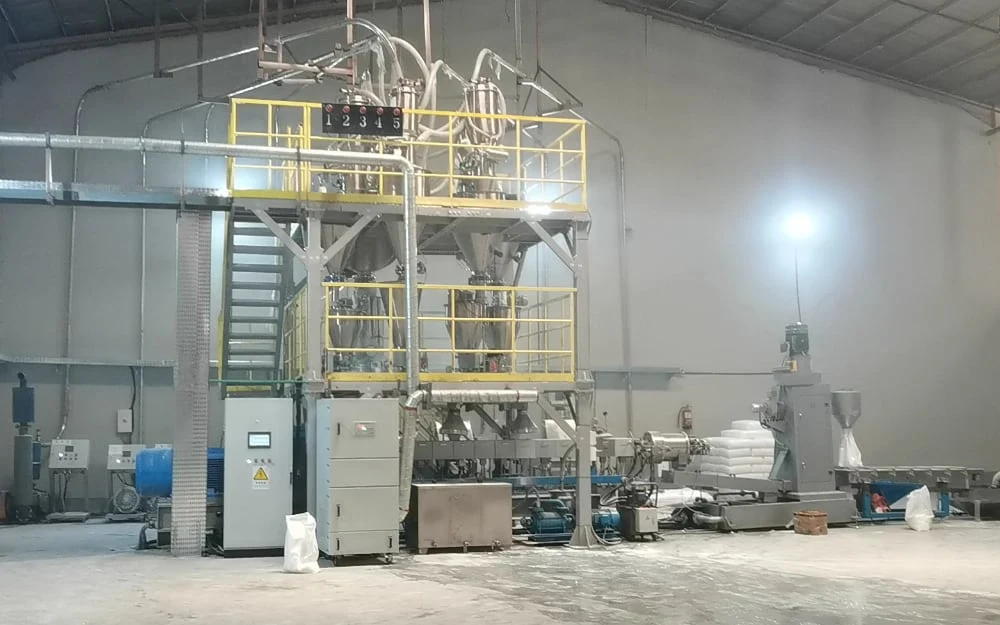
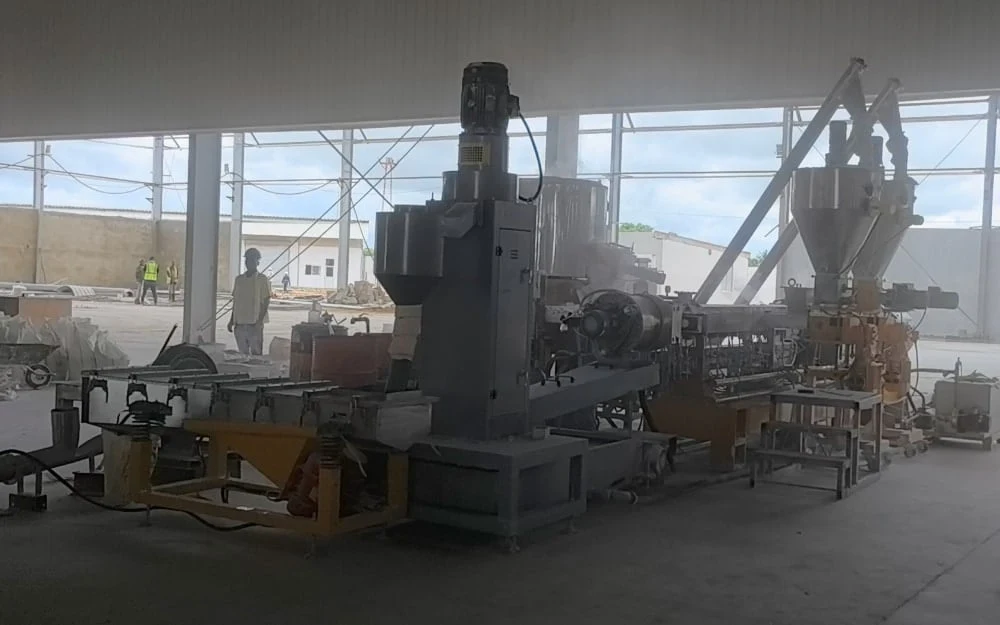
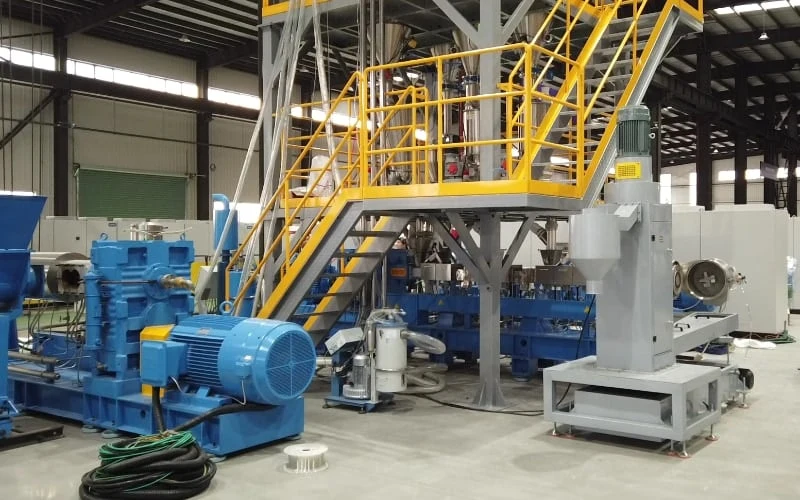
近期,越升为一家沙特客户顺利完成了SAT75双螺杆挤出生产线的出厂验收(FAT)。项目的核心技术目标,是在均聚PP基体中实现70%的碳酸钙填充量,同时满足900~1000 kg/h的产量要求。为此,客户选择了越升高配置的碳酸钙填充母粒挤出机方案。
项目亮点
产量验证
在PP+70%碳酸钙配方下,出厂验收(FAT)达到项目目标产量,测试期间最高达到1000 kg/h。
配方适应性
经过相应的工艺调整,这台填充母粒设备还可满足客户今后生产PE+碳酸钙改性料的需要。
喂料稳定性
配置专为低堆积密度粉料设计的X型双螺杆失重式喂料机,有助于提高粉料连续喂料的稳定性。
真空排气
配备7.5 kW双级水环真空系统,帮助排出大量粉料带入的空气和水分。
技术分析与系统配置
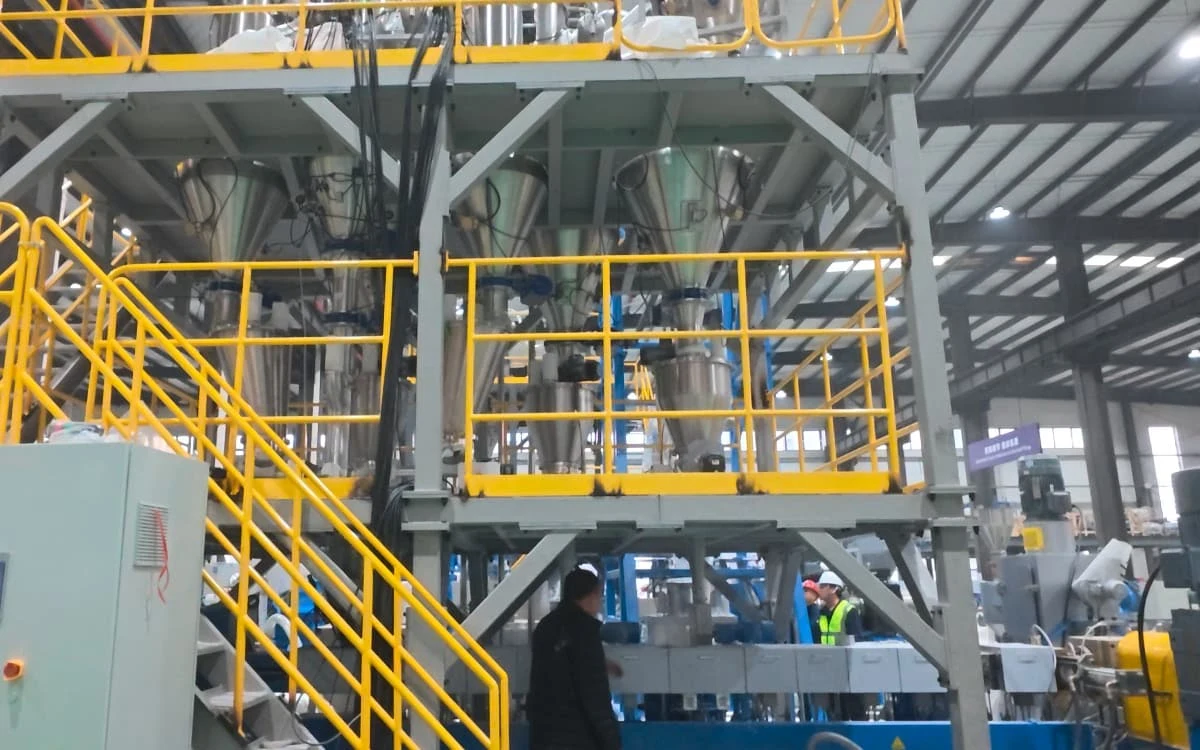
高填充PP+碳酸钙体系挤出时,粉料能否稳定喂入,往往是决定整线产量的关键。为提高粉料加入效率和整体喂料稳定性,越升在本系统中采用分流喂料设计:聚合物粒子经真空上料机进入主喂料口;占配方70%的碳酸钙粉料由X型双螺杆失重式喂料机计量,再经CWJ-63侧喂料机加入下游机筒段。这样设计有助于粉料融入已熔融的聚合物相,便于后续浸润和分散。
塑化与混炼段方面,考虑到目标产量以及将来可能的物料兼容需求,这条越升碳酸钙改性生产线采用了52:1的加长长径比。加长的长径比为下游喂料、分散混合和排气布置提供了足够的工艺长度,使设备能够选用合适的剪切与捏合元件,将碳酸钙粉体分散到基体树脂中。如需进一步了解如何借助双螺杆挤出技术优化高填充改性料的螺杆组合,可参阅技术文章:PP碳酸钙填充挤出机设备配置与工艺指南。
同时,考虑到日后可能切换生产PE+碳酸钙,设备采用模块化螺杆设计和多区独立温控系统,经工艺调整即可适应不同基体树脂,从而扩大这条共混改性生产线的应用范围。
此外,为保证出料前的熔体质量,下游段配置了真空排气模块。配合适用于高填充、低熔体强度物料的模面/水环切粒系统(WRP1000),设备在出厂验收(FAT)期间以600 r/min的螺杆转速运行。粒子外观和分散性能经现场验证,符合项目验收目标。
项目视频
常见问题
这台填充母粒设备为什么选用52:1的长径比?
答:高填充PP或PE碳酸钙改性料通常会考虑更大的长径比,具体取决于配方、目标产量、排气要求和螺杆设计。在本项目中,52:1的长径比提供了足够的下游长度,可设置侧喂料区和真空排气区,同时为聚合物浸润、混合大量粉体留出充分的加工窗口。
这台设备能否同时生产PE和均聚PP填充母粒?
答:可以,但需视配方、温度曲线、螺杆组合和目标产量要求而定。本项目出厂验收(FAT)验证的是均聚PP配方;越升SAT75双螺杆挤出机采用模块化设计,经相应工艺调整后,生产线也可用于PE(聚乙烯)+碳酸钙母粒的共混改性。
在这一高填充应用中,侧喂料机的主要作用是什么?
答:大量轻质碳酸钙粉如果直接从主喂料口加入,由于粉体流动性差且夹带空气,会降低喂料效率和稳定性。侧喂料机把粉料加到更下游、聚合物已熔融的位置,有助于提高粉料加入效率和整体喂料稳定性,夹带的空气还可经自然排气口向后排出。
为什么选用模面/水环切粒,而不是传统的拉条切粒?
答:聚烯烃(PP或PE)填充70%碳酸钙后,改性料的熔体强度通常会下降,传统拉条切粒有断条风险,操作难度大。模面/水环切粒系统在模面直接切断熔体,省去了拉条切粒所需的料条处理环节,有助于获得更稳定的粒子质量。
请告诉我们您的物料、配方和目标产量。
- 01工艺评估
- 02工程师沟通
- 03生产线方案