在填充改性应用中,当滑石粉添加量提高到35%~40%、细度超过3000目时,双螺杆挤出系统才真正面临考验。
瓶颈是分散不足,还是扭矩不够?
是剪切不足,还是工艺长期不稳定?
在实际工程中,高滑石粉填充体系对扭矩储备、喂料稳定性和整体系统匹配的要求,往往远超预期。
挑战
那么,35%~40%的滑石粉填充量,究竟考验的是双螺杆挤出机的哪些能力?
最直接的影响是负荷呈非线性陡增。3000目细粉遇上PP基体,巨大的比表面积使熔体瞬间“变稠”,粘度急剧升高。
由此带来一个工程上的两难:
提高产量,需要高转速
但转速一高,PP中的剪切热急剧上升,导致物料降解、发黄,性能完全丧失。
控制熔体温度,需要低转速
然而转速一降,扭矩就会顶到上限(扭矩受限),可能导致设备“闷车”甚至完全停机。
在生产现场,通常表现为以下四种令人头疼的情况:
持续高负荷
设备要长期承受高负荷,而不只是应对短时峰值。
对波动敏感
喂料稍有变化,扭矩和电流就会明显波动。
工艺瓶颈
细粉含气量高,侧喂料和排气成为影响工艺稳定的关键瓶颈。
磨损
长期磨损会逐渐降低系统精度和运行稳定性。
解决思路
18 N·m/cm³比扭矩:不是噱头,而是稳定的基础
我们选用了比扭矩高达18 N·m/cm³的进口齿轮箱,即使在高填充工况下,设备仍能保持合理的转速。这样既能保证足够的挤出压力,又能把剪切热控制在PP基体可承受的范围内。
“真空 + 水冷侧喂料与侧排气”:破解工艺瓶颈
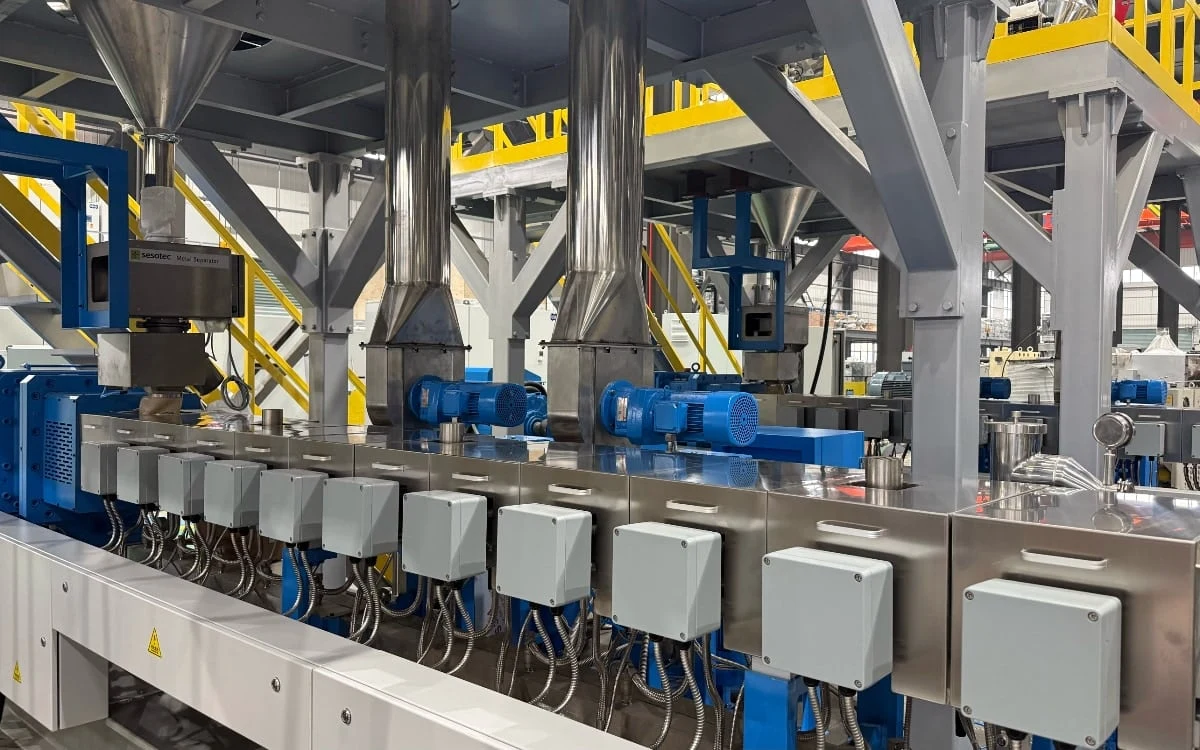
3000目滑石粉堆积密度低、含气量高,夹带的空气如果不能及时排出,会放大负荷波动,破坏挤出的连续性。我们将真空辅助水冷侧喂料机与侧排气装置配合使用,实现了:
- 高比例细粉填料连续、稳定地加入;
- 有效排出粉体夹带的空气和熔体中的挥发分;
- 扭矩波动显著降低。
结构设计思路:兼顾混炼效果与使用寿命
我们优化了螺杆组合,没有一味追求强剪切元件,而是采用专门设计的螺纹元件实现高分散。同时,在关键区段采用更耐磨的材料,确保设备在长期高负荷下保持精度。
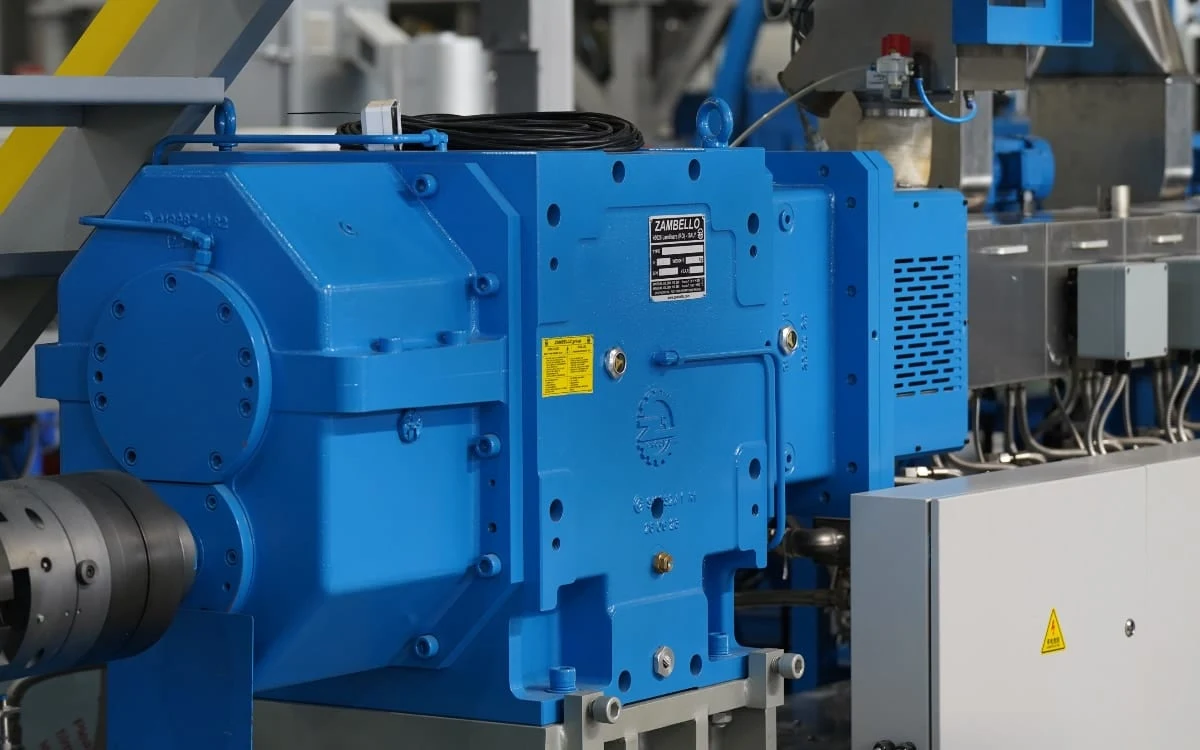
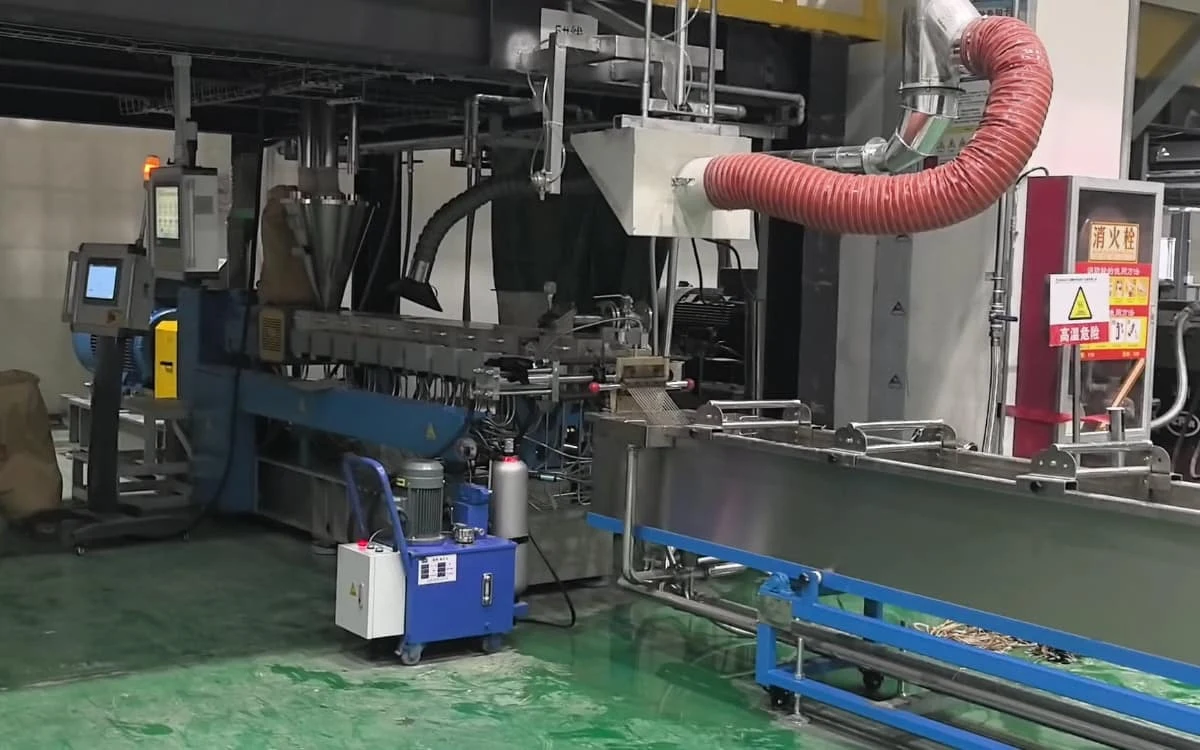
Zambello TST-62/75 COR-HD 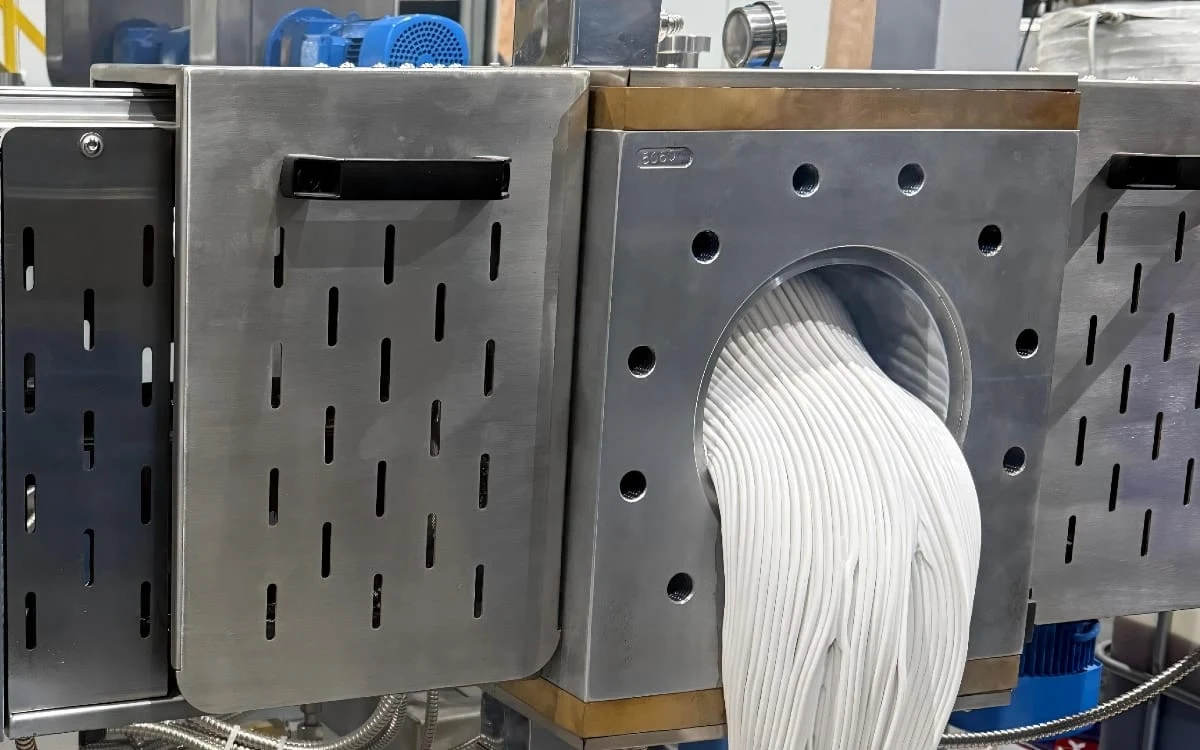
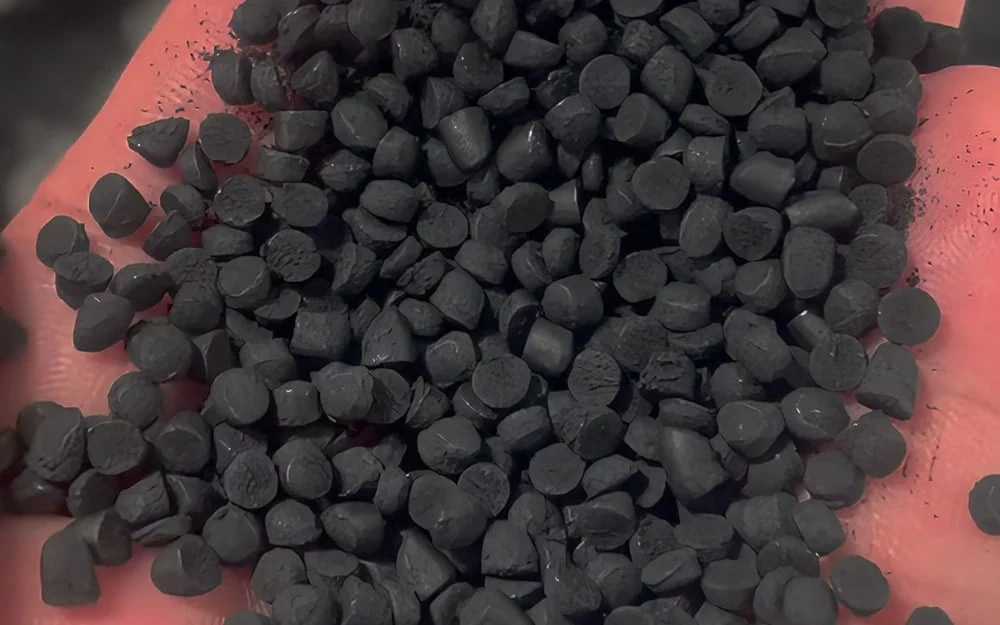
PP+35%~40%滑石粉共混改性
不靠“蛮力”,靠“系统稳定”
针对这一体系,我们近期的成功实践可以概括为:“留足扭矩余量,给气体留出路,优化物料输送。”
验证结果
运行稳定,产能达标
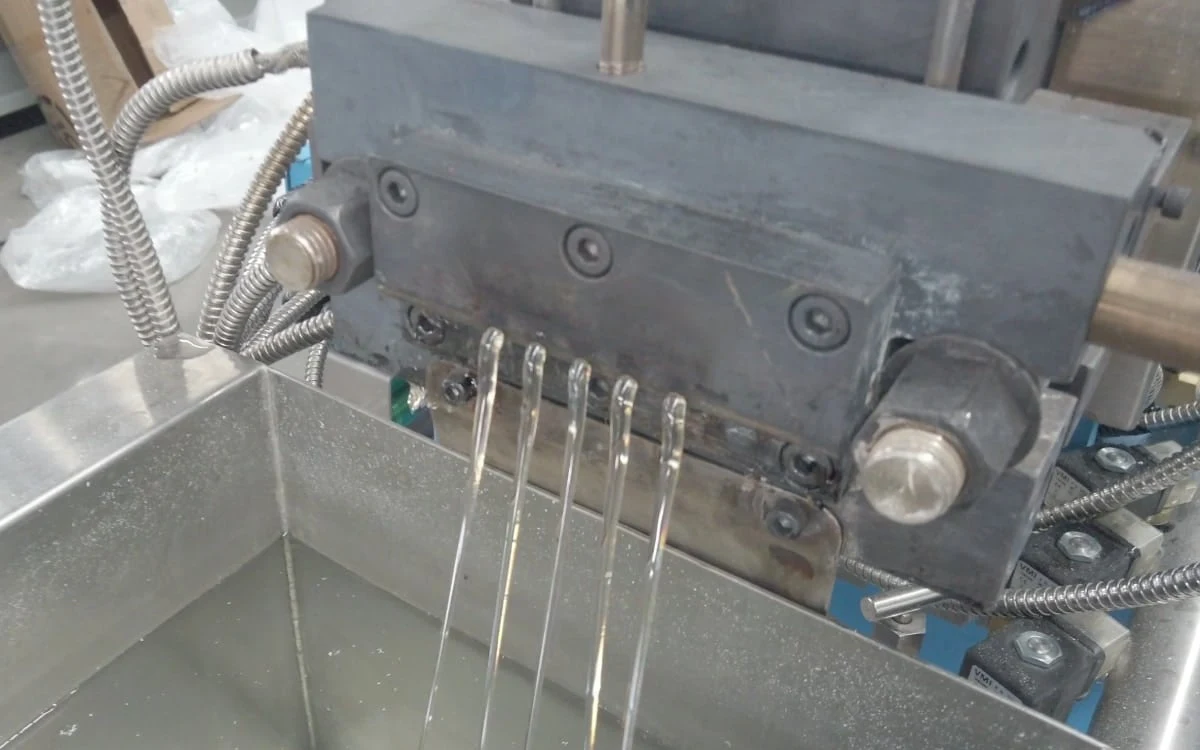
现场工艺验证期间,该滑石粉填充体系顺利完成了开机、稳态运行和满负荷测试。
系统运行稳定可控,整体性能达到客户验收标准,为后续产能规划提供了可靠依据。
项目视频
结论
这一应用实践表明,高细度、高填充体系的难题无法靠单一参数解决,需要在扭矩储备、喂料稳定性、侧喂料能力和耐磨结构之间做好系统匹配。
我们的工程经验可以总结为:“扭矩储备是基础,稳定是核心,耐磨是保障。”与其长期在故障边缘运行,不如通过系统化的设备配置拓宽加工窗口。
只有设备能在负荷范围内长期平稳运行,高填充改性的经济效益才能真正体现出来。
请告诉我们您的物料、配方和目标产量。
- 01工艺评估
- 02工程师沟通
- 03生产线方案