项目背景
本项目为一家热塑性弹性体生产企业定制造粒生产线。客户的配方体系较为复杂,既有常规的TPE(热塑性弹性体)共混改性,也有TPV(热塑性硫化橡胶)的动态硫化工艺。
TPV生产需要橡胶相在塑料相中原位硫化并剪切分散,因此对挤出机的停留时间分布(RTD)、剪切强度和控温窗口要求严格。工艺中还要加入大比例的操作油,成品硬度低(软料)。保证混合均匀、防止粒子结团,是本项目工程设计的核心。
本项目的控制重点是以下四个方面的协同配合:停留时间窗口(长径比与螺杆组合)+ 分段控温 + 分段注液/吸油 + 切粒与冷却方式。
工艺难点与工程方案
针对弹性体加工中“反应难”“喂料难”“切粒难”三大痛点,我们采取了以下针对性设计:
| 核心工艺难点 | 工程设计 | 技术价值与效果 |
|---|---|---|
| 动态硫化控制:反应时间不足会导致硫化不完全;剪切过强则会使温升失控。 | 长径比56配置 + 分段控温策略 | • 为反应提供充足的停留时间窗口。• 有利于橡胶相原位硫化和精细分散。• 提高工艺稳定性和物性一致性。 |
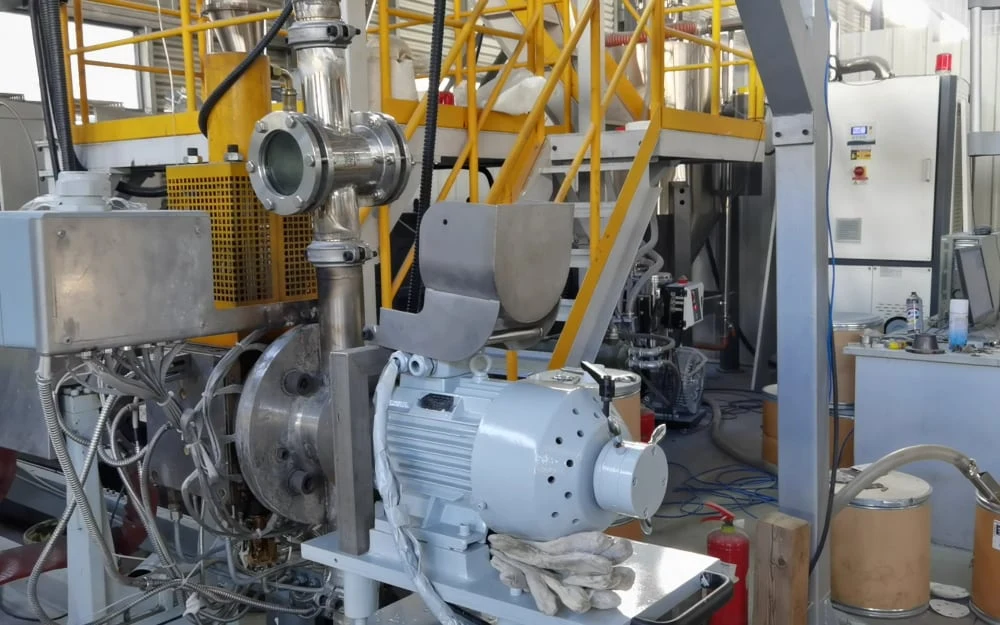
| 高粘度与扭矩负荷:弹性体熔体粘度高,主机负荷大;传统电机噪声大、效率偏低。 | 250 kW水冷永磁电机 + R+W安全联轴器 | • 低转速下仍能保持高扭矩,能效更高。• 水冷设计避免吸入粉尘,环境更洁净。• 联轴器提供机械过载保护,降低设备损坏风险。 |
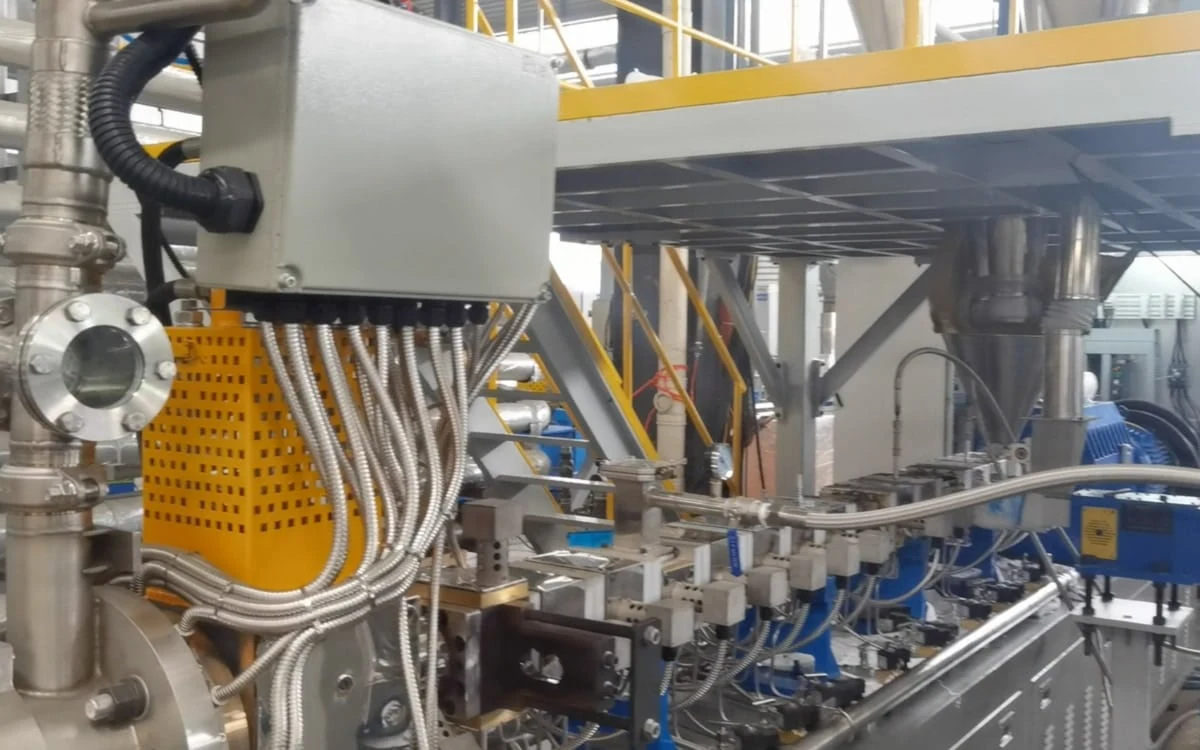
| 注油与打滑风险:一次性注入大量液体,会导致螺杆打滑、配方偏移。 | 多点注液系统(在第2/3/6/7/8节机筒预留注液口) | • 分段注入,避免局部过度润滑。• 促进基础树脂逐步吸油。• 稳定挤出压力,减少配方偏差。 |
| 软料结团:软质粒子摩擦系数大,传统拉条切粒容易断条、粘连或“拖尾”。 | UWP500水下切粒系统 + 均温模板 | • 切粒与冷却同步进行,水流即时带走热量。• 显著降低粒子结团(粘连)风险。• 粒子更圆整,粒径一致性更可控。 |
系统配置(典型)
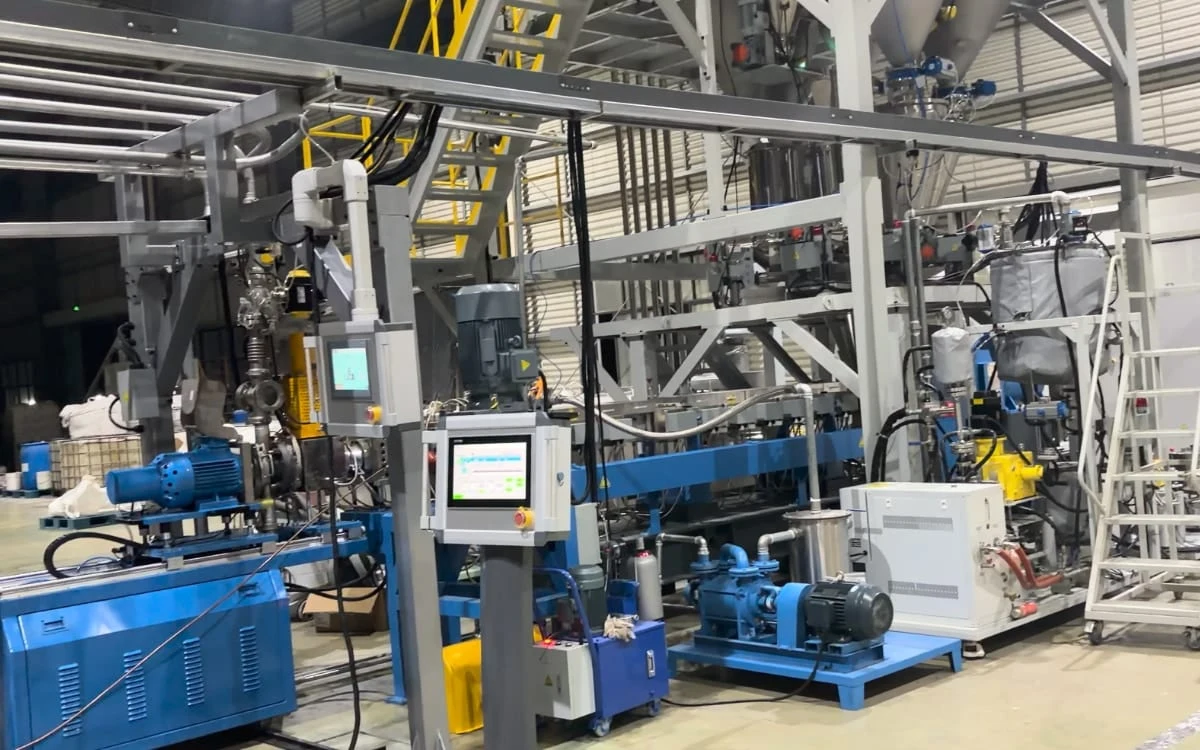
为保证生产线的高开机率和可复制性,项目采用了以下高标准配置:
挤出机系统
SAT75双螺杆挤出机,长径比56,高扭矩齿轮箱。
传动系统
科远250 kW水冷永磁电机,低噪声、节能。
喂料系统
主喂料 + 侧喂料 + 多通道注液控制(配高精度流量计)。
切粒系统
UWP500水下切粒机(含12 × 0.6 kW机头加热、15 kW水循环温控和离心脱水机)。
控制逻辑
全线联锁控制,集成“一键启动”和“一键停机”逻辑。
项目视频
项目总结与交付成果
运行表现
工艺稳定性
在客户的目标产量范围内,主电机扭矩和机头压力保持稳定,波动在可控范围内。
粒子质量
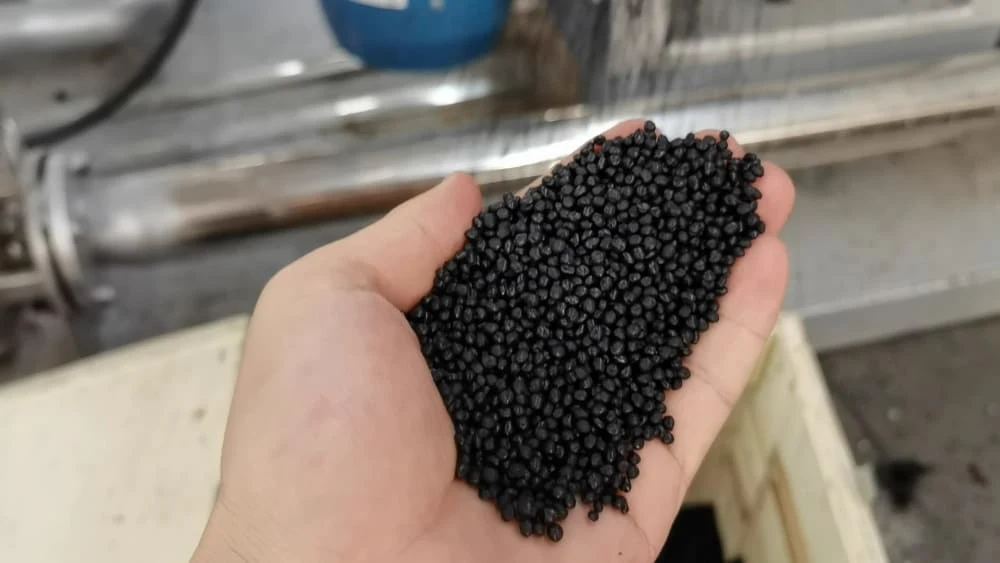
与传统拉条冷却工艺相比,粒子圆整度提高,软料粘连问题得到有效抑制。
操作与维护
联锁和一键启停逻辑减少了关键的人工操作步骤,降低了人为失误导致停机的概率。
项目概述
项目已顺利交付。SAT75双螺杆挤出机组在加工高粘度TPV配方时表现出出色的扭矩稳定性。长径比56的设计提供了更宽的工艺窗口,解决了客户以往在短长径比设备上遇到的“反应不充分、波动大”问题。
UWP500水下切粒系统的应用,使以往难以加工的低硬度TPE材料实现了连续顺畅生产,提升了成品的市场竞争力。
适用范围
本方案尤其适合加工需要反应挤出的高弹性、易粘TPV和充油TPE材料。挥发分高或腐蚀性强的特殊配方,请联系我们具体评估选材和排气优化。
注:根据保密协议(NDA),客户信息已做匿名处理。
请告诉我们您的物料、配方和目标产量。
- 01工艺评估
- 02工程师沟通
- 03生产线方案