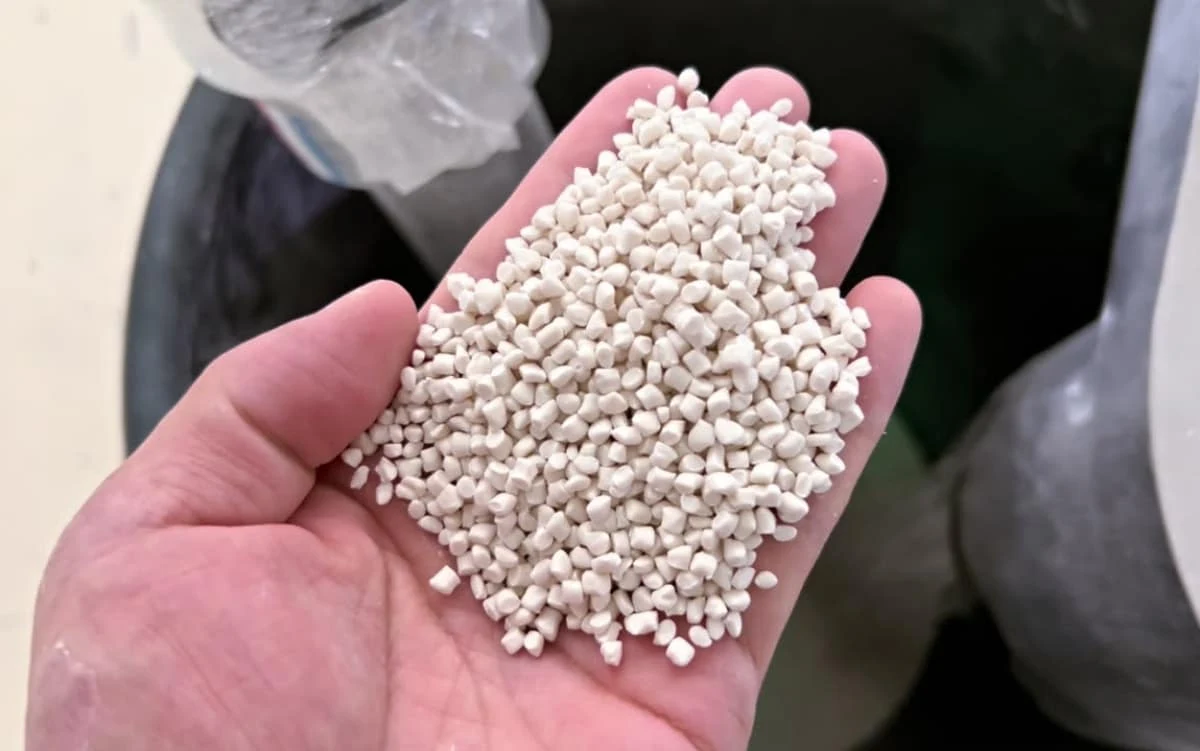
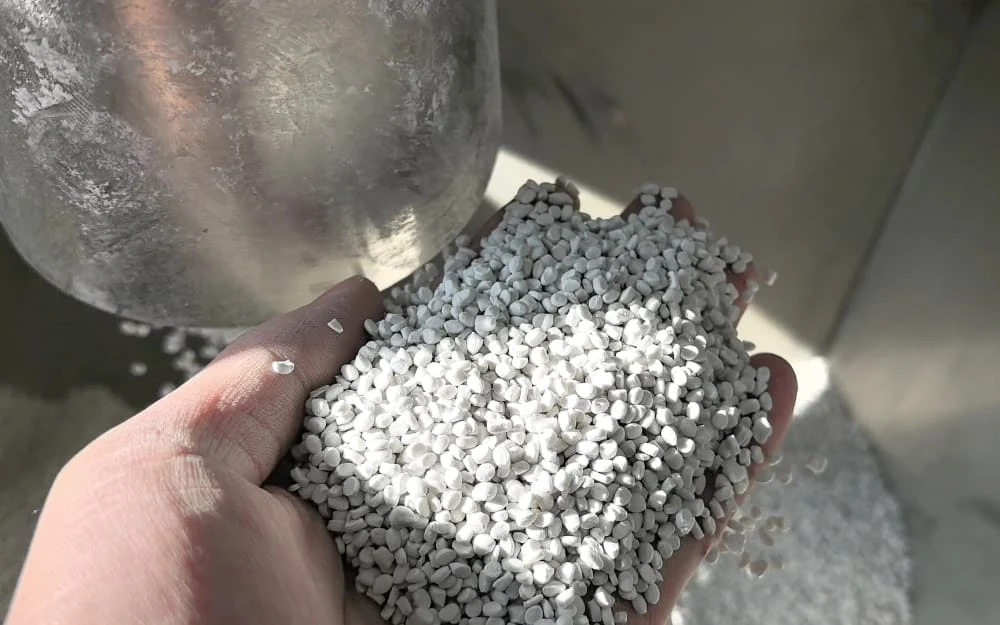
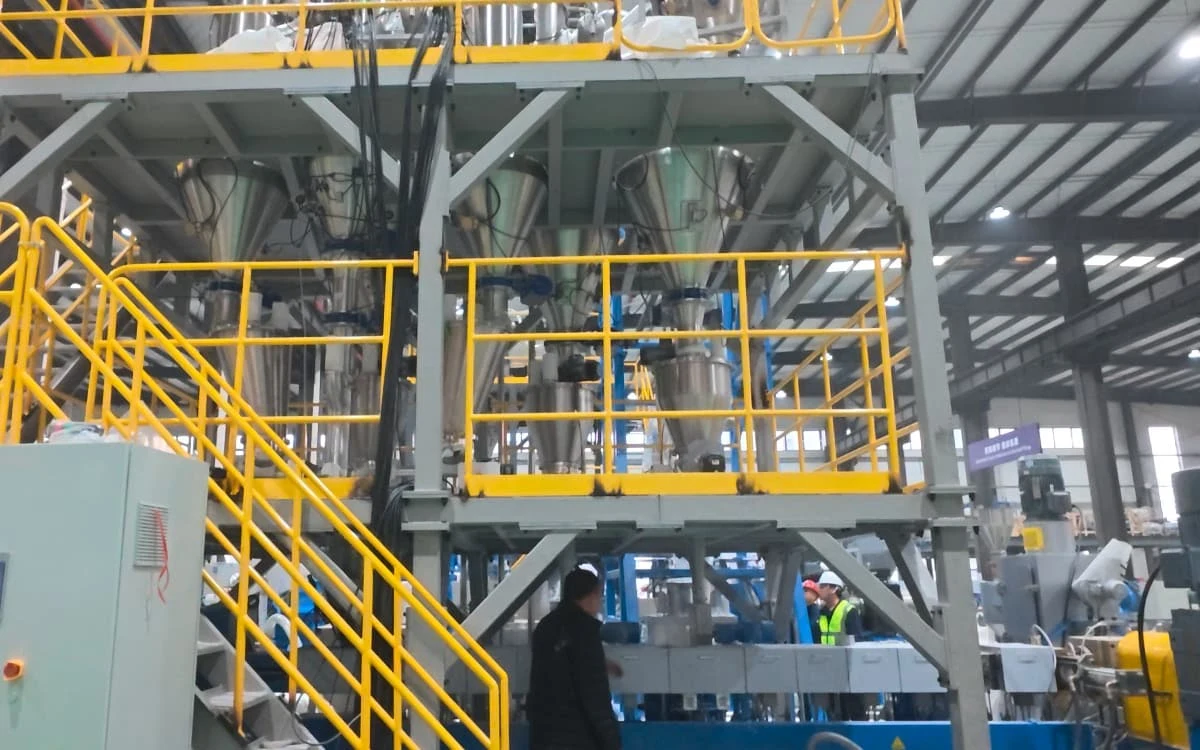
越升为客户提供了一条SAT-T75三螺杆挤出机水环切粒生产线,长径比52,配250 kW交流主电机,螺杆转速600 r/min,用于生产填充量82%的PE/PP母粒。
加工难点
在聚烯烃共混改性中,生产高填充PE/PP母粒,在物料特性和设备层面都有特殊难点。配方中填料含量达到82%时,可用来润湿、包覆填料颗粒的PE/PP基体十分有限,给挤出系统带来以下几方面的加工难题:
粉体喂料与分散
粉体比例高,容易造成喂料不稳,并在挤出机内结团,对分布混合和分散混合提出更高要求。
树脂润湿、包覆与塑化
比例较低的PE/PP树脂要润湿、包覆大量填料颗粒,需要合适的螺杆组合、停留时间和混炼效率。
熔体压力与机械磨损
高填充物料粘度通常较高,容易引起熔体压力波动;高比例的矿物填料或磨蚀性填料还会加快螺纹元件和机筒衬套的磨损。
连续切粒稳定性
高填充母粒的熔体流动行为和冷却特性与纯PE/PP树脂不同,需要匹配合适的切粒方式和足够的冷却效率,才能保证连续运行。
工艺重点
针对这一82%填充PE/PP母粒配方,工艺设计的重点是:粉体喂料稳定、填料充分润湿、聚合物有效包覆、熔体压力可控、设备耐磨,以及连续切粒稳定。
越升解决方案
针对82%填充量带来的加工难题,越升以SAT-T75三螺杆挤出机为主机,配套水环切粒生产线,设计并提供了一套连续共混改性系统。加长的加工段加上三螺杆的混炼作用,使这套方案能够支持高填充配方稳定挤出和切粒。
主要设备配置
SAT-T75三螺杆挤出机
三螺杆结构作为主混炼单元,有助于提高分布混合和分散混合效率。
长径比52
机筒和螺杆按长径比52配置,加工区段更长。
250 kW交流电机,600 r/min
配备250 kW交流主驱动,螺杆最高转速600 r/min,为加工高粘度、高填充熔体提供所需的功率输入和扭矩。
水环切粒生产线
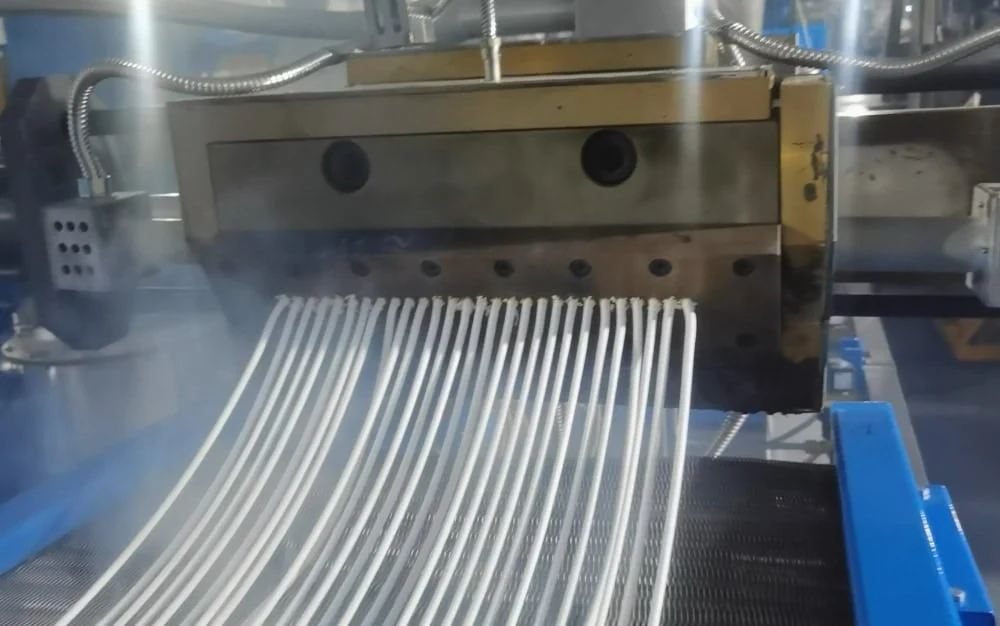
下游配置水环切粒系统,在模面切粒并快速水冷。
与常规双螺杆系统相比,三螺杆结构能提供更多的物料交换和混合机会,有助于改善高填充配方的分布混合和分散混合。配合长径比52的加长设计,三螺杆系统可提供必要的停留时间;其建压能力也有助于高填充熔体更平稳地通过模头,减少挤出压力波动。
矿物填充的PE/PP物料,下游选用水环切粒生产线较为合适。含82%填料的PE/PP熔体从模板挤出后,旋转切刀在模面将其切成粒子,粒子随循环水环带走并冷却,可减少粘连,保证连续切粒。
项目视频
常见问题
为什么82%的填充量会给PE/PP母粒生产带来挑战?
填充量达到82%,意味着可用来润湿、包覆填料颗粒的PE/PP基体十分有限,粉体结团和设备磨损的风险随之增加。挤出机需要在有限时间内完成复杂的润湿和混合过程,而熔体粘度高又容易引起挤出压力波动。
为什么选择三螺杆挤出机?
与常规双螺杆系统相比,三螺杆结构能提供更多的物料交换和混合机会。加工大量填料时,有助于改善分布混合和分散混合,使填料在树脂基体中分布均匀。
长径比52对混炼和停留时间有什么意义?
加工高填充配方时,长径比52意味着加工段更长,物料在机筒内的停留时间也更长,有限的聚合物熔体有更多机会润湿、包覆填料颗粒,从而提升整体改性质量。
水环切粒对高填充PE/PP母粒有什么好处?
水环切粒生产线适合加工高填充聚烯烃熔体。熔体从模板挤出后,旋转切刀在模面将其切成粒子,粒子随循环水环带走并快速冷却,可减少粘连,保证连续切粒。
选型高填充母粒造粒生产线前,需要确认哪些工艺信息?
为准确评估加工要求,选型前最好先确认基础树脂、填料种类、填充比例、目标产量、助剂、拟采用的切粒方式以及成品粒子要求。
请告诉我们您的物料、配方和目标产量。
- 01工艺评估
- 02工程师沟通
- 03生产线方案