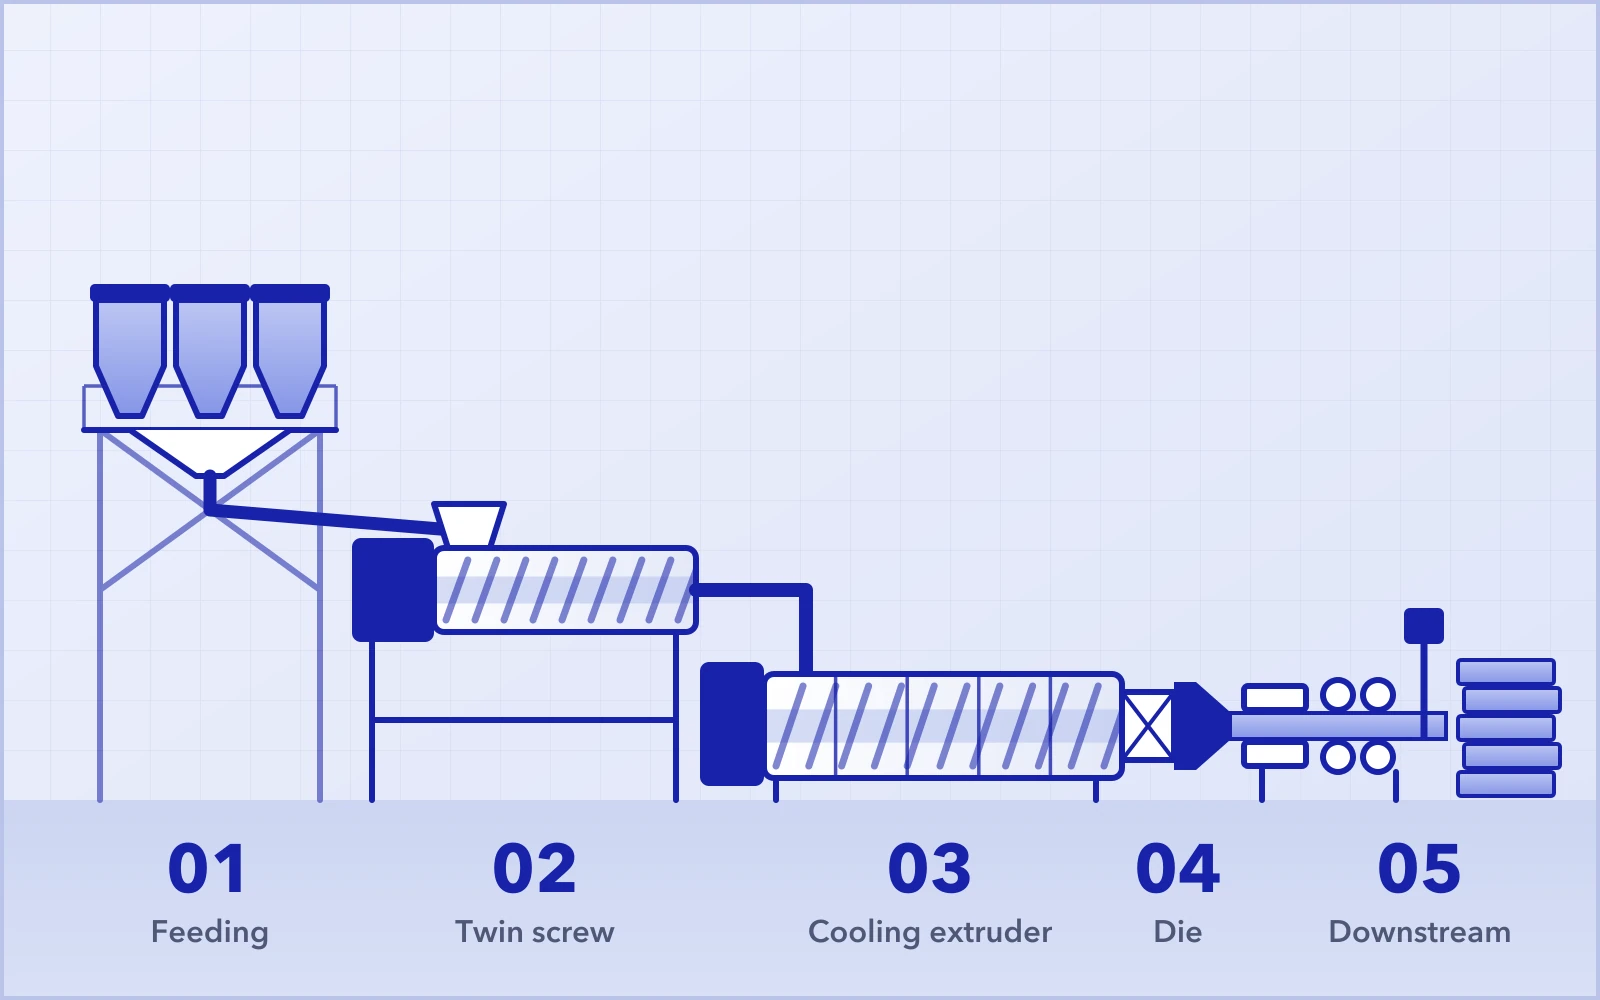
XPS生产线通常要按客户需求量身定制。因此在投资之前,有必要先了解XPS生产线该如何配置,让投资发挥最大价值。
从产量入手
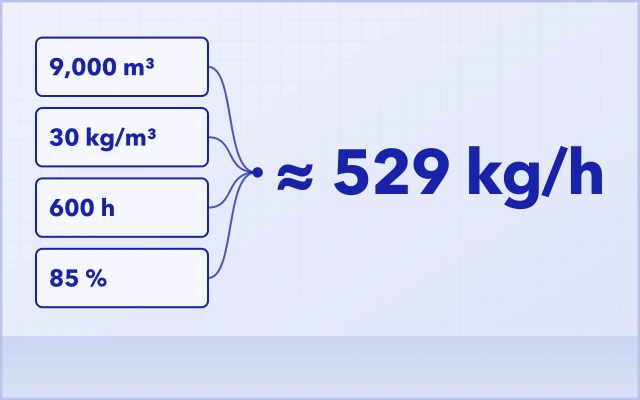
XPS即挤塑聚苯乙烯(eXtruded PolyStyrene)。首先要确定的是产量:需要500 kg/h还是1.5 t/h?产量不同,生产线的差别很大。
产量还与产品类别有关。比如,如果您的产品大多是20 mm及以下厚度的板材,笔者不建议选择300 kg/h以上的生产线;反之,如果要生产100 mm以上的厚板,笔者建议选择1000 kg/h以上的生产线,因为板材越厚,需要的压力梯度越大。
串联式双阶挤出
回到设备本身。如今的XPS生产线通常采用串联式双阶挤出系统,即一阶挤出机加二阶挤出机,可以是单螺杆加单螺杆,也可以是双螺杆加单螺杆。单阶双螺杆挤出系统大约在10年前就已被淘汰。
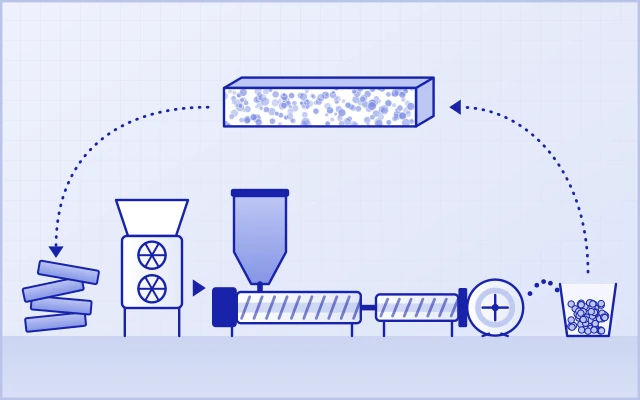
总的来说,XPS生产线由喂料系统、挤出系统、模头和后道设备组成。
喂料系统
先说喂料系统。喂料方式主要有三种:失重式喂料、批次称重喂料和螺旋上料,三者价格相差很大。
失重式喂料
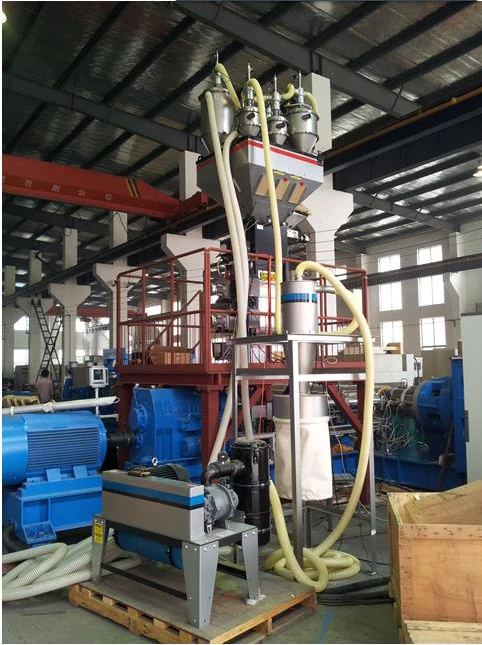
图1为带真空上料系统的7组分失重式喂料系统。在失重式喂料系统中,每种物料都连续计量和输送,每个单元都有各自的称重传感器。粒料和粉料都很适合采用失重式喂料,而且每种物料的喂料范围可以很宽。
批次称重喂料
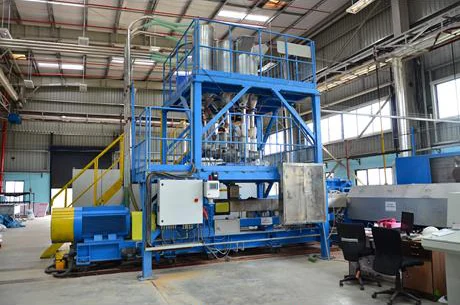
图2为7组分批次称重喂料系统。批次称重喂料系统中,各种物料按批次称量,混合后再喂入挤出机,所有物料共用一个称重传感器。
失重式和批次称重喂料都可以配双螺杆挤出机,而单螺杆挤出机只能配批次称重喂料,因为单螺杆挤出机的混合和分布能力不及双螺杆挤出机。
如果原料中有滑石粉、颜料等粉料,批次称重喂料容易出现分层,会对物料的混合和分布略有影响。因此,采用批次称重喂料时,最好全部使用粒料。批次称重喂料系统的价格比失重式便宜。
螺旋上料
图3为螺旋上料系统。螺旋上料比前两种便宜得多,但计量精度、混合效果和作业环境也相对较差。
与另外两种喂料系统相比,螺旋上料在喂料工段至少要多配一名工人,因为每种物料都要人工称量后放入预混机,预混好的物料再由螺旋上料机送入一阶挤出机。
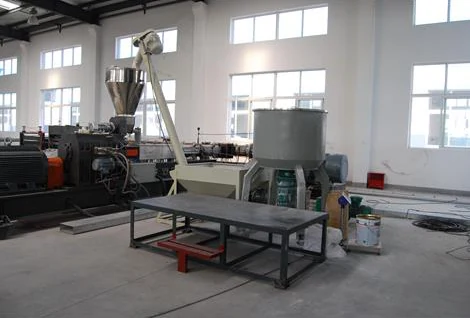
一阶挤出机
一阶挤出机,笔者强烈推荐采用双螺杆挤出机。它有许多优势:混合效果更好,螺杆组合灵活,维护成本更低,助剂消耗更少(阻燃剂可节省20%)。
众所周知,XPS发泡剂已从CFC发展到HCFC,再到HFC,如今是CO₂,不久的将来或许还会出现新的发泡剂。每一代发泡剂都需要新的螺杆组合。如何跟上技术发展的步伐?答案就是双螺杆。
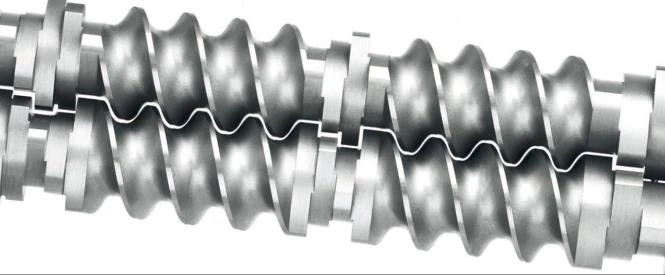
与单螺杆不同,越升的平行双螺杆采用积木式设计,可根据不同的工艺要求更换螺杆组合,甚至用于其他应用。
二阶挤出机
再来看二阶挤出机。二阶挤出机的主要作用是冷却,因此冷却能力和温控精度非常关键,是影响板材物理性能的主要因素。
越升采用定制的油温机控制二阶挤出机的温度,所有温度均为数字化设定,操作不易出错。冷却流道的设计不仅关系到冷却效率,还关系到机筒的安全。
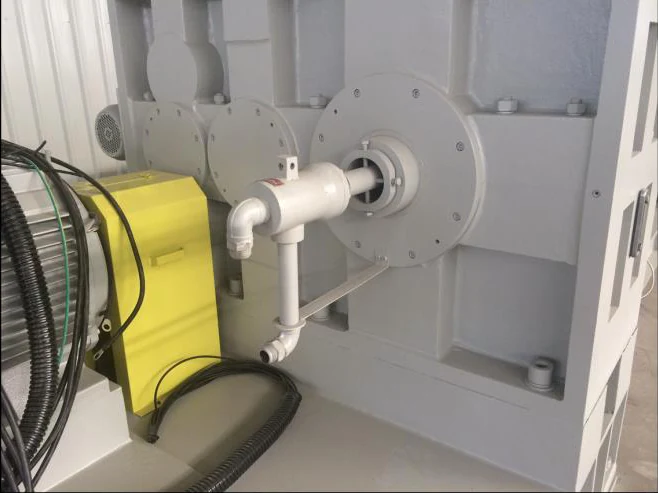
还有一个要点:螺杆内冷同样非常重要。图5为螺杆内冷用的旋转接头。
静态混合器与模头
接下来是静态混合器和模头。静态混合器的作用是均化从机筒内壁到螺槽底部的径向温差,其设计会影响最终产品的表面质量。
模头设计对板材的表面质量和密度影响很大,进而直接影响生产成本。模头尺寸可以按最终产品的特定规格定制。
后道设备
常规后道设备包括定型装置、牵引机、铣边机、主切断、切边、码垛机和包装机,此外还有印字机、表面开槽机、压花机等辅助设备。
XPS挤塑板最常见的规格是1200 mm × 600 mm(长×宽),但有些用途需要1200 mm宽的板材或其他特殊规格,这一点必须提前考虑。
关于发泡剂组合的选择,笔者将在另一篇技术文章中介绍。如您想进一步了解XPS生产线,欢迎随时联系我们。