


从稳定工况出发,用趋势找到当前产能瓶颈
同样是75双螺杆,有的产品可以做到更高产量;有的产品一提产,温度、压力或者产品质量就开始变化。
现场还有一种很常见的情况:主机电流明明没有到上限,为什么产量就是不能继续加?
电机功率、扭矩和转速当然要看。但双螺杆的稳定产量,并不是由某一个参数单独决定的。真正值得追踪的是:继续增加喂料以后,哪个环节最先偏离原来的稳定状态?
判断产能边界,不能只看设备有没有报警。主机电流仍在允许范围内,生产线也可能已经出现其他限制:
这时继续追问“主机还有多少余量”,很容易忽略真正的限制环节。对于客户而言,有意义的产能是连续产出合格产品的能力,而不是设备勉强能够运转时的最大喂料量。
如果设备原本就在波动,就很难判断增产以后究竟是谁先发生变化。因此,提高产量前,先记录当前能够稳定生产时的状态。
注意:这里不是寻找一套所有产品通用的标准参数,而是建立这条生产线、这个配方、这个产品自己的对照基准。
在设备安全和产品质量允许的范围内,分步增加喂料量。每次调整后等待工况稳定,再记录参数变化。不要连续加料,也不要用一个瞬时数字下结论。
产量提高后,压力、电流或温度适当变化并不等于异常。真正要比较的是:它们与原来工况的对应关系有没有改变,变化速度是否突然加快,是否接近设备、工艺或产品允许范围。
最先变化的参数不是故障答案,但它可以帮助现场迅速缩小排查范围。先看变化从哪里开始,再沿着对应环节继续验证。
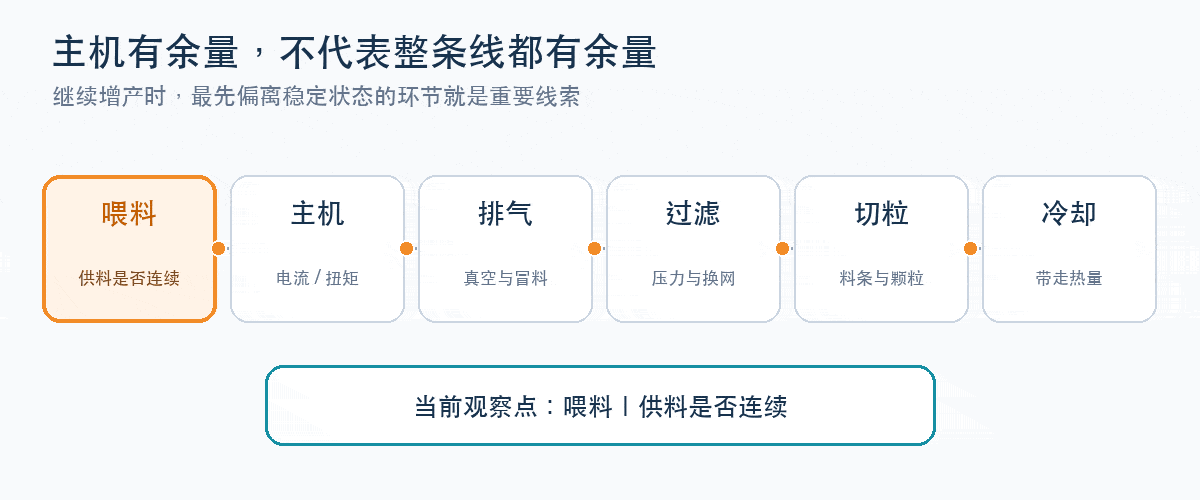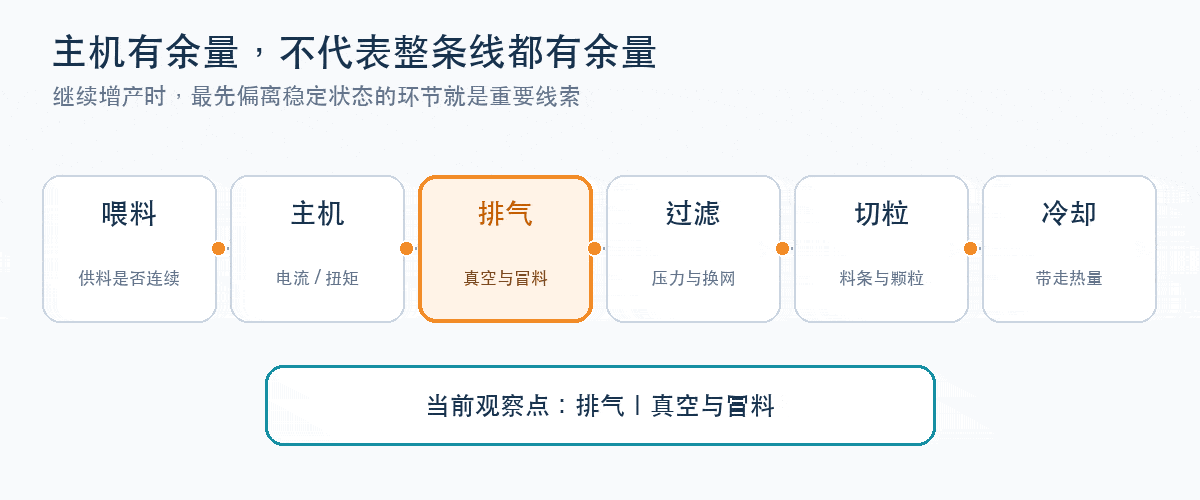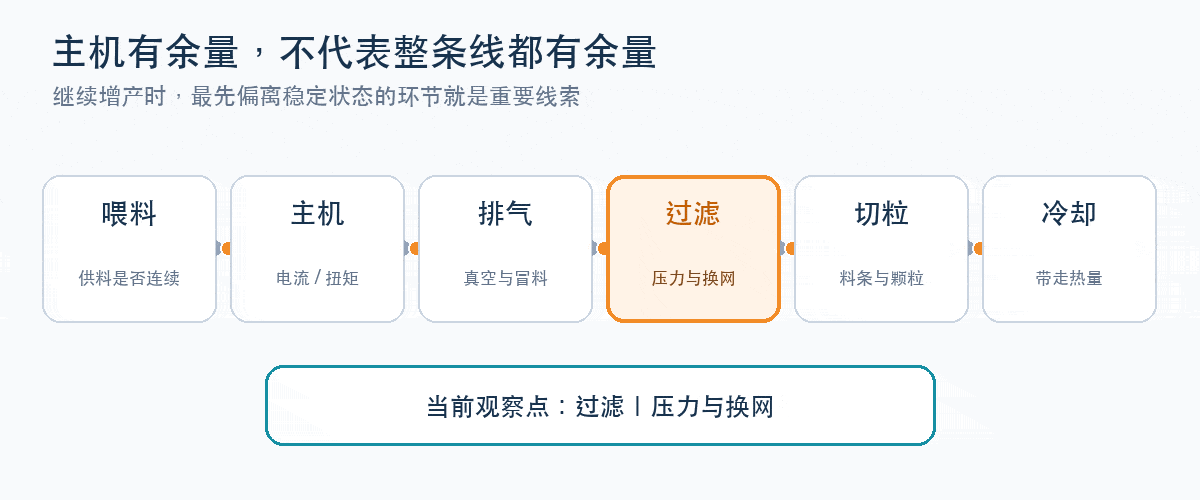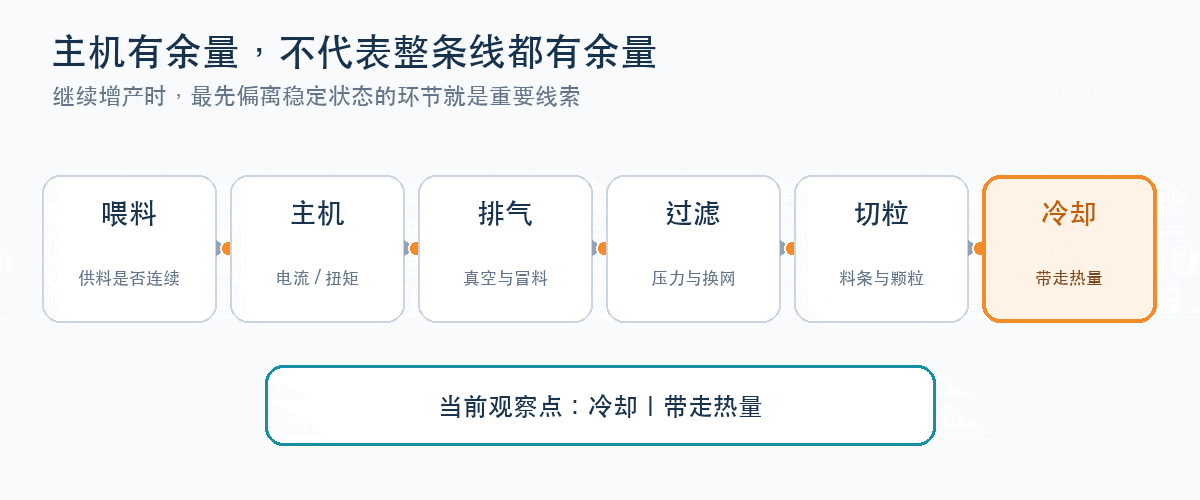
下面六类信号,分别对应六个优先方向。它们之间可能互相影响,因此判断时仍要回到同一套稳定基准。
低堆积密度粉体、高填充体系或多组分喂料,可能出现架桥、下料不连续、喂料波动或侧喂能力不足。主机有能力“吃”,不代表前端能够稳定“喂”。先区分是主机处理不了,还是物料根本没有稳定送进去。
增产后机头压力正常上升并不一定是故障。需要关注的是压力上升幅度是否明显偏离原来的对应关系,或者已经接近过滤系统、机头和模头的允许范围。过滤网堵塞、流道积料和模头阻力都可能造成压力变化,但不能简单得出“压力高就是网堵了”。压力是结果,增加的阻力来自哪里才是问题。
机筒设定温度不等于实际熔体温度。产量、转速、充满状态和压力条件变化后,物料经历的热机械过程也会改变。即使主机还没有报警,实际熔体温度也可能已经偏离稳定工况。对于热敏材料,继续增产可能带来降解、颜色变化或性能波动。
判断重点:要区分是设备机械能力到达边界,还是材料已经承受不了当前加工状态。两者的处理方向完全不同。
真空波动、排气口状态改变或挥发物去除效果下降,可能说明塑化位置、螺槽充满情况或脱挥条件已经变化。这里不能只看真空表,也要结合物料状态、压力和排气口现场表现判断。
例如600 kg/h时产品稳定,提高到700 kg/h后设备没有报警,压力也没有超过允许范围,但分散、颜色、外观或关键性能开始波动。此时不能仅凭“能挤出来”就认定设备已经稳定做到700 kg/h。稳定产出合格产品,才构成有效产能。
切粒、冷却、输送或包装达到上限时,继续讨论主机还能做多少意义不大。客户真正需要的是整条生产线的稳定产量,因此必须把喂料、主机、排气、过滤、切粒、冷却和后处理作为一个系统来看。
最先变化的信号 | 优先排查方向 | 判断提醒 |
喂料先波动 | 供料能力、架桥、粉体状态、侧喂能力 | 先确认物料是否稳定送入 |
压力先异常 | 过滤网、流道、机头和模头阻力 | 不要直接认定为堵网 |
熔体温度先升 | 机械生热、转速与喂料匹配、螺杆组合 | 具备条件时测实际熔温 |
排气先恶化 | 塑化状态、充满情况、真空与脱挥条件 | 先区分真空问题还是物料状态 |
质量先波动 | 分散、外观、颜色及关键性能 | 合格产品才构成有效产量 |
下游先不稳 | 切粒、冷却、输送和包装能力 | 瓶颈可能不在主机 |
这张表不是故障答案,而是缩小排查范围的起点。找到最先变化的信号后,还要沿着对应方向继续验证,避免把相关性直接当成原因。
“75”主要描述设备规格中的一个维度,并不能单独定义实际产量。即使名义螺杆直径相同,自由容积、允许扭矩、转速范围、长径比、螺杆组合、喂料方式、排气能力和下游配置都可能不同。
更重要的是,加工材料和产品要求不同,最先限制产量的环节也不同。脱离具体配方和工况,单独问“75机标准产量是多少”,往往得不到真正有工程意义的答案。
双螺杆产量上不去,没有适用于所有现场的统一答案。有时限制在主机,有时限制在喂料、压力或温度;有时设备还有能力,但产品质量已经不允许继续增产;也有时真正的瓶颈已经到了下游。
更可靠的方法,是从稳定工况出发,分步改变条件,观察谁最先发生趋势性变化,再沿着这个变化继续验证。
工程判断:主机还有余量,不代表整条生产线都有余量。最先到达边界的环节,才可能是当前真正需要解决的产能瓶颈。
—— 越升科技
如果你在双螺杆生产中遇到产量上不去、温度压不住、压力异常或分散不稳定等问题,欢迎提供具体材料、设备参数和工况。现场信息越完整,判断才越接近真正原因。